

May -akda: Weibo
Petsa: Sep 21, 2026
Ano ang Kahulugan ng Extruder? Mga Uri, Screw Barrels, at Kumpletong Gabay sa Pagpili
Maglakad sa isang pipe o sheet plant at makakarinig ka ng extruder bago mo ito makita: umuugong ang isang mahabang barrel, nawawala ang mga plastic pellets sa isang hopper sa isang dulo, at isang mainit na tuloy-tuloy na pipe ang dumudulas mula sa isang die sa kabilang dulo. Ang makinang iyon sa gitna ay ang extruder, at ito ang dahilan kung bakit ang isang pabrika ay maaaring gawing isang produkto na may pare-parehong cross-section, oras-oras, nang walang tigil.
Itanong kung ano ang ibig sabihin ng extruder at ang matapat na sagot ay may dalawang layer. Sa mga terminong pang-inhinyero, ang extruder ay isang makina na natutunaw o pinapalambot ang isang materyal at pinipilit ito sa pamamagitan ng isang hugis na butas na tinatawag na die, kaya ang materyal ay umalis bilang isang tuloy-tuloy na strand na may nakapirming profile. Sa pang-araw-araw na wika sa pagbili, ang parehong salita ay madalas na tumutukoy sa screw-and-barrel assembly na gumagawa ng pagtunaw at pagbomba. Ang isang plant manager na bumibili ng kumpletong linya ng produksyon at isang maintenance engineer na nag-order ng kapalit na turnilyo ay maaaring parehong magsabi ng "extruder" at dalawang magkaibang bagay ang ibig sabihin.
Ang dobleng kahulugan na iyon ay mahalaga sa komersyo. Nagpapasya ito kung sumipi ka ng makina, ekstrang bahagi, o serbisyo, at nagpapasya ito kung aling mga detalye ang aktuwal na nalalapat sa order.
Ang isang extruder ay pinakamahusay na nauunawaan bilang isang pinainit na bomba na may hugis na mamatay: ito ay naghahatid, natutunaw, nagdi-pressure, at bumubuo ng materyal nang tuluy-tuloy sa halip na punan ang isang amag na kinunan sa pamamagitan ng pagbaril.
Ang Maikling Sagot: Ano " Extruder "Ibig sabihin sa Plain Language
Ang pandiwang "to extrude" ay nagmula sa Latin na extrudere, na nangangahulugang itulak o itulak palabas. Isang pasta press, isang sausage stuffer, isang caulking gun, at isang clay brick machine ang lahat ng extrude material. Ang plastic extrusion ay eksaktong parehong bagay, maliban na ang materyal na itinutulak ay isang polymer melt sa 160 hanggang 300 degrees Celsius.
Nakukuha ng makina ang pangalang extruder kapag pinagsama nito ang limang functional na elemento:
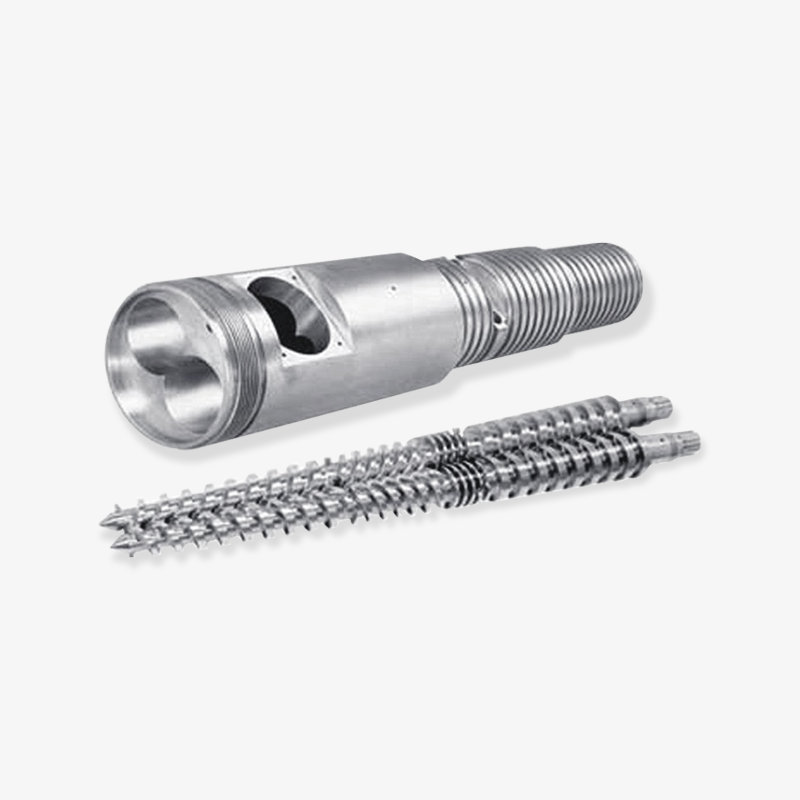
- Isang bariles, isang makapal na pader na bakal na silindro na naglalaman ng proseso.
- Isa o higit pang mga turnilyo sa loob ng bariles, na naghahatid, naggugupit, at nagpapadiin sa materyal.
- Isang feed system, karaniwang isang hopper na may metering o gravimetric feeder.
- Isang heating at cooling system, karaniwang ceramic o cast-aluminum heaters na may air o water cooling.
- Isang mamatay sa dulo ng discharge, kasama ang isang drive at gearbox na pumipihit sa turnilyo.
Kung ano ang isang extruder ay hindi pantay na kapaki-pakinabang upang maunawaan. Ito ay hindi isang molding machine, dahil wala itong lukab at walang cycle: patuloy na umaalis ang materyal sa halip na iturok sa discrete shots. Ito ay hindi isang panghalo sa klasikal na kahulugan, bagaman ang mga compounding extruder ay agresibo ang paghahalo. At ito ay hindi lamang isang tubo na may tornilyo sa loob nito, dahil ang geometry ng turnilyo, ratio ng compression, at kontrol ng temperatura ay tumutukoy kung ang output ay pare-pareho o puno ng hindi natutunaw na mga speck.
Ang output ay karaniwang ipinahayag sa mga kilo bawat oras, at ang kalidad ay karaniwang ipinahayag bilang homogeneity ng pagkatunaw, katatagan ng presyon, at pagpapaubaya sa dimensional. Ang tatlong numerong iyon, hindi ang pisikal na sukat ng makina, ang nagsasabi sa iyo kung ano talaga ang magagawa ng isang binigay na extruder.
Kung ang isang makina ay naghahatid ng tuluy-tuloy na daloy ng natunaw na materyal sa pamamagitan ng isang die, ito ay isang extruder; kung pinupuno nito ang isang saradong lukab sa mga pag-ikot, ito ay isang makina ng paghubog.
Ang Apat na Trabaho na Ginagawa ng Bawat Extruder
Kahit na ang turnilyo ay 45 mm o 200 mm ang lapad, kung ang makina ay nagpoproseso ng PVC powder o recycled polyethylene flakes, ang parehong apat na trabaho ay nangyayari sa pagkakasunud-sunod sa kahabaan ng bariles. Ang pag-unawa sa mga ito ay ginagawang mas maikli ang mga pag-uusap sa detalye.
1. Solid na Paghahatid
Ang mga pellets o pulbos ay bumabagsak sa feed throat at kinakaladkad pasulong ng umiikot na paglipad ng turnilyo. Sa zone na ito ang channel ay pinakamalalim at ang polimer ay solid pa rin, kaya ang turnilyo ay kumikilos tulad ng isang conveyor. Ang mga seksyon ng feed ay maaaring makinis-nababato o ukit; ang isang grooved feed section ay nakakapit ng materyal nang mas matatag at nagpapataas ng output sa polyolefins, habang ang isang makinis na bore ay mas banayad at kadalasang ginusto para sa heat-sensitive na PVC.
Ang mga problema sa feed ay bihirang nagmumula sa turnilyo lamang. Ang halumigmig, hugis ng pellet, nilalaman ng mga fine, at temperatura ng hopper ay nagbabago lahat kung gaano palagiang pumapasok ang materyal sa mga unang flight. Ang isang bridged hopper o isang gutom na feed zone ay nagpapakita sa ibaba ng agos bilang sumisikat na output na hindi maaaring ayusin ng anumang pagsasaayos ng temperatura.
2. Pagtunaw at Pag-plastic
Habang bumababa ang lalim ng channel, idinidikit ang solidong kama sa dingding ng bariles. Ang friction at shear ay bumubuo ng karamihan sa natutunaw na enerhiya, na may mga barrel heaters na nag-aambag ng mas maliit na bahagi. Ito ang dahilan kung bakit mas mahalaga ang drive power at screw geometry kaysa sa wattage ng heater kapag ang output ay itinulak pataas.
Dapat kumpleto ang pagkatunaw bago maabot ng materyal ang die. Ang mga hindi natutunaw na particle ay lumilitaw bilang mga gel, specks, o mahinang punto sa tapos na produkto, at ang mga ito ang pinakakaraniwang reklamo mula sa mga linya ng extrusion na itinulak lampas sa kanilang punto ng disenyo.
3. Pagsusukat at Pagbuo ng Presyon
Sa seksyon ng pagsukat, ang channel ay pinakamababaw at ang natutunaw ay pumped tulad ng isang malapot na likido. Nagkakaroon ng pressure mula sa malapit sa zero sa feed throat hanggang saanman mula 100 hanggang 400 bar sa die, depende sa die resistance at lagkit ng materyal. Ang presyon na iyon ay dapat na binuo nang maayos, dahil ang pagbabagu-bago ng presyon ay direktang nagsasalin sa pagkakaiba-iba ng kapal sa huling produkto.
Madalas na idinaragdag dito ang mga elemento ng paghahalo: Maddock o barrier section para sa dispersive mixing, pineapple o pin mixer para sa distributive mixing. Nagkakahalaga sila ng ilang output ngunit bumili ng pare-pareho, na kadalasan ay ang mas mahusay na kalakalan.
4. Paghubog sa Die
Ang mamatay ay nagbibigay sa tunawin ng huling hugis nito. Kinokontrol ng disenyo ng die ang distribusyon ng kapal ng pader, pagtatapos sa ibabaw, at ang dami ng die swell, ang phenomenon kung saan bahagyang lumalawak ang pagkatunaw habang umaalis ito sa die lip. Ang mga kagamitan sa ibaba ng agos tulad ng mga sizing sleeves, mga vacuum tank, mga cooling bath, mga haul-off na unit, at mga cutter pagkatapos ay naka-lock sa mga sukat.
Ang isang perpektong binuo na extruder na may hindi magandang disenyo ay gumagawa pa rin ng masamang produkto. Sa kabaligtaran, ang isang katamtamang extruder na may mahusay na idinisenyong die at matatag na kagamitan sa ibaba ng agos ay maaaring magkaroon ng mahigpit na pagpapahintulot sa loob ng maraming taon.
Ang paghahatid, pagtunaw, pagsukat, at paghubog ay nangyayari sa isang tuluy-tuloy na pagpasa, kaya ang kahinaan sa anumang solong zone ay naglilimita sa pagganap ng buong linya.
Ano ang Saklaw ng Salita sa Iba't Ibang Industriya
Ang pagpoproseso ng plastik ay ang pinakamalaking gumagamit ng termino, ngunit ang parehong salita ay lumilitaw sa ilang hindi nauugnay na mga industriya. Ang isang mamimili na lumilipat sa pagitan ng mga sektor ay maaaring mabigla sa kung gaano kalaki ang pagbabago ng bokabularyo.
- Plastic extrusion: pipe, sheet, film, profile, wire coating, filament, at compounding. Ang output ay sinusukat sa kilo bawat oras.
- Rubber extrusion: mga strainer, hot-feed at cold-feed extruder na nagtutulak sa mga compound ng goma sa mga dies para sa mga hose, seal, at profile.
- Food extrusion: Gumagamit ng turnilyo ang mga meryenda at cereal extruder para magluto at magpalawak ng starch sa ilalim ng pressure, pagkatapos ay mag-flash off ang moisture sa die.
- Metal at clay extrusion: ang mga profile ng aluminyo at mga brick o ceramic na hugis ay na-extruded sa isang katulad na paraan, kadalasan sa mas mataas na presyon.
- Additive manufacturing: ang "extruder" sa isang 3D printer ay ang mainit na dulo kasama ang drive na nagpapakain ng filament. Ito ay gumaganap ng parehong conveying at pagtunaw function sa isang napakaliit na sukat.
Ang praktikal na kahihinatnan ay ang mga pagtutukoy ay hindi naglilipat sa pagitan ng mga sektor. Ang isang snack extruder at isang pipe extruder ay maaaring magbahagi ng isang screw-and-barrel architecture habang halos walang mga halaga ng disenyo. Kapag may nagtanong kung ano ang ibig sabihin ng extruder sa isang technical meeting, ang kapaki-pakinabang na follow-up na tanong ay palaging kung aling materyal at aling produkto.
Ang "Extruder" ay isang functional na paglalarawan sa halip na isang uri ng makina, kaya ang materyal at produkto ay palaging tumutukoy sa tunay na detalye.
Mga Karaniwang Uri ng Extruder at Kung Ano ang Mahusay Nila
Ang pinakakapaki-pakinabang na pag-uuri ay ayon sa pagsasaayos ng turnilyo, dahil tinutukoy ng solong pagpipiliang iyon ang kakayahan sa paghahalo, antas ng paggugupit, gawi sa pagpapakain, at gastos. Ang talahanayan sa ibaba ay nagbubuod sa mga pangunahing pamilya na ginagamit sa pagpoproseso ng mga plastik at goma.
| Uri ng extruder | Paano ito gumagana | Mga tipikal na materyales | Mga tipikal na produkto |
|---|---|---|---|
| Isang tornilyo | Ang isang tornilyo ay naghahatid, nag-compress, at nagbomba ng natutunaw | PE, PP, PS, ABS, PC, mga recycled na natuklap | Pipe, sheet, blown film, wire coating, baras, filament |
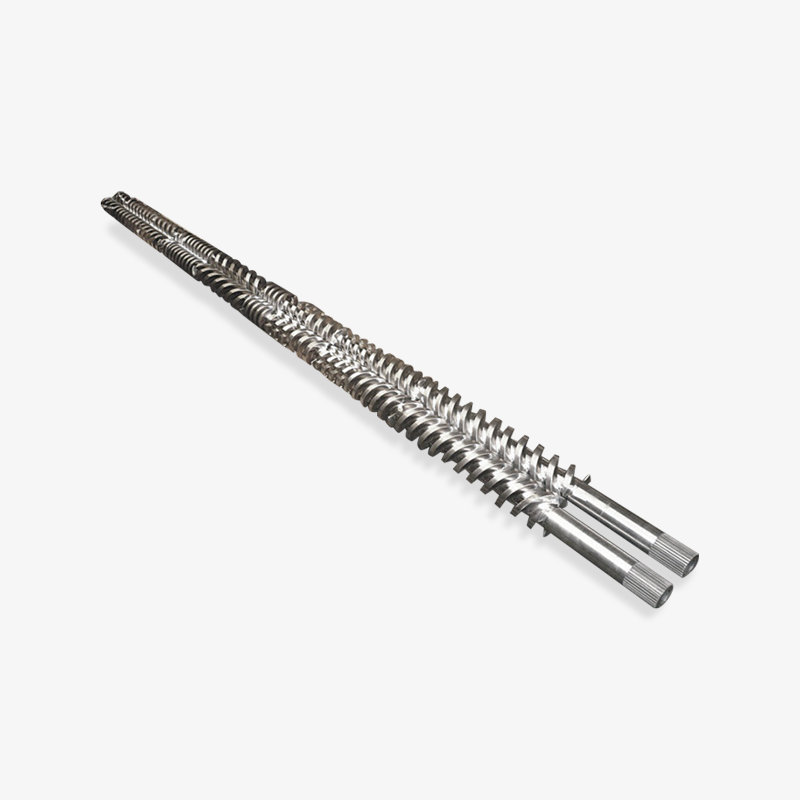
| Conical twin screw | Dalawang intermeshing conical screws na may malaking feed area at banayad na gupit | Matibay at malambot na PVC, wood-plastic composites | Pipe, window profile, siding, sheet, cable duct |
| Parallel twin screw | Dalawang parallel intermeshing screws, kadalasang may modular conveying at mixing elements | PVC, PE, PP, filled at reinforced compounds | Pipe, profile, sheet, pelletizing, compounding |
| Planetary roller extruder | Isang gitnang tornilyo na may maraming mga planetary screw na gumugulong sa loob ng isang grooved barrel | PVC, PVC foam, mga compound na sensitibo sa init | Sheet, foam board, pelikula, naka-calender na stock |
| Mga multi-screw at ring extruder | Tatlo o higit pang mga turnilyo na nakaayos nang simetriko para sa napakataas na pag-renew ng ibabaw | Highly filled at shear-sensitive compounds | Compounding, devolatilizing, specialty sheet |
Dalawang trade-off ang nakaupo sa likod ng mesa na iyon. Ang mga twin screw machine ay mas mahusay na naghahalo at nagpapakain, ngunit mas mahal ang mga ito sa bawat kilo ng output at nangangailangan ng mas maingat na pagpapanatili dahil ang mga turnilyo ay nagsasangkot sa masikip na mga clearance. Ang mga single screw machine ay mas simple, mas murang patakbuhin, at kapansin-pansing maaasahan, ngunit lubos silang nakadepende sa kalidad ng pellet at pare-parehong pagpapakain.
Para sa PVC, ang pagpipilian ay kadalasang naaayos nang mabilis: ang mga conical twin screw extruder ay nangingibabaw sa matibay na PVC pipe at profile dahil ang kanilang malaking feed area ay tumatanggap ng pulbos at ang kanilang banayad na shear profile ay naglilimita sa pagkasira. Para sa polyolefin pipe, ang isang solong screw machine na may grooved feed section ay kadalasang pinaka-ekonomiko na ruta. Para sa compounding at highly filled system, parallel twin screw o planetary designs ang karaniwang sagot.
Ang pagsasaayos ng tornilyo, hindi ang laki ng makina, ay ang desisyon na tumutukoy kung ang isang extruder ay nababagay sa isang partikular na materyal at produkto.
Extruder vs Injection Molding Machine: Nalilito ang Mga Mamimili ng Pagkakaiba
Dahil ang parehong mga makina ay gumagamit ng isang tornilyo sa loob ng isang pinainit na bariles, ang mga ito ay madalas na pinaghalo sa mga panipi at ekstrang bahagi na mga katanungan. Ang prinsipyo ng pagpapatakbo ay ganap na naiiba, at gayundin ang mga pattern ng pagsusuot at ang mga kapalit na bahagi.
| Katangian | Extruder | Injection molding machine |
|---|---|---|
| Mode ng proseso | tuloy-tuloy | Paikot, shot sa shot |
| Screw motion | Patuloy na umiikot sa isang direksyon | Umiikot para magpaplastikan, pagkatapos ay gumanti para mag-inject |
| Sukat ng output | Mga kilo bawat oras | Mga shot kada oras, o gramo bawat shot |
| Hugis na elemento | Buksan ang mamatay, patuloy na umalis ang materyal | Sarado na lukab ng amag, ang materyal ay nagpapatigas sa loob |
| Karaniwang tampok na tornilyo | Mahabang seksyon ng pagsukat, mga elemento ng paghahalo, mataas na L/D | Non-return valve, mas maikli L/D, mataas na compression ratio |
| Magsuot ng pattern | Unti-unti, kumalat sa kahabaan ng metering zone at mamatay | Puro malapit sa non-return valve at feed zone |
Ang resulta ng pagpapanatili ay praktikal. Ang isang extruder turnilyo ay kadalasang nasusuot nang husto sa seksyon ng pagsukat at sa dulo, dahil doon tumataas ang paggugupit at presyon. Ang isang iniksyon na tornilyo ay kadalasang nagsusuot muna sa paligid ng hindi bumalik na balbula at ang check ring, dahil sa paulit-ulit na paggalaw ng ehe. Ang pag-order ng maling tornilyo para sa maling makina ay gumagawa ng isang bahagi na hindi akma at lumalala ang pagganap.
Ito rin ang dahilan kung bakit kailangang kumpirmahin ng isang supplier ng spare-part ang uri ng makina, ang diameter ng screw, ang ratio ng L/D, at ang mounting geometry bago mag-quote. Ang isang turnilyo na may sukat na malapit ay hindi katulad ng isang tornilyo na gumagana nang tama.
Ang extrusion at injection molding ay nagbabahagi ng screw-and-barrel hardware ngunit hindi screw geometry, kaya ang mga kapalit na bahagi ay hindi kailanman mapapalitan.
Throughput sa Practice: Gaano Talaga ang Itinutulak ng Extruder
Ang throughput ay ang unang numerong hinahanap ng karamihan sa mga mamimili, at ang pinakamadalas na hindi maintindihan. Ang mga na-publish na numero ay karaniwang naglalarawan ng isang materyal na may pinakamahusay na kaso na may mahusay na katugmang die at isang matatag na feed. Bumababa ang tunay na output kapag napuno ang materyal, kapag mahigpit ang die, kapag hindi pare-pareho ang feed, o kapag hindi maalis ng cooling system ang sapat na init. Ang diameter ng tornilyo lamang ang nagpapaliwanag ng bahagi lamang ng larawan, dahil ang lalim ng channel, ratio ng L/D, bilis ng turnilyo, at power ng drive ay lahat ay nakikipag-ugnayan. Ang isang mas malaking bariles na tumatakbo nang mabagal ay maaaring maglipat ng mas kaunting materyal kaysa sa isang mas maliit na bariles na tumatakbo nang mabilis, at ang isang makina na tumatakbo sa pinakamataas na bilis nito ay maaaring makagawa ng hindi katanggap-tanggap na kalidad ng pagkatunaw. Ang tsart sa ibaba ay naglalagay sa pangunahing mga pamilya ng extruder na magkatabi gamit ang mga indicative na hanay ng output, na isang kapaki-pakinabang na panimulang punto para sa maagang yugto ng pagpaplano sa halip na isang panghuling detalye.
Indicative Throughput Ranges ayon sa Uri ng Extruder
Isang tornilyo, 45 mm, 25:1 L/D
Isang tornilyo, 90 mm, 30:1 L/D
Conical twin screw, 55/110 mm
Parallel twin screw, 62 mm
Planetary roller extruder, 150 mm
Ang haba ng bar ay proporsyonal sa itaas na dulo ng bawat tipikal na hanay sa isang 1,100 kg/h scale. Ang aktwal na output ay nakasalalay sa materyal, geometry ng turnilyo, resistensya ng mamatay, at lakas ng drive.
Ang pinaka-halatang trend sa chart ay ang span sa pagitan ng maliit na single screw machine at ng planetary roller extruder, na halos dalawampung beses na pagkakaiba sa output. Ang agwat na iyon ay hindi sanhi ng diameter lamang. Ang planetary unit ay kumakalat sa trabaho sa maraming maliliit na turnilyo na may napakalaking contact surface, kaya maaari itong magplastikan ng malaking volume nang malumanay, habang ang isang solong 45 mm na turnilyo ay may isang makitid na channel at limitadong silid para sa paglipat ng init.
Ang pangalawang kalakaran ay ang dalawang pamilya ng kambal na tornilyo ay magkakalapit sa isa't isa sa gitna ng hanay sa kabila ng magkaibang geometry. Binabayaran ng conical twin screw ang mas maikling haba nito na may malaking feed area, kaya naman mahusay itong humahawak ng PVC powder. Ang isang parallel twin screw ay nakakakuha ng katulad na output na may mas mahaba, mas modular na turnilyo na maaaring tumanggap ng mga seksyon ng paghahalo at pag-vent.
Ang ikatlong obserbasyon ay ang mga saklaw ng output ay malawak, at ang lapad ay makabuluhan. Ang 250 hanggang 600 kg/h band para sa 62 mm parallel twin screw ay sumasalamin sa kung gaano kalakas ang pagbabago ng formulation sa performance: ang isang lightly filled PVC compound ay tumatakbo malapit sa tuktok ng banda, habang ang isang heavily filled compound na may abrasive filler ay maaaring bumaba sa ibaba at kumonsumo ng higit pa sa available na drive power.
Ang paghahambing ng dalawang solong mga entry sa turnilyo ay nagpapakita kung gaano mapanlinlang ang mga paghahambing sa diameter. Ang pagdodoble sa diameter mula 45 mm hanggang 90 mm ay magtataas ng output ng humigit-kumulang isang factor na walo sa halip na isang factor ng dalawa, dahil parehong channel cross-section at matamo na pagtaas ng bilis ng turnilyo. Ang mga mamimili na nagpapalaki batay sa mga linear na pagpapalagay ay kadalasang nagpapalaki sa drive o nagpapaliit sa downstream na seksyon ng paglamig.
Ang output lamang ay hindi kailanman nagbibigay-katwiran sa isang pagbili. Ang isang makinang tumatakbo sa tuktok ng hanay nito na may hindi matatag na pagkatunaw ay gumagawa ng scrap sa bilis na nagbubura sa anumang throughput na bentahe. Sa pagsasagawa, ang magagamit na output ay ang pinakamataas na figure kung saan ang katatagan ng presyon, temperatura ng pagkatunaw, at pagpapaubaya ng dimensional ay nananatili lahat sa loob ng detalye.
Ang parehong lohika ay nalalapat sa mga ekstrang bahagi. Ang isang kapalit na turnilyo na may ibang compression ratio o isang mas mababaw na metering channel ay nagbabago sa output curve ng buong makina. Kapag nag-upgrade ang planta ng turnilyo, ang kapasidad ng paglamig at paghatak ng extrusion line ay dapat na suriin nang sabay, dahil ang bottleneck ay madalas na gumagalaw pababa sa agos kapag napabuti ang turnilyo.
Sa wakas, ang mga numero ng throughput ay dapat palaging nakatali sa isang nakasaad na materyal, isang nakasaad na bilis ng turnilyo, at isang nakasaad na die. Ang isang quotation na naglilista ng output na wala ang tatlong kundisyon na iyon ay hindi maikukumpara sa isang nakikipagkumpitensyang quotation, at ang pagkakaiba ay kadalasang lumilitaw lamang sa unang linggo ng produksyon.
Ang mga nai-publish na bilang ng output ay makabuluhan lamang kapag ang materyal, bilis ng turnilyo, at die ay tinukoy nang magkasama, dahil ang magagamit na output ay nalilimitahan ng matatag na kalidad ng pagkatunaw sa halip na sa pamamagitan ng maximum na bilis.
Mga Turnilyo at Barrel: Ang Mga Bahaging Nagpapasya Kung Ano ang Magagawa ng Extruder
Dalawang bahagi ang gumagawa ng karamihan sa gawain sa loob ng anumang extruder: ang turnilyo at ang bariles. Sila rin ang dalawang sangkap na unang napuputol, na ginagawang sentro ng parehong talakayan sa engineering at pagkuha.
Screw Geometry
Ang isang karaniwang three-zone screw ay nahahati sa mga seksyon ng feed, compression, at pagsukat. Ang compression ratio, na kinakalkula mula sa feed channel depth na hinati sa metering channel depth, ay karaniwang nasa pagitan ng 2:1 at 4:1 depende sa bulk density at pagtunaw ng pag-uugali. Ang mga barrier screw ay naghihiwalay sa mga solid at natutunaw na channel upang mapabuti ang katatagan ng pagkatunaw. Ang mga seksyon ng paghahalo gaya ng Maddock, Egan, o mga pin mixer ay nagpapabuti sa pagpapakalat ng kulay at pagkatunaw ng homogeneity, sa ilang halaga sa output.
Ang ratio ng L/D, ang haba ng bariles na hinati sa diameter ng tornilyo, ay ang iba pang numero ng headline. Ang mga general-purpose na makina ay madalas na tumatakbo sa 25:1 hanggang 30:1, habang ang mga vented machine at compounding screw ay maaaring umabot sa 36:1 o higit pa. Ang mas mahabang tornilyo ay nag-aalok ng mas maraming oras ng paninirahan at mas maraming puwang para sa paghahalo at pagbubuhos, ngunit nagdaragdag din ito ng torque load at gastos.
Konstruksyon ng Barrel
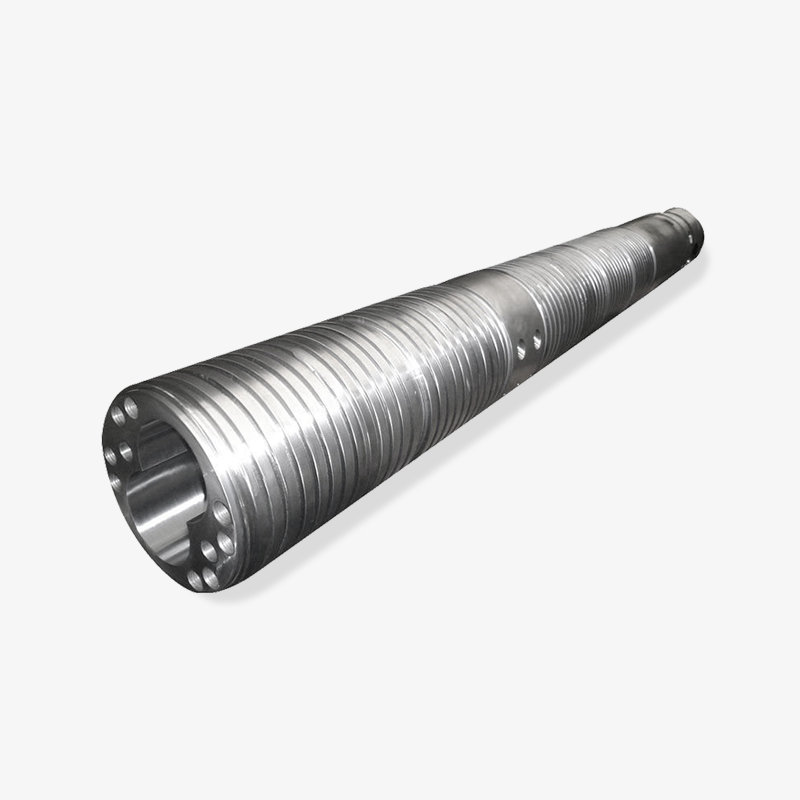
Ang mga bariles ay karaniwang gawa sa nitrided steel, bimetallic liners, o tool steel sleeves. Ang mga nitrided barrel ay angkop sa mga hindi napunong polimer gaya ng PE at PP. Bimetallic barrels, kung saan ang isang wear-resistant na haluang metal ay sentripugal na inihagis sa bore, humahawak sa mga compound na puno ng salamin, puno ng mineral, at lubos na nakasasakit. Ang kapal ng liner ay karaniwang umaabot mula 1.5 hanggang 2.5 mm, at ang mga halaga ng katigasan sa hanay na 55 hanggang 65 HRC ay karaniwan para sa mga grade na lumalaban sa pagsusuot.
Mga Pamilya ng Produkto sa Practice
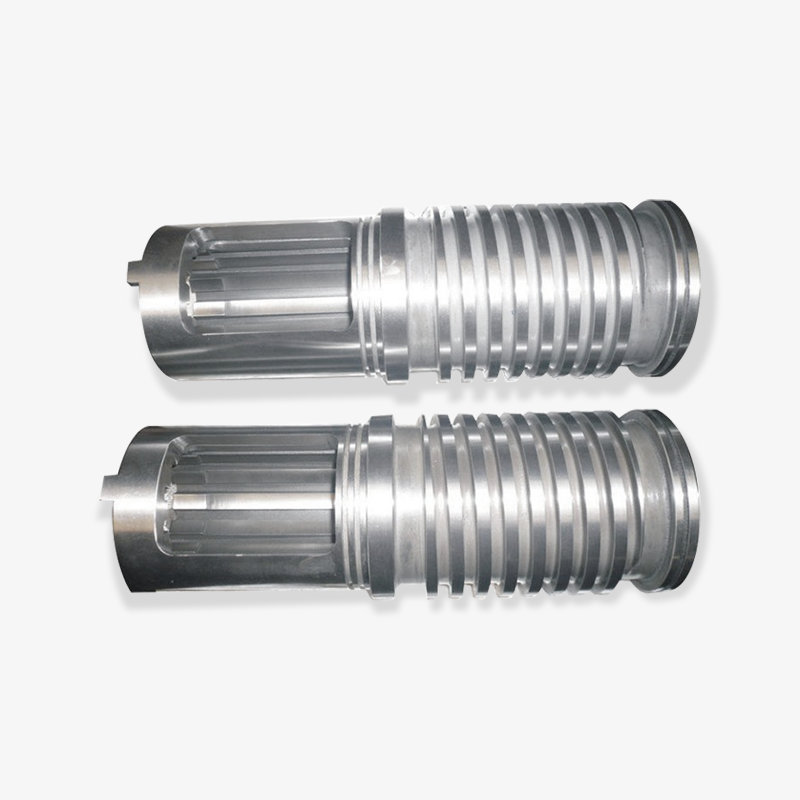
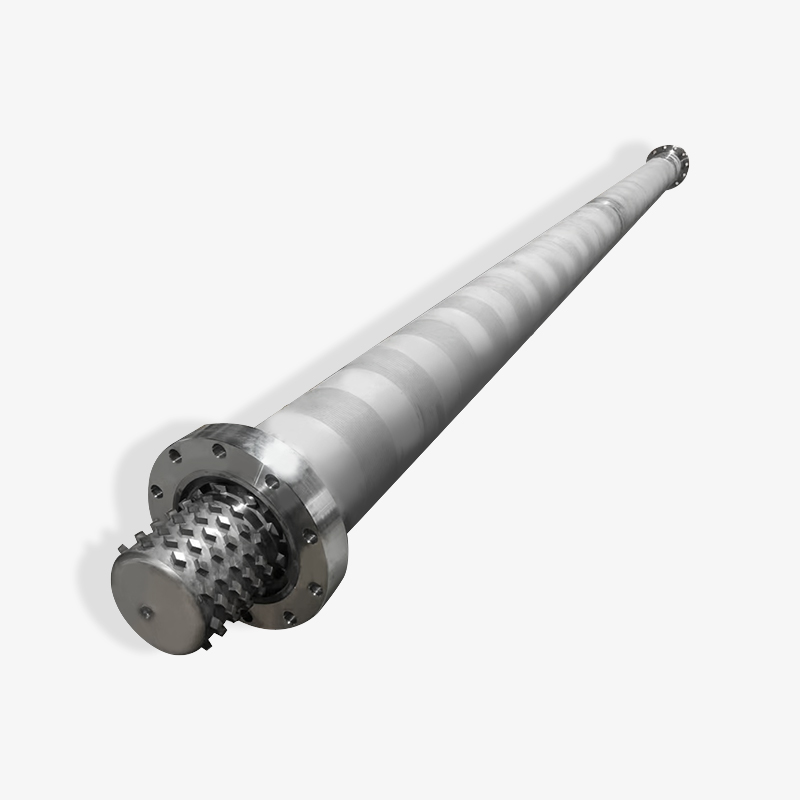
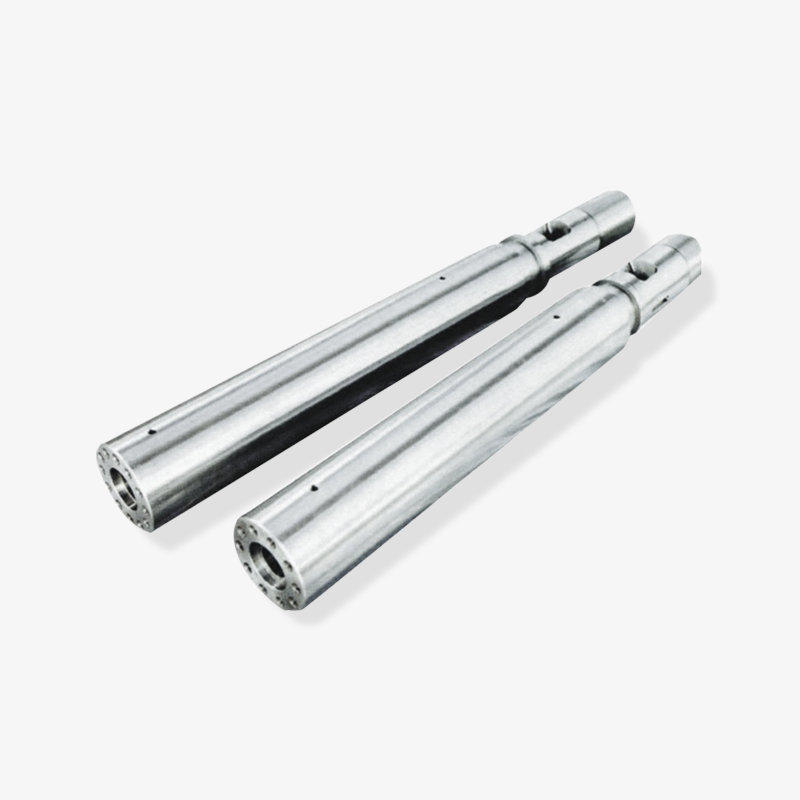
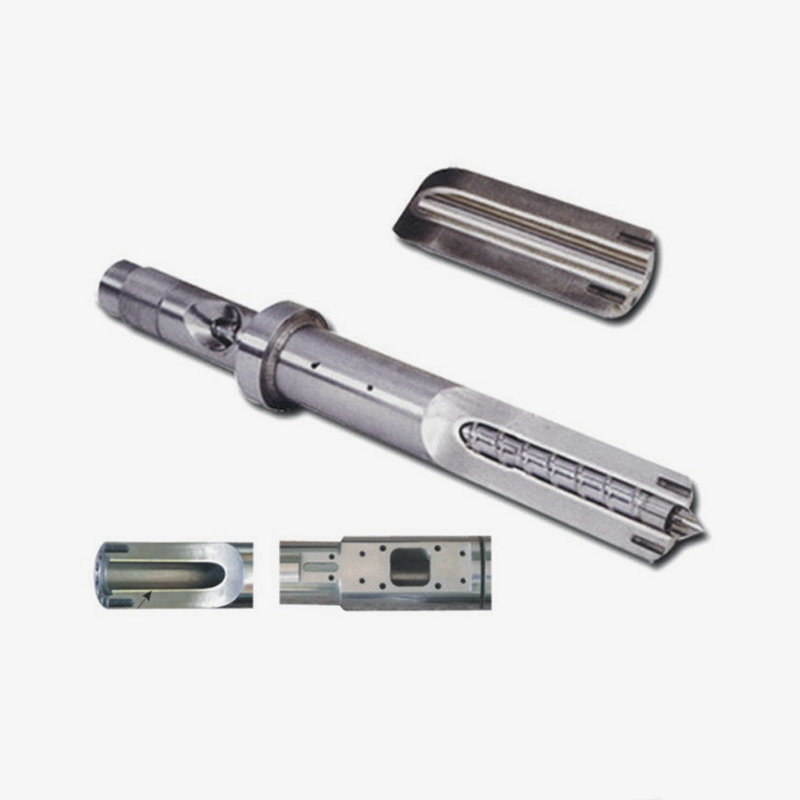
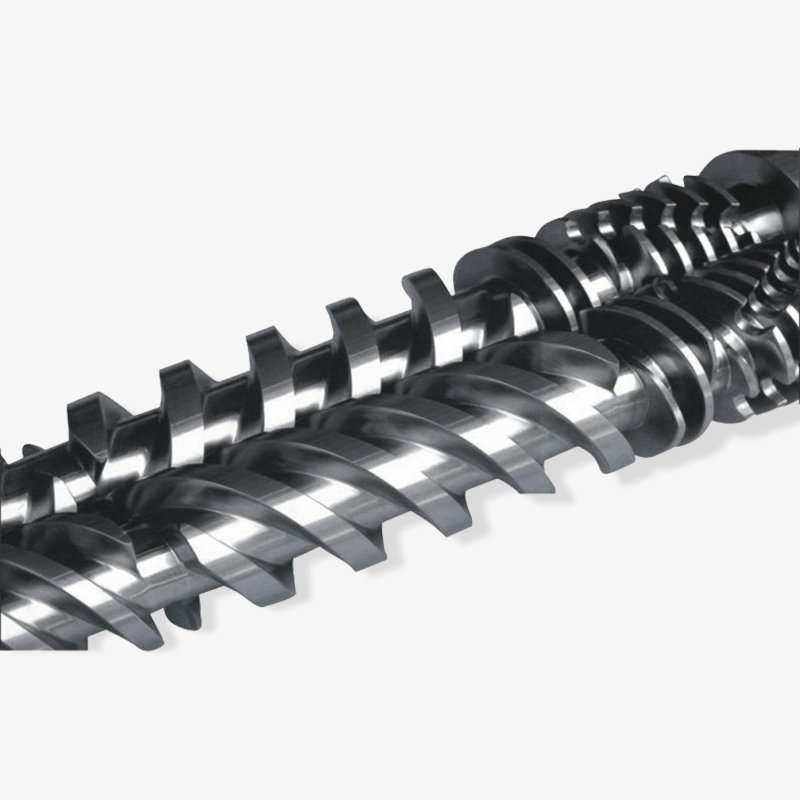
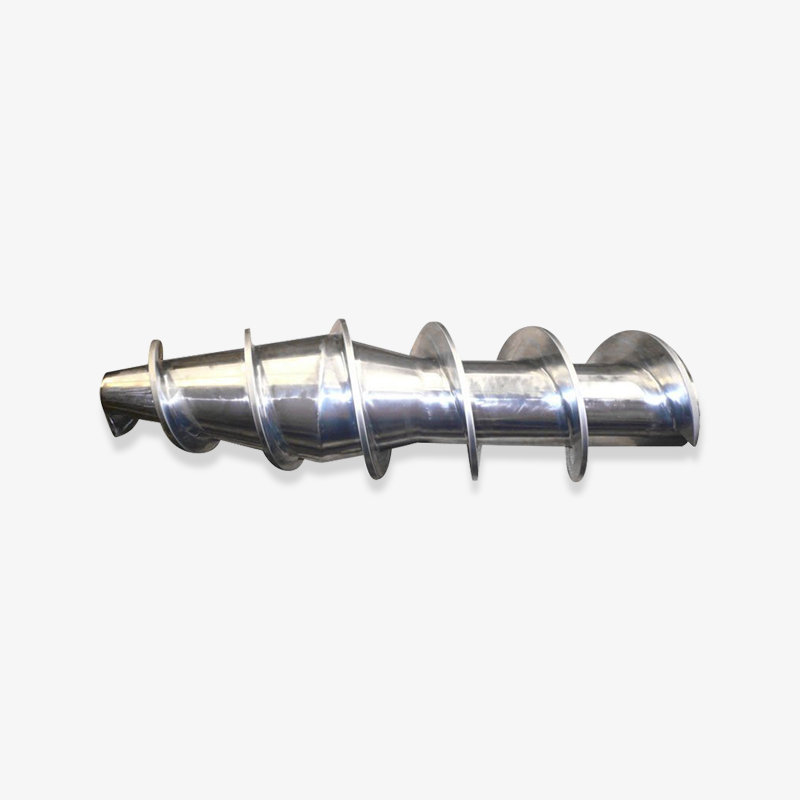
Para sa mga tagabuo ng makina at mga processor, ang supply ng screw-and-barrel ay nahahati sa mga makikilalang pamilya. Ang mga single screw at barrel set sa serye ng SJ ay sumasaklaw sa pangkalahatang pipe, sheet, at profile extrusion. Ang mga serye ng SJS na conical twin screw at barrel set ay nagsisilbi sa matibay at malambot na mga linya ng PVC. Ang parallel twin screw barrels ay humahawak ng mataas na output na PVC at mga tungkulin sa pagsasama-sama. Ang mga planetary screw, barrel, at kumpletong planetary extruder ng WB-WE ay angkop sa malumanay, mataas na output na plasticating. Ang bimetallic screw at barrel set ay tumutugon sa mga nakasasakit na formulation. Sinasaklaw ng mga injection molding machine screw at barrel assemblies ang paikot na bahagi ng industriya, habang ang mga rubber extruder screw at EPE foam screw at barrel set ay nagsisilbi sa pagproseso ng goma at pinalawak na produksyon ng polyethylene foam.
Ang mga tagagawa sa segment na ito ay karaniwang gumagana bilang parehong component supplier at problem solver. Ang Zhoushan Microwave Screw Machinery na nakabase sa Zhejiang, na itinatag noong 1990, ay nagpapatakbo ng higit sa 10,000 metro kuwadrado ng espasyo ng pagawaan at inilalagay ang sarili bilang isang pinagsamang precision screw-and-barrel maker at machining plant, na nag-e-export sa mga merkado kabilang ang United States, Germany, Dubai, Vietnam, at Thailand. Ang profile na iyon ay tipikal ng mga specialty na supplier na umaasa sa mga machine builder kapag ang isang karaniwang catalog screw ay hindi tumutugma sa isang partikular na materyal o output na target.
Itinatakda ng screw geometry ang kakayahan sa pagtunaw at paghahalo, habang ang materyal ng bariles ay nagtatakda ng buhay ng pagkasuot; pareho dapat tumugma sa materyal na pinoproseso.
Paano Pumili ng Extruder para sa isang Partikular na Trabaho
Ang pagpili ay nagsisimula sa produkto at gumagana pabalik. Inililista ng talahanayan sa ibaba ang mga parameter na kadalasang nagpapasya kung magtatagumpay ang isang quotation sa produksyon.
| Parameter | Karaniwang saklaw | Bakit ito mahalaga |
|---|---|---|
| diameter ng tornilyo | 30-200 mm | Itinatakda ang output window kasama ng bilis at lalim ng channel |
| L/D ratio | 20:1 hanggang 36:1 | Kinokontrol ang oras ng paninirahan, paghahalo, at kakayahan sa pag-vent |
| Compression ratio | 2:1 hanggang 4:1 | Dapat tumugma sa bulk density ng mga pellets o powder |
| lakas ng drive | Depende sa materyal at output | Tinutukoy ang matamo na output nang walang torque stall |
| Paggawa ng bariles | Nitrided o bimetallic | Magsuot ng buhay na may puno o kinakaing unti-unting mga compound |
| Mamatay at pababa ng agos | Sizing, cooling, haul-off, cutting | Ang tolerance at surface finish ay nakatakda dito, hindi sa barrel |
Dalawang failure mode ang umuulit sa pagsasanay. Ang una ay ang pag-undersize ng drive upang mabawasan ang gastos: naabot lamang ng makina ang kinakailangang output sa pinakamataas na bilis ng turnilyo, kung saan ang temperatura ng pagkatunaw ay nagiging hindi matatag at ang kalidad ng produkto ay naaanod. Ang pangalawa ay ang pagpili ng isang nitrided barrel para sa isang nakasasakit na pagbabalangkas, na gumagawa ng nakikitang pagkasira sa loob ng mga buwan at isang mabagal na pagbaba sa output na mahirap i-diagnose.
Ang materyal na pag-uugali ay dapat magmaneho sa iba. Ang PVC ay nangangailangan ng mababang paggugupit at maikling oras ng paninirahan, na tumuturo sa mga disenyo ng conical twin screw. Ang polyolefin pipe ay pinapaboran ang isang single screw machine na may grooved feed section. Ang mga resin ng engineering na puno ng salamin ay nangangailangan ng mga bimetallic barrels at wear-resistant screw hardfacing. Ang mga application ng foam ay nangangailangan ng tumpak na kontrol ng gas injection at melt pressure, na karaniwang nangangahulugang isang dedikadong profile ng screw sa halip na isang pangkalahatang layunin.
Magsimula sa materyal, pagpapaubaya ng produkto, at kinakailangang output; Ang geometry ng tornilyo at materyal ng bariles ay sumusunod sa tatlong iyon, hindi mula sa kaginhawaan ng katalogo.
Kung Saan Ginagamit ang Mga Extruder: Mga Application at Mga Tunay na Produkto
Ang abot ng extrusion ay mas malawak kaysa sa inaasahan ng karamihan sa mga mamimili, dahil halos anumang produkto na may pare-parehong cross-section ay maaaring gawin sa ganitong paraan.
- Pipe at tubo: supply ng tubig, drainage, gas, cable conduit, medical tubing.
- Sheet at board: packaging sheet, signage, construction board, foam board.
- Pelikula: blown film para sa mga bag at liner, cast film para sa laminating.
- Mga profile: mga frame ng bintana, mga profile ng pinto, edging ng kasangkapan, mga cable duct.
- Wire at cable: insulation at jacketing na inilapat sa mataas na bilis ng linya.
- Foam: EPE at iba pang pinalawak na produkto ng polyethylene, kung saan pinamamahalaan ng nakalaang foam screw at barrel ang pagkatunaw ng gas.
- Goma: hose, seal, weather strips, at preform para sa paghubog.
- Compounding: filled, reinforced, at color-masterbatch pellets.
- Recycling: washing-line output na na-convert sa magagamit muli pellets.
- Filament: 3D printing filament na iginuhit mula sa isang extruded strand.
Ang bawat aplikasyon ay nagdadala ng sarili nitong kultura ng pagpaparaya. Ang medikal na tubing ay maaaring mangailangan ng pagkakaiba-iba ng kapal ng pader sa ibaba ng ilang daan ng isang milimetro, habang ang isang pipe ng paagusan ay higit na kayang tiisin. Ang mga pagkakaibang iyon ay bumabalik sa disenyo ng turnilyo, kalidad ng die, at ang katatagan ng drive system.
Sinasaklaw ng parehong prinsipyo ng extrusion ang pipe, sheet, film, profile, foam, rubber, at compounding; tanging ang turnilyo, bariles, at mamatay ang nagbabago.
Pagbili ng mga Turnilyo at Barrel: Ano ang Dapat I-verify ng Mga Mamimili ng B2B
Ang pagkuha sa industriyang ito ay mabigat sa ugnayan ngunit dapat pa rin ay batay sa pagtutukoy. Nakikipagtulungan ka man sa isang manufacturer, isang supplier, o isang wholesaler na nakatuon sa pag-export, nalalapat ang parehong listahan ng pag-verify.
- Kumpirmahin ang uri ng makina, diameter ng tornilyo, ratio ng L/D, at mga sukat ng pag-mount laban sa isang guhit, hindi isang larawan.
- Humiling ng detalye ng materyal para sa tornilyo at bariles, kabilang ang base ng bakal at proseso ng paggamot.
- Humingi ng mga halaga ng katigasan at, kung saan nauugnay, lalim ng nitriding o bimetallic liner na kapal.
- Suriin ang straightness, concentricity, at surface finish tolerances sa pagsulat.
- Linawin kung ang turnilyo ay isang drop-in na kapalit o nangangailangan ng pagtutugma sa isang umiiral na bariles.
- Suriin ang allowance sa pagsusuot at inaasahang buhay ng serbisyo para sa iyong partikular na nilalaman ng filler.
- Kumpirmahin ang lead time, paraan ng pag-iimpake, at dokumentasyon sa pag-export kung ang mga piyesa ay ipinapadala sa ibang bansa.
Ang mga custom at karaniwang daanan ng supply ay naiiba sa gastos at panganib. Ang isang karaniwang tornilyo ay maaaring maihatid nang mabilis at mahuhulaan ang presyo, ngunit maaaring hindi ito tumugma sa isang hindi pangkaraniwang materyal. Ang isang custom na turnilyo ay nagkakahalaga ng mas mataas at mas tumatagal, ngunit maaari nitong alisin ang isang patuloy na problema sa kalidad na sumisipsip ng scrap sa loob ng maraming taon. Ang mga bihasang mamimili ay karaniwang humihingi ng karaniwang opsyon at custom na opsyon sa parehong pagtatanong, pagkatapos ay ihambing ang pareho laban sa halaga ng mahinang output.
Ang MOQ at patakaran sa stocking ay nakakaapekto rin sa desisyon. Ang mga machine builder na sumusuporta sa maraming customer ay nakikinabang mula sa isang supplier na gagawa ng isa o dalawang piraso sa drawing, habang ang mga high-volume na processor ay maaaring mas gusto na humawak ng ekstrang set. Ang pag-iingat ng isang ekstrang tornilyo at bariles sa istante ay mura kumpara sa isang linggong nawalang produksyon.
I-verify ang grado ng materyal, katigasan, at mga dimensional na pagpapaubaya nang nakasulat bago mag-order, dahil ang isang tornilyo na kasya ay hindi awtomatikong isang tornilyo na gumaganap.
Mga Mahahalagang Pagpapanatili at Pag-troubleshoot
Unti-unting nabigo ang mga extruder, at madaling makaligtaan ang mga unang palatandaan dahil patuloy na tumatakbo ang linya. Ang panonood ng output, pagkatunaw ng presyon, at pagkarga ng motor nang magkasama ay karaniwang nagpapakita ng pagkasira bago bumagsak ang kalidad ng produkto.
| Sintomas | Malamang na dahilan | Suriin muna |
|---|---|---|
| Unti-unting pagbaba ng output | Pagsuot ng tornilyo o bariles, nadagdagan ang clearance | Sukatin ang diameter ng screw at barrel bore |
| Mga hindi natutunaw na batik o gel | Lumampas sa kapasidad ng pagkatunaw, maling temperatura ng profile | Profile ng temperatura ng bariles, bilis ng tornilyo, presyon sa likod |
| Surging output at pagbabagu-bago ng presyon | Hindi pare-pareho ang pagpapakain, pag-bridging, o kahalumigmigan | Hopper, feeder, pagpapatuyo, temperatura ng feed zone |
| Overheating matunaw | Labis na paggugupit, pagod na tornilyo, nakaharang sa paglamig | Bilis ng tornilyo, circuit ng paglamig, katumpakan ng thermocouple |
| Maikling buhay ng tornilyo | Nakasasakit na tagapuno, maling grado ng bariles | Nilalaman ng tagapuno, materyal ng bariles, pagpipiliang hardfacing |
Ang mga gawaing pang-iwas ay simple. Suriin ang mga heater at thermocouples buwan-buwan, dahil pinipilit ng isang nabigong heater ang turnilyo na makabuo ng mas maraming shear heat at nagpapabilis sa pagkasira. Siyasatin ang feed throat at hopper para sa mga multa at bridging. Hilahin ang turnilyo sa mga nakaplanong agwat at itala ang mga diameter upang makita ang mga uso sa pagsusuot sa halip na hulaan. Panatilihing tumugma ang materyal na purga sa pinoprosesong polimer, at huwag hayaang umupo ang isang makina na may PVC sa temperatura.
Kapag bumaba ang output, ang instinct ay itaas ang bilis ng turnilyo. Karaniwang pinapataas nito ang temperatura ng pagkatunaw sa halip na ibalik ang throughput, at pinaikli nito ang buhay ng turnilyo. Ang pagsukat muna ng clearance ay mas mabilis at mas mura.
Itala ang mga sukat ng tornilyo at bariles sa bawat nakaplanong pagsara; Pinipigilan ng data ng trend ng wear ang karamihan sa mga hindi planadong paghinto ng linya.
Mga Madalas Itanong
Ano ang ibig sabihin ng extruder sa isang pangungusap?
Ang extruder ay isang makina na natutunaw o nagpapalambot ng materyal at patuloy itong tinutulak sa isang die upang makagawa ng isang produkto na may nakapirming cross-section, tulad ng pipe, sheet, film, o profile.
Ang isang extruder ba ay isang makina o isang bahagi?
Ang parehong mga paggamit ay tama. Sa pagpaplano ng produksyon, ang extruder ay ang kumpletong makina kabilang ang drive, barrel, screw, at die. Sa pagpapanatili at pagbili ng ekstrang bahagi, ang "extruder" ay madalas na partikular na tumutukoy sa screw-and-barrel assembly. Palaging kumpirmahin kung aling kahulugan ang naaangkop bago sumipi.
Ano ang pagkakaiba sa pagitan ng isang extruder at isang injection molding machine?
Ang isang extruder ay patuloy na gumagana at tinutulak ang pagtunaw sa isang bukas na die, kaya ang output ay sinusukat sa kilo bawat oras. Ang isang injection molding machine ay nagpapaplastikan gamit ang isang turnilyo ngunit pagkatapos ay nag-iinject ng mga discrete shot sa isang closed mold, kaya ang output ay sinusukat sa mga shot o gramo bawat shot.
Ano ang ibig sabihin ng L/D sa isang extruder screw?
Ang L/D ay ang epektibong haba ng turnilyo na hinati sa diameter nito. Ang isang 25:1 na tornilyo sa isang 45 mm barrel ay may epektibong haba na humigit-kumulang 1,125 mm. Ang mas mataas na mga ratio ay nagbibigay ng mas maraming oras ng paninirahan para sa pagtunaw, paghahalo, at pag-venting ngunit nangangailangan ng mas maraming metalikang kuwintas at mas mahal ang paggawa.
Bakit mas mahal ang twin screw extruder kaysa sa single screw machine?
Ang mga twin screw machine ay nangangailangan ng dalawang magkatugmang turnilyo, isang mas kumplikadong gearbox na may mga naka-synchronize na shaft, at mas mahigpit na pagpapaubaya sa pagmamanupaktura. Mas mahusay din silang nagpapakain at naghahalo, lalo na ang mga powder at filled compound, na nagbibigay-katwiran sa gastos sa PVC at mga compounding application.
Gaano katagal ang isang extruder screw at barrel?
Ang buhay ng serbisyo ay pangunahing nakasalalay sa nilalaman ng tagapuno, temperatura ng pagproseso, at disiplina sa pagpapanatili. Ang mga hindi napunong polyolefin sa isang nitrided screw at barrel ay maaaring tumakbo nang maraming taon, habang ang mga glass-filled compound ay maaaring magsuot ng nitrided set na kapansin-pansin sa loob ng isa o dalawa. Ang bimetallic barrels at wear-resistant screw hardfacing ay nagpapahaba ng buhay nang malaki sa abrasive na tungkulin.
Maaari ko bang palitan lamang ang turnilyo nang hindi pinapalitan ang bariles?
Oo, ngunit kung ang barrel bore ay nasa loob pa rin ng tolerance. Kapag ang clearance sa pagitan ng screw flight at barrel wall ay lumampas sa limitasyon ng espesipikasyon, ang isang bagong turnilyo lamang ay hindi magbabalik ng output, dahil ang tunaw ay dumulas pabalik sa mga flight. Ang pagsukat sa parehong mga bahagi bago mag-order ay maiiwasan ang isang mamahaling pagkakamali.
Anong mga materyales ang ginawa ng mga extruder screw at barrels?
Kasama sa mga karaniwang screw steel ang mga nitriding grade gaya ng 38CrMoAlA at mga tool steel gaya ng SKD61 o D2. Ang mga bariles ay karaniwang nitrided steel o bimetallic, kung saan ang isang wear-resistant na haluang metal ay inihagis sa butas. Ang tamang pagpili ay nakasalalay sa abrasiveness at potensyal ng kaagnasan ng polimer na pinoproseso.
Ano ang bimetallic screw at barrel?
Ang bimetallic ay tumutukoy sa isang bariles na may sentripugal na cast wear-resistant alloy liner, kadalasang ipinares sa isang tumigas o hardfaced na turnilyo. Ang kumbinasyon ay lumalaban sa abrasion mula sa mga glass fiber at mineral fillers na mas mahusay kaysa sa nitrided bore, sa mas mataas na presyo ng pagbili.
Kailangan ko ba ng custom na turnilyo o isang standard?
Ang mga karaniwang turnilyo ay angkop sa mga karaniwang materyales at karaniwang mga produkto. Ang mga custom na turnilyo ay may katuturan kapag ang materyal ay hindi karaniwan, kapag ginamit ang isang espesyal na tagapuno, kapag ang output ay dapat na itaas nang hindi binabago ang makina, o kapag ang isang umiiral na problema sa kalidad ay lumaban sa mga pagsasaayos ng proseso.
Karamihan sa mga tanong sa extruder ay bumababa sa tatlong katotohanan: ang materyal, ang produkto, at ang mga sukat ng makina; ang tatlong sagot na iyon ay tumutukoy sa lahat ng iba pa.
Sanggunian Module: Screw and Barrel Families
Ang sumusunod na module ay nagbubuod sa mga pamilya ng bahagi na madalas na lumilitaw sa mga pagtatanong sa ekstrang bahagi ng extrusion. Ito ay inilaan bilang isang mabilis na mapa ng oryentasyon para sa mga mamimili at inhinyero na naghahanda ng isang detalye o naghahambing ng mga sipi.
Single Screw at Barrel
General-purpose extrusion para sa pipe, sheet, rod, at profile. SJ series geometry na may feed, compression, at metering zone.
Conical Twin Screw at Barrel
SJS series sets para sa matibay at malambot na PVC, na may malaking feed area at banayad na paggugupit para sa heat-sensitive compound.
Parallel Twin Screw at Barrel
Modular geometry para sa high-output na PVC, filled compound, at compounding lines na may venting at mixing section.
Planetary Screw at Barrel
WB-WE series planetary screws, barrels, at complete extruders para sa malumanay, mataas na volume na pagpapaplastikan.
Bimetallic Screw at Barrel
Wear-resistant sets para sa glass-filled, mineral-filled, at corrosive formulations kung saan masyadong mabilis ang pagsusuot ng nitrided bores.
Mga Espesyal na Tornilyo at Barrel
Mga assemblies ng injection molding machine, rubber extruder screw, at EPE foam screw at barrel set para sa foam extrusion.
Dahil ang mga pamilyang ito ay magkakapatong sa geometry ngunit naiiba sa materyal, tigas, at paggamot, ang pinakaligtas na diskarte para sa isang tagabuo ng makina ay ang pag-supply ng machine drawing at ang materyal na detalye nang magkasama. Ang nag-iisang hakbang na iyon ay nag-aalis ng karamihan sa panganib mula sa isang order ng ekstrang bahagi sa ibang bansa.
Kumpleto lang ang detalye ng turnilyo at bariles kapag nakasaad ang geometry, base material, treatment, at tigas sa parehong drawing.
Konklusyon
Ano ang ibig sabihin ng extruder? Nangangahulugan ito ng isang makina na patuloy na natutunaw at nagbo-bomba ng materyal sa pamamagitan ng isang die, at nangangahulugan din ito ng screw-and-barrel assembly na ginagawang posible iyon. Ang dalawang kahulugan ay konektado sa pamamagitan ng isang ideya: ang kontroladong presyon at kontroladong temperatura ay gumagawa ng isang matatag na cross-section, at ang katatagan ang binabayaran ng mga customer.
Para sa mga tagabuo ng makina at mga processor, ang praktikal na landas ay diretso. Tukuyin muna ang materyal at ang pagpapaubaya ng produkto. Piliin ang configuration ng tornilyo na nababagay sa materyal. Piliin ang konstruksiyon ng bariles na nababagay sa nilalaman ng tagapuno. Sukatin ang drive upang ang kinakailangang output ay maabot sa ibaba ng maximum na bilis ng turnilyo. Pagkatapos ay i-verify ang mga sukat at tigas sa pagsulat bago ilagay ang order.
Ginagantimpalaan ng extrusion ang paghahanda at pinaparusahan ang mga shortcut. Ang isang mahusay na katugmang set ng tornilyo at bariles ay tumatakbo nang tahimik sa loob ng maraming taon at nagtataglay ng pagpaparaya sa mahabang panahon ng produksyon. Ang isang hindi tugmang set ay gumagawa ng scrap, mga problema sa init, at napaaga na pagkasira na hindi ganap na mabayaran ng walang pagsasaayos ng proseso.
Itugma ang materyal, geometry ng tornilyo, at konstruksyon ng bariles muna; awtomatikong sumusunod ang output at buhay ng serbisyo mula sa laban na iyon.
Napiling Display ng Bearing $

 浙公网安备 33090202000520 号
