

May -akda: Weibo
Petsa: Sep 15, 2026
Kahulugan ng Extruder: Mga Uri, Mga Prinsipyo sa Paggawa, Aplikasyon at Gabay sa Pagpili
Kahulugan ng Extruder nagsisimula sa isang simpleng ideya: ang extruder ay isang makina na nagtutulak ng materyal sa pamamagitan ng die upang hubugin ito nang tuluy-tuloy. Sa pagpoproseso ng mga plastik, karaniwang nangangahulugan iyon ng pagpapakain ng mga polymer pellets sa isang pinainit na bariles, pagtunaw ng mga ito gamit ang isang umiikot na turnilyo, at pinipilit ang pagtunaw sa pamamagitan ng isang nakapirming butas upang bumuo ng pipe, film, sheet, profile, o mga pellet. Ang kahulugan ay maikli, ngunit ang parirala ay sumasaklaw sa isang malawak na pamilya ng mga makina, mula sa isang compact rubber extruder sa isang factory floor hanggang sa isang 40:1 parallel twin screw compounding line. Ang mga inhinyero, mga koponan sa pagbili, at mga tauhan ng pagpapanatili ay binibigyang kahulugan ng bawat isa ang kahulugan ng extruder sa pamamagitan ng makina na kanilang pinapatakbo, kaya sulit na putulin ang termino mula sa ilang mga anggulo.
Ipinapaliwanag ng gabay na ito ang kahulugan ng extruder sa mga praktikal na termino: ang pinagmulan ng diksyunaryo, ang prinsipyong gumagana, ang pangunahing configuration ng screw at barrel, ang mga application na umaasa sa extrusion equipment, at ang pagpili at pagsasaalang-alang sa pagpapanatili na mahalaga sa mga mamimili. Gumagamit din kami ng karanasan ng Zhoushan Microwave Machinery, isang Chinese screw and barrel manufacturer na itinatag noong 1990, upang ipakita kung paano isinasalin ang kahulugan sa mga tunay na desisyon ng supplier. Sa pagtatapos, dapat mong maipaliwanag kung ano ang extruder, ituro ang mga bahagi na tumutukoy sa pagganap nito, at magtanong ng mga tamang tanong kapag inihambing mo ang mga makina o ekstrang bahagi.
Sa madaling salita, ang kahulugan ng extruder sa pang-industriya na kasanayan ay ang tuluy-tuloy na pagbuo ng isang tinunaw o pinalambot na materyal sa pamamagitan ng screw-driven na pressure sa pamamagitan ng isang die, at ang kumbinasyon ng turnilyo at bariles sa loob ng makina ay tumutukoy sa karamihan ng kakayahan at gastos nito.
Kahulugan ng Extruder: Higit pa sa Kahulugan ng Diksyunaryo
Tinukoy ng mga diksyunaryo ang extruder bilang "isang makina na humuhubog sa materyal sa pamamagitan ng pagpilit nito sa isang die." Nakukuha ng pariralang iyon ang mahahalagang galaw, ngunit iniiwan nito ang mga kondisyon sa loob ng makina. Ang isang tipikal na plastic extruder ay hindi lamang nagtutulak ng malamig na mga pellet sa isang butas. Dapat itong pakainin ang materyal, i-compact ito, tunawin ito ng friction at panlabas na init, paghaluin ang anumang mga additives o colorants, bumuo ng presyon, at pagkatapos ay itulak ang homogenous melt sa pamamagitan ng isang die na lumilikha ng panghuling cross-section. Sa madaling salita, ang kahulugan ng extruder sa disenyo ng kagamitan ay hinuhubog ng tornilyo, bariles, sistema ng pag-init, gearbox, at die na magkasama, hindi sa pamamagitan ng die lamang.
Ang salita ay may mahabang kasaysayang pangwika. Ang "Extruder" ay nagmula sa Latin extrudere , isang kumbinasyon ng ex (labas) at trudere (upang itulak). Ipinapaliwanag ng pinagmulang iyon kung bakit lumilitaw ang parehong salita sa magkaibang mga larangan. Sa industriya ng pagkain, isang extruder ang nagluluto at naghuhubog ng mga meryenda at feed ng hayop. Sa pagpoproseso ng mga keramika at metal, pinipilit ng mga extruder ang clay o pinainit na billet sa pamamagitan ng dies. Sa 3D printing, ang isang maliit na extruder ay nagpapakain ng manipis na strand ng filament sa isang mainit na nozzle. Ang bawat isa sa mga device na ito ay nagbabahagi ng parehong prinsipyo: ilapat ang presyon sa isang materyal at hayaan ang isang hugis na butas na matukoy ang resulta.
Sa loob ng plastic processing, ang termino ay nagdadala ng ilang partikular na pagpapalagay na kapaki-pakinabang na malaman. Una, ang extruder ay isang tuluy-tuloy na makina, habang ang isang injection molding machine ay paikot. Pangalawa, ang extruder ay tumutukoy sa buong makina, habang ang mga terminong "extruder screw" at "extruder barrel" ay tumutukoy sa dalawang pinaka-kritikal na sangkap sa loob nito. Pangatlo, ang output ng isang extruder, madalas na tinatawag na extrudate, ay maaaring maging anumang bagay mula sa isang tapos na tubo hanggang sa isang semi-tapos na sheet na napupunta sa karagdagang pagproseso. Ang pag-iingat sa mga pagkakaibang ito ay ginagawang mas madali ang pakikipag-ugnayan sa mga supplier ng makinarya, dahil ang parehong salita ay lumalabas sa mga katalogo ng produkto, dokumentasyon ng proseso, at mga manwal sa pagpapanatili na may bahagyang magkakaibang kulay ng kahulugan.
Ang praktikal na kahulugan ng extruder samakatuwid ay depende sa konteksto: para sa isang machine builder ito ay isang kumpletong linya ng pagproseso, para sa isang component maker ito ay ang screw at barrel assembly, at para sa isang plant operator ito ay ang kagamitan na nagiging hilaw na materyal sa isang mabentang produkto.
Paano Gumagana ang Extruder: Working Principle at Core Components
Kapag alam mo na kung ano ang isang extruder, ang susunod na layer ng kahulugan ng extruder ay kung paano nito ginagawang tuluy-tuloy ang pagkatunaw ng solid polymer. Ang proseso ay sumusunod sa parehong lohikal na pagkakasunud-sunod sa halos bawat screw-driven extruder. Ang turnilyo ay umiikot sa loob ng isang malapit na angkop na bariles, na lumilikha ng mekanikal na alitan habang pinainit sa labas. Ang natunaw na polimer pagkatapos ay naipon sa ulo ng bariles at pinipilit sa die gap.
Hakbang-hakbang ang Proseso ng Extrusion
- Pagpapakain - Ang materyal ay pumapasok sa bariles sa pamamagitan ng isang hopper, alinman sa pamamagitan ng gravity o gamit ang isang force feeder. Ang feed throat ay kadalasang pinalamig ng tubig upang maiwasan ang maagang pagkatunaw at pag-bridging.
- Paghahatid at compression - Ang channel ng tornilyo ay nagdadala ng materyal pasulong. Habang bumababa ang lalim ng channel, ang materyal ay nag-compress, nagpapalabas ng hangin, at nagsisimulang lumambot.
- Natutunaw at nagpapaplastikan - Ang frictional heat mula sa pag-ikot ng turnilyo kasama ang mga barrel heater band ay natutunaw ang polimer. Ang mga barrier flight o mga elemento ng paghahalo ay nagpapabuti sa pagkakapareho ng pagkatunaw.
- Pagsusukat at pagpindot - Kinokontrol ng huling seksyon ng turnilyo ang rate ng output, pinapakinis ang pagbabagu-bago ng presyon, at naghahatid ng pare-parehong temperatura ng pagkatunaw sa ulo.
- mamatay forming - Ang melt ay dumadaan sa mga screen pack, isang breaker plate, at pagkatapos ay ang die, na nagbibigay sa extrudate ng huling cross-section at laki nito.
- Pagpapalamig at paghawak sa ibaba ng agos - Pagkatapos ng die, ang produkto ay na-calibrate, pinapalamig, hinihila, pinutol, o sugat, depende sa aplikasyon.
Mga Pangunahing Bahagi ng isang Extruder
Ang bawat extruder, anuman ang laki o tagagawa, ay naglalaman ng mga sumusunod na pangunahing bahagi. Ang pag-unawa sa kanilang mga tungkulin ay nakakatulong sa mga kawani ng pagpapanatili at mga mamimili na ihambing ang mga makina nang may kumpiyansa.
| Component | Function | Epekto sa Kalidad ng Produkto |
|---|---|---|
| tornilyo | Naghahatid, nag-compress, natutunaw, at hinahalo ang materyal | Tinutukoy ang output, kalidad ng pagkatunaw, at pagkonsumo ng enerhiya |
| Barrel | Pinapalibutan ang tornilyo at naglilipat ng init | Nakakaapekto sa pagkontrol sa temperatura at proteksyon sa pagkasuot ng tornilyo |
| Heating at cooling system | Pinapanatili ang kinakailangang profile ng temperatura | Pinipigilan ang pagkasira at tinitiyak ang pagkakapare-pareho ng pagkatunaw |
| Gearbox at drive motor | Pinaikot ang tornilyo sa kinakailangang bilis at metalikang kuwintas | Nagtatakda ng maximum na throughput at katatagan ng torque |
| Breaker plate at screen pack | Sinasala ang kontaminasyon at bumubuo ng presyon | Nagpapabuti ng pagkatunaw ng kalinisan at paghahalo |
| Die | Binubuo ang extrudate sa nais na hugis | Tinutukoy ang katumpakan ng dimensyon at pagtatapos sa ibabaw |
Para sa mga mamimili at inhinyero, ang tornilyo at bariles ay nararapat na espesyal na pansin. Ang dalawang bahaging ito ay nagsusuot laban sa isa't isa sa ilalim ng mataas na temperatura at presyon, at ang kanilang haluang metal, paggamot sa init, at pagpapatigas sa ibabaw ay tumutukoy kung gaano katagal maaaring tumakbo ang isang extruder bago kailangan ang pagpapanatili. Maaaring kontrolin ng isang manufacturer tulad ng Microwave Machinery na gumagawa ng turnilyo at barrel ang fit, pagpili ng materyal, at surface treatment bilang isang tugmang sistema, na isang praktikal na kalamangan kapag pinapalitan ang mga bahagi sa isang kasalukuyang linya.
Ratio ng Haba-sa-Diameter ng Screw: Isang Pangunahing Detalye
Kabilang sa mga pagtutukoy na tumutukoy sa kahulugan ng extruder sa mga termino ng engineering, ang ratio ng haba-sa-diameter ng tornilyo ay nararapat na espesyal na pansin. Inihahambing ng ratio ng L/D ang haba ng gumagana ng turnilyo sa diameter nito, at direktang naiimpluwensyahan nito kung gaano kalaki ang maaaring maihatid ng pagtunaw, paghahalo, at pagpindot sa turnilyo. Ang mas mataas na halaga ng L/D ay karaniwang nagbibigay ng mas mahabang oras ng paninirahan at mas mahusay na pag-plastic, kaya naman ang mga high-output at compounding na linya ay kadalasang gumagamit ng mas mahabang turnilyo. Ang iba't ibang configuration ng screw ay umusbong sa iba't ibang hanay ng L/D, at ang pagbabasa ng mga ito ng tama ay nakakatulong sa iyong paghambingin ang mga datasheet ng supplier. Ang bar chart sa ibaba ay nagbubuod ng mga tipikal na L/D ratio para sa limang karaniwang extruder screw configuration.
Karaniwang L/D Ratio ayon sa Configuration ng Screw
Planetary screw 18:1
Conical twin screw 22:1
Pangkalahatang nag-iisang tornilyo 25:1
Isang tornilyo pipe o pelikula 30:1
Parallel twin compounding 40:1
Ang pagbabasa ng tsart mula sa ibaba pataas ay nagpapakita ng isang malinaw na lohika sa likod ng kahulugan ng extruder sa disenyo ng makina. Ang planetary configuration ay may pinakamaikling L/D dahil ang mga rolling spindle nito ay namamahagi ng stress sa isang malaking ibabaw, kaya hindi nito kailangan ng mahabang bariles upang makamit ang magandang kalidad ng pagkatunaw. Ang conical twin screw ay nananatiling compact, na nababagay sa tipikal na papel nito ng pag-plastic ng matibay na PVC sa mababang temperatura ng pagproseso. Ang isang pangkalahatang layunin na single screw ay gumagana sa 25:1 dahil ang geometry na iyon ay nagbibigay ng maaasahang balanse para sa karamihan ng mga pellet na ipapakain mo dito. Kapag hinihingi ng application ang mas mataas na kalidad ng pagkatunaw, ang haba ng nag-iisang turnilyo ay umaabot sa 30:1, tulad ng nakikita sa mga linya ng tubo at pelikula. Ang parallel twin screw sa 40:1 ay kumakatawan sa iba pang sukdulan: ang mahabang barrel ay nagbibigay ng maraming mixing zone at nagbibigay-daan sa mga feed port na iposisyon sa kahabaan ng barrel. Sa pagsasagawa, ang ratio ng L/D ay nakakaapekto rin sa espasyo sa sahig ng pag-install, gastos sa pagpainit ng bariles, at mga pamamaraan sa pag-alis ng screw. Ang mas mahabang tornilyo ay nangangahulugan ng mas maraming contact sa ibabaw, na nagpapataas ng mga kinakailangan sa metalikang kuwintas mula sa gearbox. Nangangahulugan din ito na ang tagagawa ng bariles ay dapat na kontrolin ang tuwid sa isang mas malaking haba, kaya naman mahalaga ang katumpakan na kapasidad ng machining kapag nag-order ng mga mahahabang bariles. Ito ay isang dahilan kung bakit ang mga bihasang mamimili ay hindi lamang humihiling ng pinakamalaking L/D na magagamit. Tinutukoy nila ang L/D na tumutugma sa materyal, profile ng screw, at kagamitan sa ibaba ng agos. Ang ganoong uri ng pagtutugma ay eksakto kung saan kumikita ang isang tagagawa ng tornilyo at bariles ng halaga nito. Sa susunod na pagkakataon na ang isang supplier ay mag-quote ng isang extruder o isang kapalit na bariles, malalaman mo na ang numero ng L/D ay higit pa sa isang dimensyon; ito ay isang pahayag kung gaano karaming trabaho ang idinisenyong gawin ng makina.
Ang prinsipyo ng pagtatrabaho ng isang extruder ay maaaring ibuod bilang feed, compress, melt, meter, at form; umiiral ang bawat bahagi sa pagitan ng hopper at ng die upang gawing mas matatag ang isa sa limang hakbang na iyon.
Mga Pangunahing Uri ng Extruder na Ginagamit sa Industriya
Ang pamilya ng extruder ay karaniwang ikinategorya ayon sa geometry ng screw, at ang bawat uri ay nagsisilbi ng ibang operating niche. Ang pag-alam sa mga kategoryang ito ay nagpapalalim sa iyong pag-unawa sa kahulugan ng extruder at nakakatulong kapag nagbasa ka ng listahan ng produkto ng isang manufacturer.
Mga Single Screw Extruder
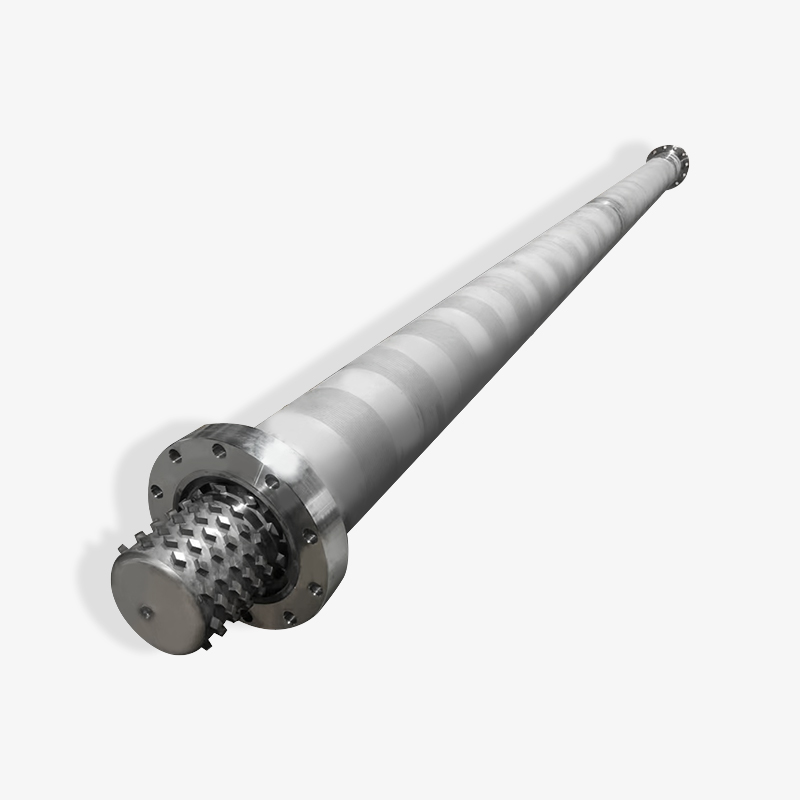
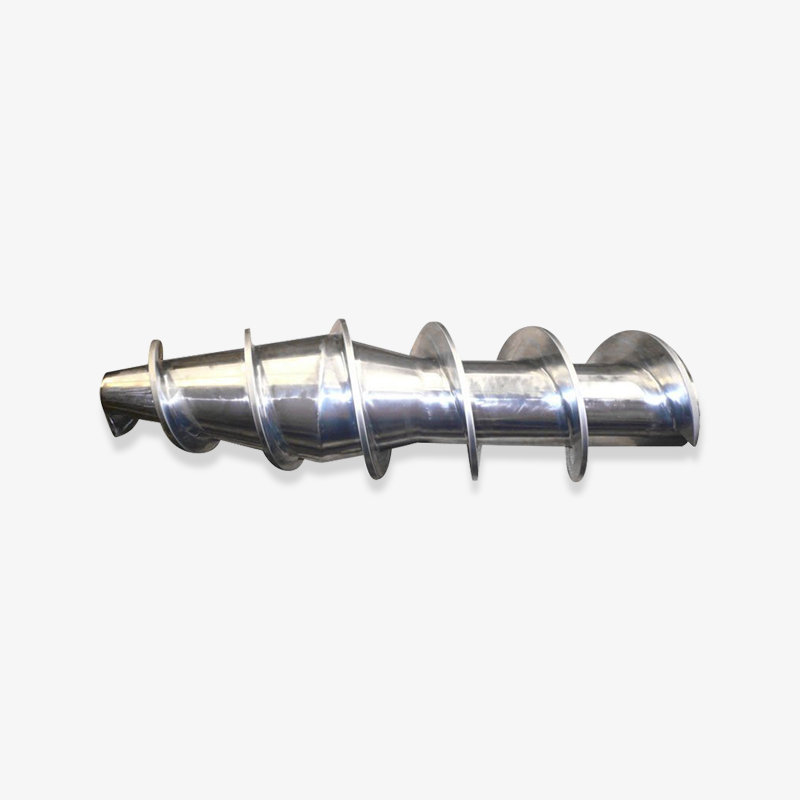
Ang mga single screw extruder ay ang pinakakaraniwang configuration sa plastic processing. Ang isang tornilyo ay umiikot sa isang makinis na bariles, at ang materyal ay sumusulong sa pamamagitan ng mga spiral channel. Ang disenyong ito ay matipid, mekanikal na simple, at maaasahan para sa pagproseso ng mga well-compounded pellets. Nangibabaw ito sa mga application tulad ng pipe extrusion, profile extrusion, film blowing, at sheet casting, kung saan ang pare-parehong output at temperatura ay mas mahalaga kaysa sa matinding paghahalo. Ang isang solong screw barrel para sa mga extruder application ay karaniwang itinutugma sa uri ng polymer, ang output rate, at ang L/D ratio na pinili ng process engineer.
 Single Screw Barrel para sa Extruder na may Modular na Disenyo Ang barrel na ito ay nababagay sa mga karaniwang proseso ng extrusion tulad ng pipe, profile, at film. Pinapasimple ng modular build nito ang maintenance, habang sinusuportahan ng mga alloy steel screw at tumpak na temperatura control ang pare-parehong pagkatunaw at mahusay na output. Tingnan ang Produkto →
Mga Twin Screw Extruder
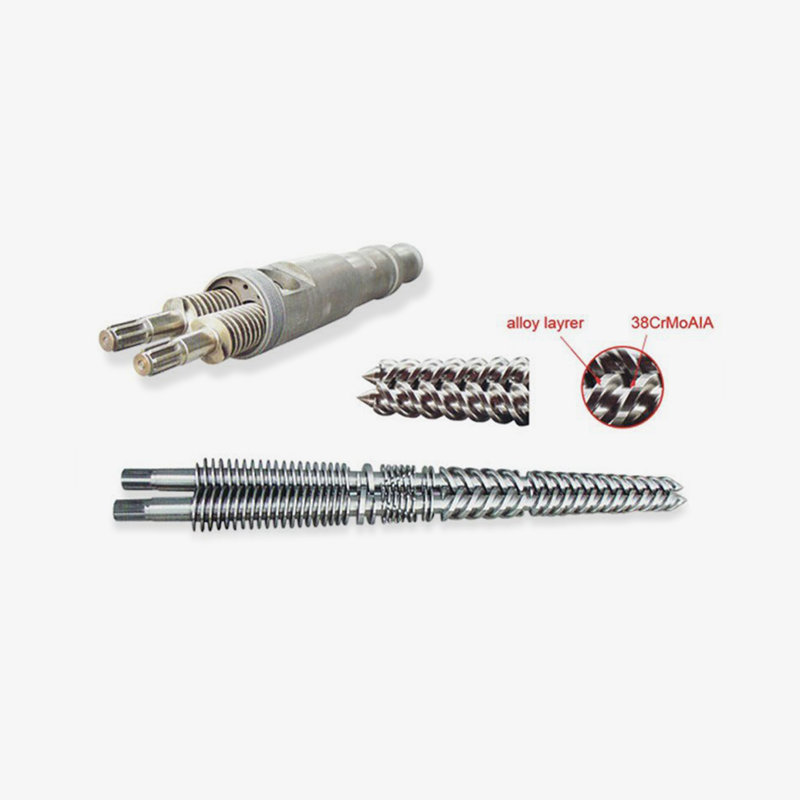
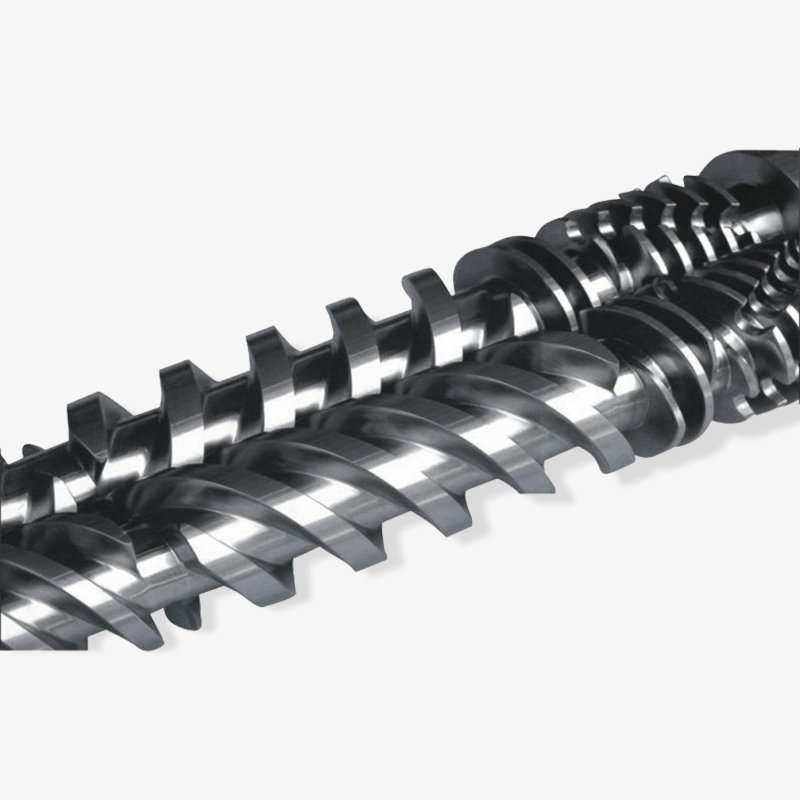
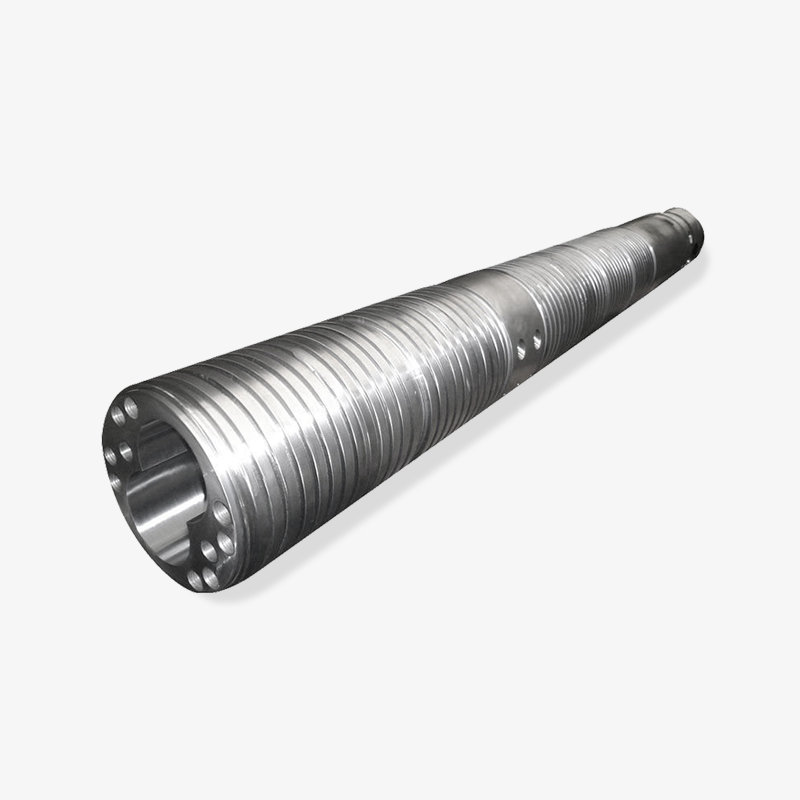
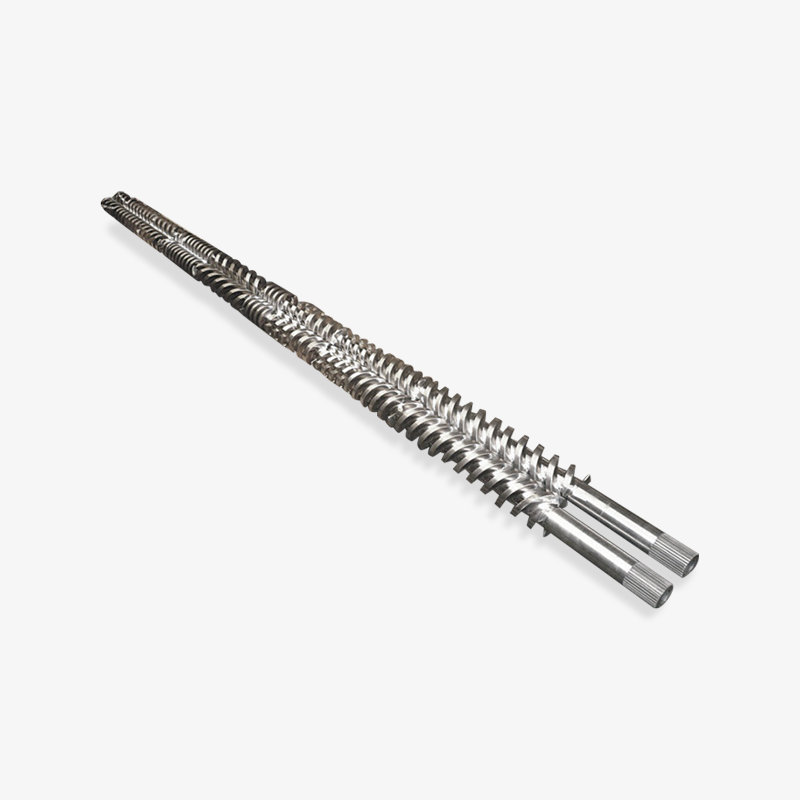
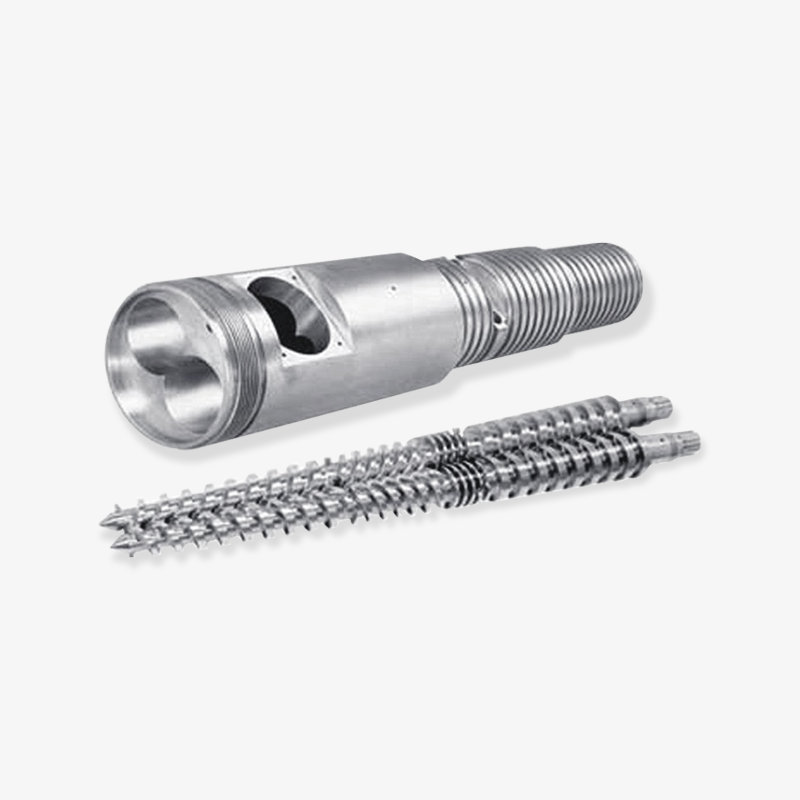
Ang mga twin screw extruder ay gumagamit ng dalawang parallel o conical screws na tumatakbong magkatabi. Ang mga ito ay higit na nahahati sa mga co-rotating at counter-rotating na mga uri, at sa intermeshing at non-intermeshing na mga pares. Ang co-rotating parallel twin screws ay ang workhorses ng compounding, masterbatch production, at devolatilization dahil bumubuo ang mga ito ng kontroladong paggugupit at paglilinis sa sarili. Ang conical twin screws ay may mas malawak na ugat sa dulo ng feed at mas maliit na diameter sa dulo ng discharge, na nagbibigay ng mataas na ratio ng compression nang walang labis na pagpapakapal ng materyal; ang mga ito ay mga klasikong pagpipilian para sa PVC pipe at mga linya ng profile. Ang conical twin screw at barrel assembly ay idinisenyo upang mahawakan ang mababang shear sensitivity ng PVC habang pinapanatili ang matatag na paghahatid ng pagkatunaw sa die.
 Conical Twin Screw at Barrel Assembly para sa PVC Ininhinyero para sa low-shear processing, itong conical twin screw at barrel ay naghahatid ng matatag na pagkatunaw sa die. Nag-aalok ito ng mataas na ratio ng compression at kahit na paghahalo, na ginagawa itong isang maaasahang pagpipilian para sa PVC pipe at mga linya ng profile. Tingnan ang Produkto →
Mga Planetary Screw Extruder
Pinagsasama ng planetary screw extruder ang isang central main screw na may ilang planetary screws na nakaayos sa paligid ng circumference nito. Ang mga planetary spindle ay gumulong sa pagitan ng pangunahing tornilyo at isang grooved barrel, na lumilikha ng malaking contact sa ibabaw at banayad na paggugupit. Ang pagsasaayos na ito ay mahusay para sa mga materyal na sensitibo sa init, lalo na ang matibay na PVC at iba pang mga compound na bumababa sa ilalim ng mataas na paggugupit. Dahil ang pagkilos ng paghahalo ay nangyayari sa maraming maliliit na contact point, ang temperatura ng pagkatunaw ay nananatiling mababa, at ang mga additives ay ipinamamahagi nang pantay-pantay.
Ram at Piston Extruders
Ang mga ram extruder at piston extruder ay hindi gumagamit ng umiikot na turnilyo. Itinutulak nila ang materyal gamit ang isang reciprocating ram, na kapaki-pakinabang para sa ultra-high-molecular-weight polymers, rubber preforms, at ilang partikular na food paste na hindi kayang tiisin ang paghahalo ng screw. Ang kanilang output ay hindi gaanong pare-pareho kaysa sa mga screw machine, ngunit pinangangasiwaan nila ang mahihirap na materyales nang mapagkakatiwalaan at kadalasang matatagpuan sa mga espesyal na linya ng produksyon kung saan ang presyon, hindi paghahalo, ang pangunahing kinakailangan.
Paghahambing ng mga Uri ng Extruder
Ang talahanayan sa ibaba ay nagbibigay ng tinatayang reference range para sa bawat configuration. Ang mga aktwal na halaga ay nakasalalay sa materyal, disenyo ng turnilyo, at setup ng linya, kaya gamitin ito bilang panimulang punto sa halip na isang detalye ng pagbili.
| Uri | Karaniwang Bilis ng Screw | Karaniwang L/D | Pinakamahusay na Naaangkop Para sa |
|---|---|---|---|
| Single screw | 20-120 rpm | 25-30:1 | Pipe, profile, pelikula, sheet, karaniwang mga pellets |
| Parallel twin screw | 200-600 rpm | 32-48:1 | Compounding, masterbatch, devolatilization |
| Conical twin screw | 10-60 rpm | 18-25:1 | PVC pipe, profile, sheet |
| Planetary screw | 10-50 rpm | 16-20:1 | Materyal na sensitibo sa init, mga compound ng PVC |
| Ram extruder | Hindi screw-driven | Hindi naaangkop | UHMWPE, rubber preforms, pastes |
Ang uri ng extruder na kailangan mo ay hindi natutukoy ng tatak at higit pa sa materyal, sa kinakailangang shear rate, at sa downstream na hugis ng produkto; kaya naman nagtatanong ang mga supplier tungkol sa iyong recipe bago sila mag-quote ng isang makina.
Mga Extruder Aplikasyon sa buong Industriya
Nananatiling abstract ang kahulugan ng Extruder hanggang sa i-link mo ito sa mga aktwal na produkto. Ang makina ay ginagamit upang makagawa ng halos bawat semi-tapos na plastic na artikulo sa tuluy-tuloy na anyo, at ito rin ay nagsisilbi sa mga industriya ng goma, metal, ceramic, at pagkain sa mga inangkop na bersyon. Ang karaniwang thread ay palaging pareho: ang isang materyal ay pinipilit sa pamamagitan ng isang die at tumatagal sa isang nakapirming cross-section.
- Mga tubo at profile - Mga pipe ng PVC, PE, at PP para sa supply ng tubig, drainage, at pamamahagi ng gas, kasama ang mga profile ng bintana, mga frame ng pinto, at mga dekorasyong trim.
- Pelikula at sheet - Blown film para sa packaging, cast film, at thermoforming sheet para sa mga tray, tasa, at paltos.
- Compounding at pelletizing - Kambal na mga linya ng tornilyo na naghahalo ng mga additives, filler, at colorants sa mga homogenous na pellets.
- Mga produkto ng foam - EPE pearl cotton foam sheet, XPS insulation board, at iba pang chemically blown foam.
- Wire at cable - Extrusion coating na naglalagay ng insulation at jacketing layer sa mga conductor core.
- Mga produktong goma - Ang mga rubber extruder ay nagpapakain ng mga blangko na hugis strip o profiled bago ang bulkanisasyon.
- Pagkain at feed - Ang mga cooking extruder ay humuhubog ng mga meryenda, cereal ng almusal, at pagkain ng alagang hayop.
- 3D printing - Ang isang maliit na filament extruder ay natutunaw at nagdedeposito ng mga plastic layer.
Sa foam extrusion, halimbawa, ang isang nakalaang EPE foam extrusion screw at barrel ay dinisenyo na may espesyal na mixing at melt-cooling geometry upang kontrolin ang gas phase sa loob ng melt. Ipinapakita ng detalyeng iyon kung bakit hindi sapat ang kahulugan ng generic na extruder kapag pumipili ng mga ekstrang bahagi: ang geometry ng turnilyo ay dapat tumugma sa kimika ng proseso, hindi lamang sa modelo ng makina.
Mga Lugar ng Application at Mga Karaniwang Configuration ng Screw
Ang sumusunod na talahanayan ay nag-aalok ng isang mabilis na sanggunian kung saan ang uri ng extruder ay karaniwang pinipili sa iba't ibang mga segment ng produkto. Nag-iiba-iba ang mga tunay na disenyo ng makina, kaya ituring ang mga halaga bilang oryentasyon sa industriya sa halip na isang panghuling pagkalkula ng engineering.
| Application | Karaniwang Output | Karaniwang Uri ng Tornilyo | Kritikal na Kinakailangan sa Proseso |
|---|---|---|---|
| Tubig ng tubig | 200-1000 kg/h | Single screw o conical twin | Matatag na kapal, mababang bilang ng gel |
| Profile ng PVC window | 100-500 kg/h | Conical twin screw | Kahit fusion, mababa ang degradation |
| Pinagsasama-sama ang masterbatch | 500-3000 kg/h | Parallel twin screw | Mataas na pagpapakalat, paglilinis sa sarili |
| EPE foam sheet | 80-300 kg/h | Espesyal na single screw na may mga mixing pin | Closed-cell na istraktura, matunaw paglamig |
| Preform ng goma hose | 50-400 kg/h | Rubber extruder screw | Mababang pagtaas ng temperatura, pare-parehong hugis |
Ang bawat extrusion application ay isinasalin sa isang partikular na disenyo ng tornilyo at bariles; ang mga tubo, pelikula, foam, at compound ay magkamukha sa isang pangkalahatang diagram ngunit nangangailangan ng ibang-iba na geometry ng turnilyo sa pagsasanay.
Paano Pumili ng Extruder: Pamantayan sa Pagpili para sa Mga Mamimili
Ang pagpili ng isang extruder ay isang teknikal at pang-ekonomiyang desisyon. Ang mga koponan sa pagbili ay madalas na nakatuon sa presyo at paghahatid, habang ang mga inhinyero ng produksyon ay nakatuon sa kalidad ng pagkatunaw at katatagan. Ang isang kumpletong proseso ng pagpili ay dapat masiyahan ang magkabilang panig. Nalalapat ang mga panuntunan sa ibaba kung bibili ka ng kumpletong extrusion machine o isang kapalit na screw at barrel set.
Ang Limang Salik na Nagtutulak sa Pagpili
- Uri ng materyal - Tinutukoy ng polymer family, additives, at kinakailangang processing window ang screw geometry at barrel material.
- Rate ng output - Sinusukat sa kilo bawat oras, hindi kapangyarihan ng motor, dahil ang disenyo ng tornilyo at dami ng bariles ang nagtatakda ng tunay na limitasyon.
- Panghuling geometry ng produkto - Pipe, film, profile, sheet, at mga pellets bawat isa ay nagpapataw ng iba't ibang mga kinakailangan sa die, paglamig, at paghila.
- Magsuot ng kapaligiran - Ang mga abrasive filler, recycled na materyal, at mataas na temperatura ng serbisyo ay nagpapabilis sa pagkasira ng tornilyo at bariles.
- Kapangyarihan at imprastraktura - Ang available na boltahe, cooling water, compressed air, at floor space ay lahat ay nakakaapekto sa panghuling pagpili ng makina.
Reference Framework para sa Paghahambing ng Mga Panukala ng Supplier
Kapag nagpadala sa iyo ng quotation ang isang supplier, kadalasang kasama sa technical sheet ang mga sumusunod na parameter. Ipinapakita ng mga card sa ibaba ang limang numero na dapat mong ihambing sa iba't ibang alok.
materyal
PE, PP, PVC, PA, o tambalan
PE, PP, PVC, PA, o tambalan
Output
Target na kg/h at bilis ng turnilyo
Target na kg/h at bilis ng turnilyo
L/D ratio
Pinili ayon sa uri ng proseso
Pinili ayon sa uri ng proseso
Compression ratio
Karaniwang saklaw ng 2:1 hanggang 4:1
Karaniwang saklaw ng 2:1 hanggang 4:1
Screw na materyal
Nitrided o bimetallic
Nitrided o bimetallic
Nauuna ang pagiging tugma ng materyal. Ang isang tornilyo na idinisenyo para sa malambot na PVC ay hindi maghahatid ng parehong kalidad ng pagkatunaw na may mataas na densidad na polyethylene, at ang isang tornilyo para sa mga pellet ay maaaring mahihirapan sa pulbos o pag-regrind. Ang target na output ay nag-aalis ng maraming makina: ang isang 60 mm single screw extruder ay hindi maaaring makipagkumpitensya sa isang 75 mm parallel twin screw para sa compounding throughput, anuman ang lakas ng motor. Ang ratio ng L/D at ratio ng compression ay dapat imungkahi batay sa iyong produkto, hindi sa isang karaniwang catalog, dahil lahat ng pipe, film, at profile ay nangangailangan ng iba't ibang mga curve ng pagkatunaw. Panghuli, ang screw material at surface treatment ay nagpapahiwatig kung magkano ang maintenance na dapat mong ibadyet para sa mga darating na taon.
Single Screw o Twin Screw: Isang Mabilis na Two-Column Check
Kung nagpapasya ka pa rin sa pagitan ng dalawang pinakakaraniwang configuration, ang simpleng paghahambing na ito ay maaaring gabayan ang pakikipag-usap sa iyong supplier.
| Pumili ng isang screw extruder kapag... Dumarating ang iyong materyal bilang well-compounded pellets, ang output na mas mababa sa 800 kg/h ay katanggap-tanggap, ang iyong priyoridad ay ang pagiging simple ng pagpapatakbo at mas mababang paunang puhunan, at ang huling produkto ay pipe, profile, film, o sheet na gawa sa mga karaniwang polymer. | Pumili ng twin screw extruder kapag... Pinapakain mo ang pulbos o isang recipe na may mga additives, kailangan mo ng mataas na dispersion o devolatilization, pinoproseso mo ang matibay na PVC sa mababang paggugupit, o pinagsasama mo ang isang masterbatch sa ilang daang kilo bawat oras. |
Mahalaga rin ang karanasan ng supplier. Ang isang manufacturer na nagsusuplay ng mga OEM at mga user ng aftermarket sa ilang bansa ay mas malamang na magkaroon ng mga dokumentadong solusyon para sa mga karaniwang problema gaya ng bridging, surging, o napaaga na pagkasira ng screw. Halimbawa, ang Microwave Machinery ay nagtustos ng mga bahagi ng screw at barrel sa mga merkado kabilang ang United States, Germany, Dubai, Vietnam, at Thailand mula noong 1990, na nagbibigay sa team ng engineering nito ng malawak na feedback mula sa mga tunay na linya ng extrusion na tumatakbo sa ilalim ng iba't ibang klima, hilaw na materyales, at antas ng kasanayan ng operator.
Huwag pumili ng isang extruder sa pamamagitan ng presyo sa bawat kilo ng output lamang; ang detalye ng tornilyo at bariles, ang karanasan sa proseso ng supplier, at ang after-sales support ang magpapasya sa tunay na halaga ng pagmamay-ari sa loob ng limang taon.
Pagpapanatili ng Extruder: Pinoprotektahan ang Screw at Barrel
Ang isang extruder na patuloy na tumatakbo para sa tatlong shift ay nahaharap sa mga agresibong kondisyon: abrasive filler, mataas na temperatura ng bariles, at cyclical thermal stress. Ang tornilyo at bariles ay samakatuwid ay itinuturing bilang mga maaaring palitan na bahagi ng pagsusuot, hindi mga permanenteng bahagi. Ang kanilang buhay ng serbisyo ay nakasalalay sa materyal na naproseso, ang disenyo ng tornilyo, ang metalurhiya, at ang gawain ng pagpapanatili.
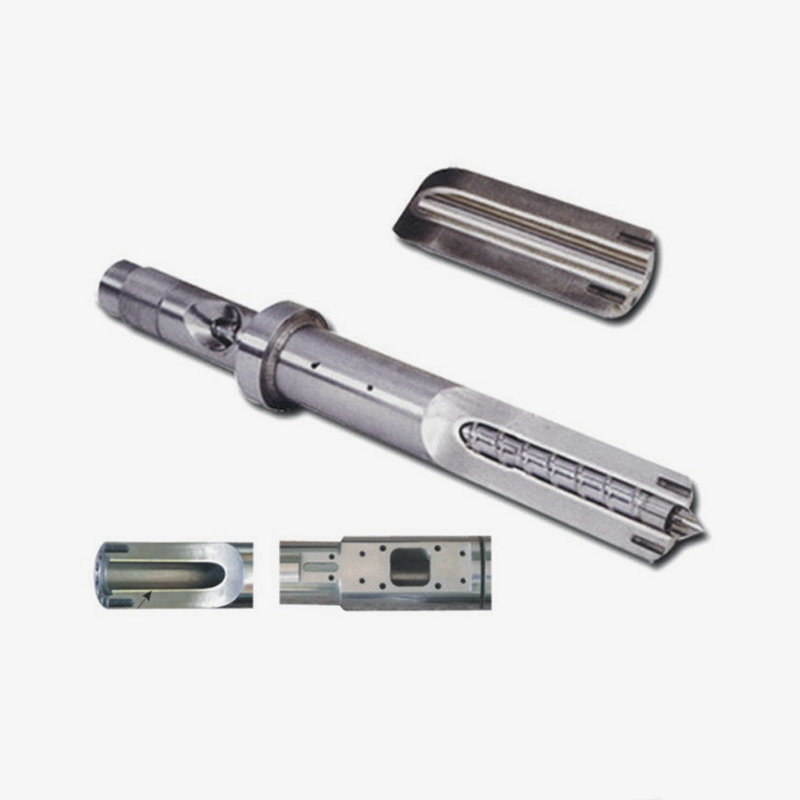
Ang mga karaniwang senyales na nangangailangan ng pansin ang turnilyo o bariles ay kinabibilangan ng mga pagbabago sa presyon ng output, pagtaas ng temperatura ng pagkatunaw, mahinang kalidad ng ibabaw, mga itim na batik, o biglaang pagbaba ng throughput. Ang isang simpleng panuntunan ay sukatin ang diameter ng tornilyo at barrel bore sa bawat nakaplanong maintenance stop at ihambing ang mga ito sa talahanayan ng pagpapaubaya ng gumawa. Ito rin ay nagkakahalaga ng pag-alala na ang modular na disenyo ay maaaring mapabuti ang pagpapanatili: ang mga seksyon ng feed, mga segment ng bariles, at kahit na mga elemento ng screw ay maaaring palitan nang isa-isa sa halip na palitan ang buong bahagi, na nagpapababa ng parehong downtime at gastos. An paliwanag kung paano pinapabuti ng modular na disenyo ang kahusayan sa pagpapanatili at pagganap ng produksyon ng extruder single barrel system nagbibigay ng praktikal na halimbawa ng pamamaraang ito.
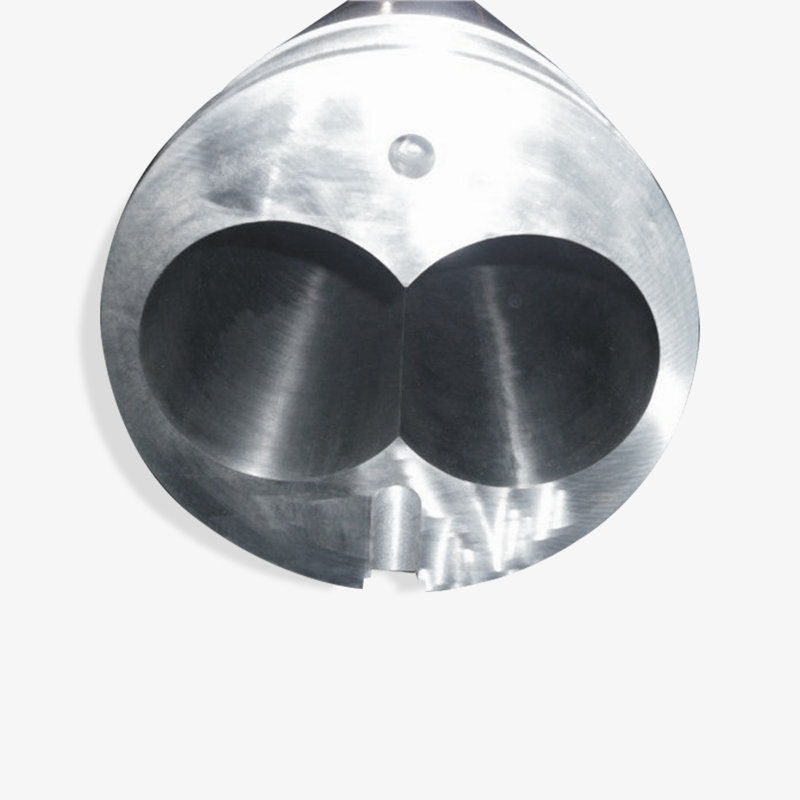
Ang proteksyon sa pagsusuot ay isa pang desisyon sa pagbili na kabilang sa badyet sa pagpapanatili. Ang mga nitrided screws ay humahawak sa mga karaniwang materyales, habang ang isang bimetallic barrel na may wear-resistant na alloy na lining ay nagpapahaba ng buhay ng serbisyo kapag ang linya ay nagpoproseso ng puno o recycled na materyal. Ang pagpapalit ng isang bariles ay nagkakahalaga ng higit pa kaysa sa pagpili ng tamang lining sa simula, kung kaya't ang mga may karanasan na OEM ay nagtatanong tungkol sa recipe bago nila tapusin ang detalye ng bahagi.
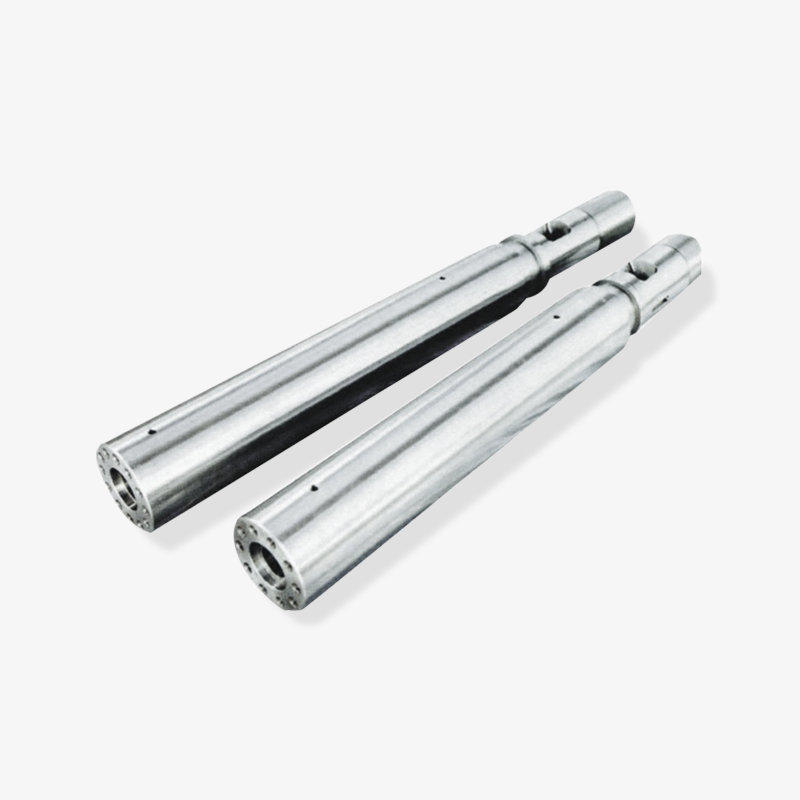
 Bimetallic Barrel na may Wear-Resistant Alloy Lining Ang isang bimetallic inner layer ay nagpapahaba ng buhay ng serbisyo kapag hinahawakan ang mga filled, recycled, o engineering plastic. Ang precision machining ay binabawasan ang friction at paggamit ng enerhiya, na ginagawang isang matibay na pag-upgrade ang bariles na ito para sa hinihingi na mga aplikasyon ng extrusion. Tingnan ang Produkto →
Ang pinakakumikitang aksyon sa pagpapanatili sa extrusion ay ang pag-iwas: piliin ang tamang metalurhiya, regular na subaybayan ang mga clearance ng tornilyo at bariles, at palitan ang mga bahagi ng pagsusuot bago nila masira ang gearbox o ang downstream na kagamitan.
Mga Manufacturer, Supplier, at Wholesaler ng Extruder: Ano ang Hahanapin
Dahil ang mga extruder ay binuo sa paligid ng teknolohiya ng screw at barrel, ang kalidad ng iyong supplier ay mahalaga gaya ng disenyo ng makina. Ang terminong "extruder manufacturer" ay maaaring tumukoy sa isang kumpanyang gumagawa ng kumpletong extrusion machine, habang ang "screw and barrel supplier" ay naglalarawan ng isang component maker na nagpapakain sa mga machine na iyon. Maraming tagabuo ng extrusion line ang bumibili ng kanilang mga screw at barrel mula sa mga dalubhasang supplier, kaya naman ang isang dedikadong producer ng screw at barrel gaya ng Microwave Machinery ay maaaring maging isang strategic partner para sa mga machine maker, integrator, at distributor.
Sa industriya ng plastic na makinarya, ang parehong kumpanya ay madalas na gumagana bilang tagagawa, supplier, at mamamakyaw sa pamamagitan ng iba't ibang mga channel. Ang isang pabrika ng OEM ay bumibili ng mga bahagi sa dami, isang ahente ng rehiyon ay bumibili para muling ibenta, at isang planta ng end-user ay bumibili ng mga ekstrang bahagi sa hindi regular na pagitan. Ang isang may kakayahang tagagawa ng bahagi ay dapat na maihatid ang lahat ng tatlong mga mode: dami ng produksyon na may pare-parehong pagpapaubaya, custom na engineering para sa mga modelo ng OEM, at serbisyo pagkatapos ng benta para sa mga kapalit na order. Halimbawa, ang Microwave Machinery ay nagpapatakbo ng workshop na mas malaki sa 10,000 square meters, gumagamit ng higit sa 60 kawani, at nag-e-export sa mga merkado tulad ng United States, Germany, Dubai, Vietnam, at Thailand. Ang mga scale signal na ito ay may kaugnayan dahil ipinahihiwatig ng mga ito na ang kumpanya ay namamahala ng mahabang supply chain at kalidad ng dokumentasyon na lampas sa isang solong-market level.
Kapag sinusuri ang isang potensyal na tagapagtustos ng extruder, humiling ng tatlong dokumento: ang materyal na sertipiko para sa turnilyo at bariles, ang ulat ng inspeksyon sa pagpapaubaya, at isang listahan ng sanggunian mula sa mga customer sa iyong partikular na aplikasyon. Ang isang tagagawa na nagsilbi sa iyong uri ng produksyon sa loob ng maraming taon ay mas madaling gamitin kaysa sa isa na nakakaunawa lamang ng pangkalahatang layunin na single screw machine. Maaari mong suriin ang profile ng kumpanya at mga kategorya ng produkto sa opisyal na website ng tagagawa upang maunawaan ang hanay ng mga magagamit na solusyon sa turnilyo, bariles, at makina.
Kung tawagin mo man silang extruder manufacturer, screw at barrel supplier, o machinery wholesalers, ang mga mapagpasyang pamantayan ay pareho: production capacity, quality control, application experience, at ang pagpayag na mag-engineer ng mga bahagi sa recipe ng customer.
Mga Madalas Itanong tungkol sa Kahulugan at Pagpili ng Extruder
Ano ang sinasaklaw ng kahulugan ng extruder sa isang simpleng pangungusap?Sa isang pangungusap, ang extruder ay isang makina na patuloy na natutunaw at nagtutulak ng plastik o ibang magagamit na materyal sa pamamagitan ng die upang lumikha ng pare-parehong hugis. Sa pang-araw-araw na wika ng pabrika, ito ay ang kagamitan na ginagawang pipe, film, sheet, profile, o pellets muli ang mga pellets o pulbos. |
Ang extruder ba ay pareho sa isang injection molding machine?Hindi. Ang isang extruder ay patuloy na tumatakbo upang gumawa ng mahaba, pare-pareho ang cross-section na mga produkto, habang ang isang injection molding machine ay umiikot upang punan ang isang saradong amag ng isang discrete na bahagi. Ang dalawang makina ay nagbabahagi ng magkatulad na teknolohiya ng turnilyo at bariles, ngunit magkaiba ang kanilang output, lohika ng kontrol, at tooling. |
Ano ang pagkakaiba sa pagitan ng isang single screw at twin screw extruder?Ang isang solong screw extruder ay gumagamit ng isang turnilyo upang ihatid, tunawin, at sukatin ang materyal, at ito ay pinakamahusay na gumagana sa mga pre-compounded pellets. Ang twin screw extruder ay gumagamit ng dalawang gear-matched screws na nagbibigay ng higit na paghahalo, paglilinis sa sarili, at kontrol sa oras ng paninirahan, kaya naman mas gusto ito para sa compounding, PVC powder processing, at reactive extrusion. |
Anong mga materyales ang maaaring iproseso ng isang extruder?Karamihan sa mga thermoplastics ay maaaring ma-extruded, kabilang ang PE, PP, PVC, PS, ABS, PA, at PET. Pinoproseso din ng mga extruder ang mga compound ng goma, food dough, ceramic paste, at ilang mga metal sa mga espesyal na anyo. Ang naglilimita na kadahilanan ay karaniwang ang disenyo ng tornilyo at bariles, dahil ang bawat materyal ay may isang tiyak na temperatura ng pagpoproseso at pagpapaubaya ng paggugupit. |
Gaano katagal ang isang extruder screw at barrel?Ang buhay ng serbisyo ay mula dalawa hanggang walong taon depende sa materyal, bilis ng turnilyo, lining ng bariles, at routine ng pagpapanatili. Ang mga highly abrasive compound na may glass fiber o calcium carbonate ay maaaring magsuot ng nitrided barrel sa loob ng ilang taon, habang ang bimetallic barrel ay maaaring tumagal nang mas matagal sa ilalim ng parehong mga kondisyon. |
Ano ang ibig sabihin ng L/D ratio sa isang extruder?Ang ratio ng L/D ay ang haba ng paggawa ng tornilyo na hinati sa diameter ng tornilyo, na ipinapakita bilang isang numero tulad ng 25:1 o 40:1. Ito ay nagpapahiwatig kung gaano katagal ang materyal na ginugugol sa loob ng bariles para sa pagtunaw, paghahalo, at pagbuo ng presyon. Ang mas mataas na L/D sa pangkalahatan ay nagpapabuti sa kalidad ng pagkatunaw ngunit nagpapataas ng gastos, pagkonsumo ng kuryente, at espasyo sa sahig. |
Ang pag-unawa sa kahulugan ng extruder sa antas ng bahagi ay ang pinakamahusay na proteksyon laban sa pagbili ng maling makina: ang turnilyo at bariles, hindi ang pangalan ng tatak, ang magpapasya kung ang iyong extrusion line ay tatakbo nang maayos sa mahabang panahon.
Ang kahulugan ng extruder ay lumalaki mula sa isang pangungusap sa diksyunaryo sa isang kumpletong teknikal na larawan kapag na-link mo ang kahulugan ng makina sa mga turnilyo, barrel, temperatura zone, at mga application nito. Ang tornilyo at bariles ay nananatiling mga bahagi na nagpapasya sa pagiging produktibo at kalidad ng bahagi, kaya dapat suriin ng mga mamimili ang mga ito nang maingat habang sinusuri nila ang gearbox o ang motor. Kung ikaw ay isang OEM na nagpaplano ng bagong linya, isang distributor na gumagawa ng isang spare part catalog, o isang maintenance manager na naghahanap ng isang maaasahang kapalit, i-secure muna ang iyong kaalaman sa extruder, pagkatapos ay pumili ng isang kasosyo na makakapagsalin ng kaalamang iyon sa mga tugmang bahagi.
Ang pinakamalinaw na paraan upang maisagawa ang kahulugan ng extruder ay magsimula sa materyal at produkto na gusto mong gawin, pagkatapos ay magtrabaho pabalik sa screw geometry, detalye ng barrel, at kakayahan ng supplier na maghahatid ng mga output na iyon nang maaasahan sa loob ng maraming taon.
Napiling Display ng Bearing $

 浙公网安备 33090202000520 号
