

May -akda: Weibo
Petsa: Oct 05, 2026
Bimetallic Barrel Guide para sa Extruder at Injection Molding Machine Buyers
Ang isang pipe extrusion line na tumatakbo sa 40 porsiyentong recycled PVC na may calcium carbonate filler ay sumira sa isang nitrided 38CrMoAlA barrel sa loob ng siyam na buwan. Ang parehong linya, na inilipat sa isang centrifugally cast bimetallic barrel na may nickel-based liner, tumakbo apat na taon bago naisip ng sinuman na sukatin muli ang bore. Siyam na buwan laban sa apat na taon ay ang buong kaso ng ekonomiya para sa isang bimetallic barrel, at ito rin ang dahilan kung bakit mas mahalaga ang mga detalye ng detalye kaysa sa label sa isang quotation.
Una ang konklusyon: kapag ang isang proseso ay nagtulak ng mga abrasive filler, glass fiber o corrosive polymers sa turnilyo at bariles, ang isang bimetallic barrel ay karaniwang mas mura bawat taon ng produksyon kaysa sa isang nitrided, kahit na ang invoice ay mas mataas. Ang magpapasya kung totoo iyon ay ang pamilya ng haluang metal ng liner, kung gaano katibay ang pagkakadikit ng liner na iyon sa shell ng bakal, ang kapal ng liner na nauugnay sa bore, at kung ang geometry ng barrel ay tumutugma sa turnilyo na tumatakbo na sa makina.
Ang gabay na ito ay gumagana sa pamamagitan ng mga puntong iyon mula sa anggulo ng isang plastic machinery builder o isang processor na pinapalitan ang isang pagod na bariles: kung ano talaga ang liner, kung paano nagkakaiba ang mga rate ng pagsusuot sa pagsasanay, kung aling grado ang nababagay sa aling polymer, kung ano ang nasa drawing, kung paano suriin ang isang bimetallic barrel manufacturer o supplier, at kung ano ang susuriin pagkatapos dumating ang barrel sa loading dock.
Ano ba Talaga ang Bimetallic Barrel at Ano ang Ginagawa ng Alloy Liner
Ang bimetallic barrel ay isang bakal na tubo na may matigas na haluang metal na liner na pinagsama sa loob ng bore. Ang panlabas na shell ay nagdadala ng presyon, ang flange load at ang mga heating band. Kinukuha ng liner ang abrasion, ang corrosion at ang karamihan sa friction na nabuo ng umiikot na turnilyo.
Dalawang materyales, isang gumaganang ibabaw
Sa karamihan ng mga disenyong centrifugal-cast ang shell ay low-carbon o chromium-molybdenum na bakal, at ang liner alloy ay ibinubuhos bilang natutunaw habang umiikot ang shell. Ang puwersa ng sentripugal ay pinindot ang haluang metal laban sa bore wall, at ang dalawang materyales ay nagbubuklod sa metal habang lumalamig ang mga ito. Umiiral din ang mga ruta ng heat-fusion at mainit na isostatic pressing, at maaari silang makagawa ng mga katulad na resulta kapag mahigpit na kinokontrol ang window ng proseso. Ang mahalaga sa natapos na bahagi ay ang interface sa pagitan ng liner at shell ay isang tunay na bono sa halip na isang manggas na pinindot sa isang magaspang na butas.
Karaniwang umaabot ang kapal ng liner mula 1.5 mm hanggang 3 mm sa mga karaniwang laki ng extruder, na may mas makapal na mga liner sa malalaking diameter na barrel. Ang mga pamilya ng haluang metal sa regular na produksyon ay:
- Iron-based alloys sa pamilyang Fe-Cr-B, na ginagamit para sa karamihan ng mga polyolefin na puno at nag-aalok ng balanse ng wear resistance at gastos
- Mga haluang metal na nakabatay sa nikel sa pamilyang Ni-Cr-B-Si, pinili para sa PVC at polymer na naglalabas ng mga kinakaing unti-unting produkto
- Mga haluang metal na nakabase sa cobalt para sa mga kumbinasyon ng kaagnasan at mataas na temperatura ng pagpapatakbo
- Tungsten carbide reinforced nickel-based liners para sa glass fiber, mineral fill at iba pang high-load abrasive duty
Ang katigasan ng bulk liner ay karaniwang nasa pagitan ng HRC 55 at HRC 65 depende sa grado. Ang numerong iyon ay madaling maling basahin, dahil ang isang nitrided barrel ay maaaring magpakita ng katigasan sa ibabaw na higit sa katumbas ng HRC 65. Ang pagkakaiba ay lalim. Gumagawa ang gas nitriding ng diffusion case na humigit-kumulang 0.3 mm hanggang 0.7 mm, at kapag naubos na ang case na iyon, ang materyal sa ilalim ay kumikilos tulad ng mas malambot na base steel at mabilis na bumibilis ang wear rate. Ang isang bimetallic liner ay matigas na haluang metal sa buong kapal nito, kaya ang pagkawala ng ilang ikasampu ng isang milimetro ng bore ay iniiwan pa rin ang gumaganang ibabaw sa loob ng materyal na lumalaban sa pagsusuot.
Bakit tinatalo ng lalim ang tigas ng ibabaw
Isipin kung saan talaga nabigo ang isang bariles. Ito ay bihirang isang biglaang bali. Ito ay isang unti-unting pagbabago sa diameter ng bore at roundness na nagbubukas ng clearance sa pagitan ng paglipad ng screw at pader ng bariles. Binabawasan ng pagbabagong iyon ang kahusayan sa paghahatid, pinapataas ang pagkakaiba-iba ng temperatura ng pagkatunaw at kalaunan ay nagpapakita bilang dimensional drift sa tapos na produkto. Ang isang manipis na hardened case ay bumibili ng oras; ang isang makapal na haluang metal liner ay bumibili ng mga taon. Ito ang praktikal na pagkakaiba sa pagitan ng dalawang uri ng konstruksiyon, at ito ang dahilan kung bakit ang pagpili ng extruder barrel at injection molding machine barrel ay may posibilidad na lumipat patungo sa bimetallic construction sa sandaling pumasok ang mga filler o corrosive formulation sa larawan.
| Bore na materyal | Karaniwang tigas | Paglaban sa abrasion | paglaban sa kaagnasan | Karaniwang angkop |
|---|---|---|---|---|
| Nitrided chromium-molybdenum steel | Mataas na tigas sa ibabaw, kaso ng 0.3 hanggang 0.7 mm | Mababa hanggang katamtaman | Mababa | Hindi napuno ang PE at PP, malinis na regrind, pangkalahatang layunin na pagpilit |
| Bimetallic liner na nakabatay sa bakal | HRC 55 hanggang 62 sa pamamagitan ng kapal ng liner | Katamtaman hanggang mataas | Katamtaman | Calcium carbonate at talc na puno ng PP o PE, matibay na PVC sa katamtamang pagkarga |
| Bimetallic liner na nakabatay sa nikel | HRC 52 hanggang 58 sa pamamagitan ng kapal ng liner | Katamtaman hanggang mataas | Mataas | PVC dry blend, halogenated flame retardant system, recycled streams na may acid residue |
| Carbide reinforced bimetallic liner | HRC 60 hanggang 68 sa pamamagitan ng kapal ng liner | Napakataas | Mataas | Glass fiber reinforced PA, PBT at POM, mabigat na mineral filled engineering resins |
Ang liner alloy at ang kalidad ng bond, hindi ang salitang bimetallic, ang magpapasya kung gaano katagal ang isang bariles.
Kung saan Nakukuha ng Bimetallic Barrel ang Presyo nito sa Pang-araw-araw na Produksyon
Ang pagsusuot ay hindi nangyayari nang pantay-pantay sa isang bore. Ito ay pinakamabigat sa seksyon ng feed, kung saan ang mga solidong pellet at pulbos ay idinidikit sa dingding, at ito ay mabigat muli sa mga compression at metering zone kung saan ang natutunaw na pressure at mga filler particle ay nagtutulungan laban sa ibabaw.
Tatlong praktikal na salik ang nagtatakda ng rate ng pagkasira: ang uri at paglo-load ng filler, ang kinakaing unti-unting mga by-product na inilabas ng polymer, at ang bilis ng turnilyo at back pressure na pinapatakbo ng linya. Ang calcium carbonate at talc sa 20 hanggang 30 porsiyentong paglo-load ay magpapa-ovalize ng bore sa loob ng mga buwan. Iba-iba ang pag-atake ng glass fiber reinforced PA, PBT at POM sa bore, dahil ang mga hibla ay kumikilos tulad ng maliliit na tool sa paggupit. Ang PVC ay mas banayad pa rin: ang thermal degradation ay naglalabas ng hydrogen chloride, na umaatake sa mga hangganan ng butil sa halip na mag-scrape sa ibabaw, kaya ang isang nitrided na case ay unang pumutok at pagkatapos ay lumubog.
Ang chart sa ibaba ay naglalagay ng nitrided barrel laban sa tatlong bimetallic liner na uri sa ilalim ng glass fiber filled na tungkulin ng PA. Ang mga halaga ay mga relatibong multiplier ng buhay sa halip na ganap na mga oras ng pagtakbo, dahil ang aktwal na buhay ay nakasalalay sa pagbabalangkas, disenyo ng turnilyo at profile ng temperatura.
Relative bore life sa ilalim ng glass fiber filled PA: nitrided barrel bilang baseline
Nitrided 38CrMoAlA barrel: 1.0x baseline
Bimetallic liner na nakabatay sa bakal: humigit-kumulang 3.0x
Bimetallic liner na nakabatay sa nikel: humigit-kumulang 3.5x
Carbide reinforced bimetallic liner: mga 6.0x
Laban sa isang nitrided barrel, ang isang iron-based na bimetallic liner ay karaniwang nagpapahaba ng buhay ng dalawa hanggang tatlong beses, at ang isang nickel-based na liner ay mas nananatili kung saan ang kaagnasan ay bahagi ng problema kaysa sa abrasyon lamang. Maaaring palakihin ng carbide reinforced liners ang agwat sa limang beses o higit pa, ngunit nagdadala din sila ng pinakamataas na presyo ng pagbili, kaya kadalasan ay may katuturan lamang ang mga ito kung saan ang paglo-load ng filler ay talagang mabigat o kung saan ang pagpapalit ng bariles ay nagkakahalaga ng isang linya nang higit pa kaysa sa mismong bahagi. Ang isang manufacturer na naglalagay ng parehong bimetallic screws at bimetallic barrels sa bahay ay may posibilidad na magrekomenda ng liner grade muna mula sa filler content at corrosion risk, at pagkatapos ay bumalik sa kabuuang gastos bawat taon, sa halip na hayaan ang badyet na pumili ng materyal.
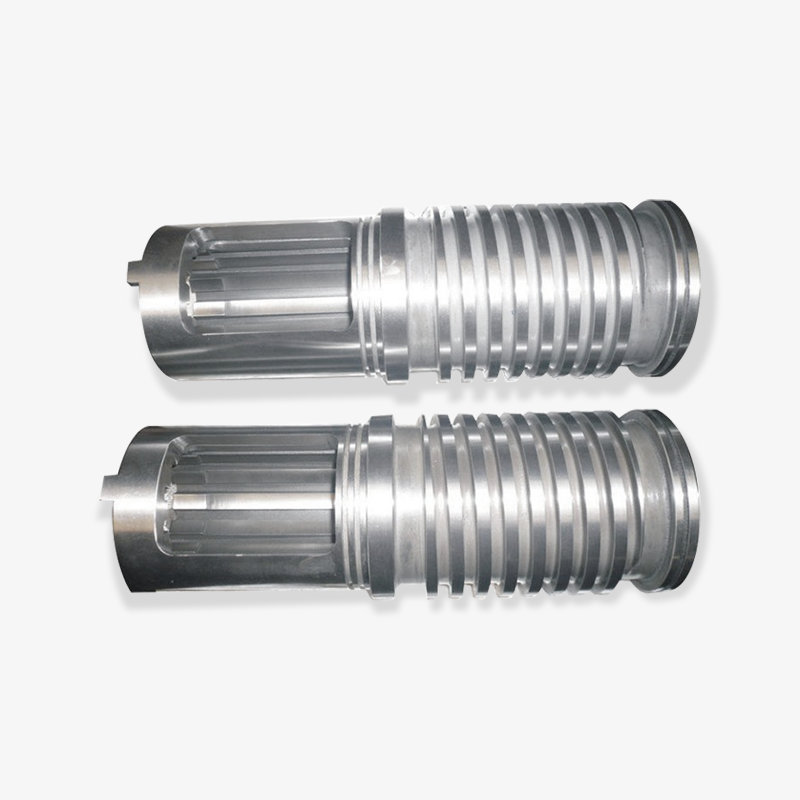
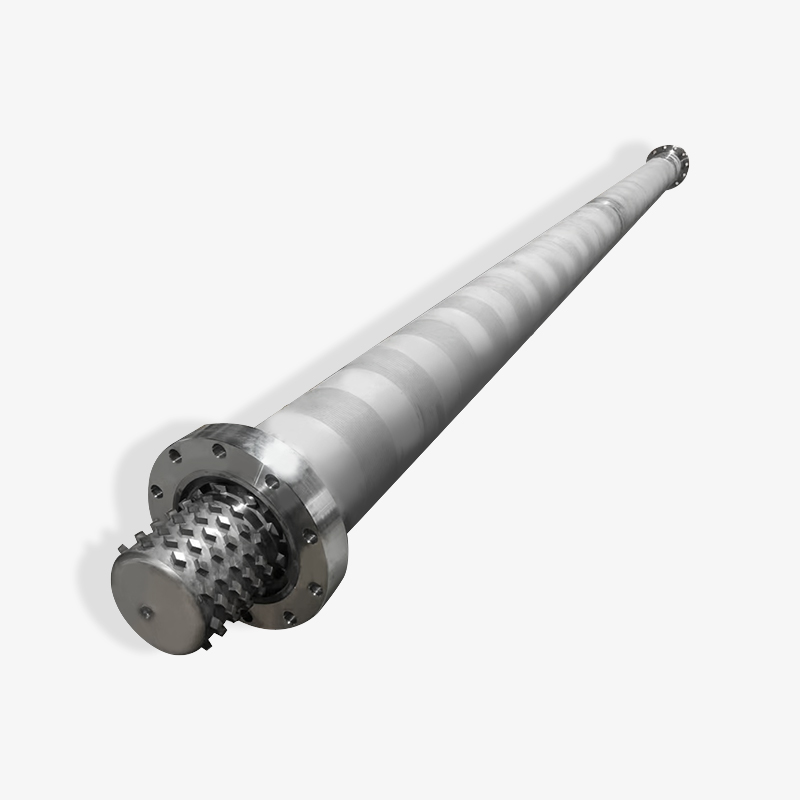
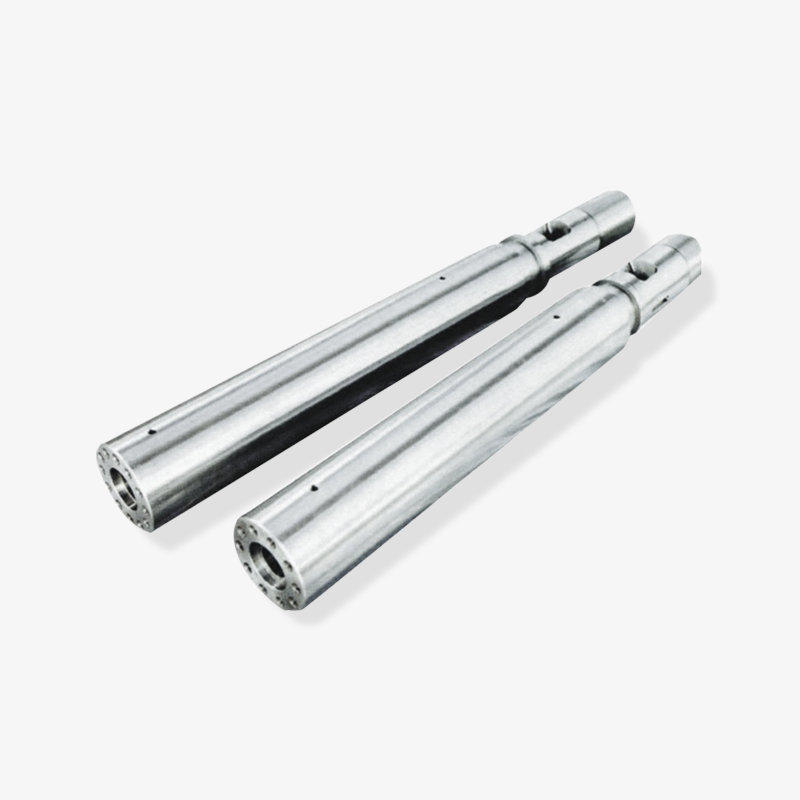
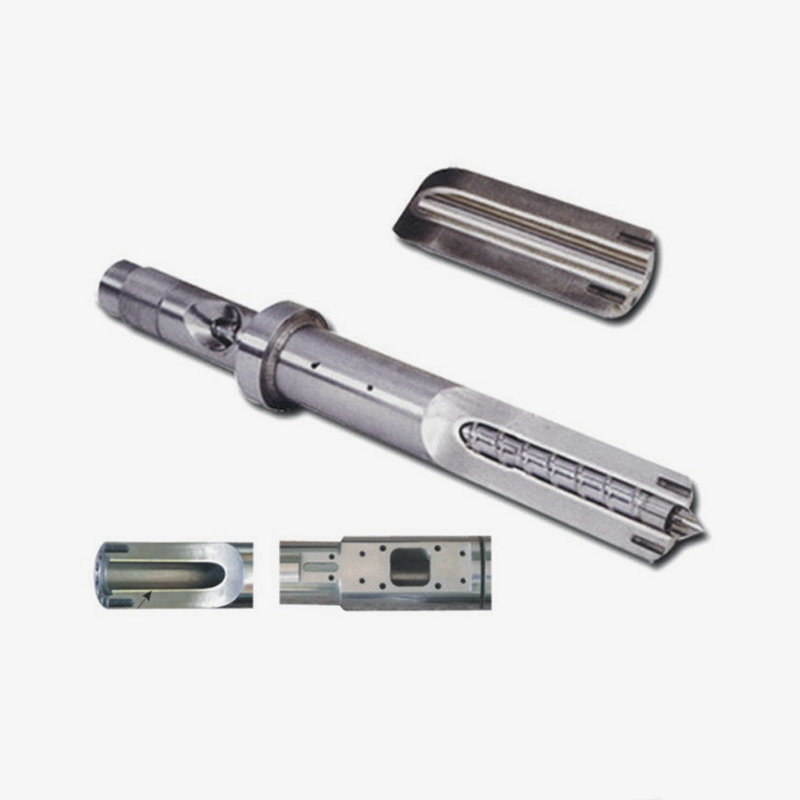
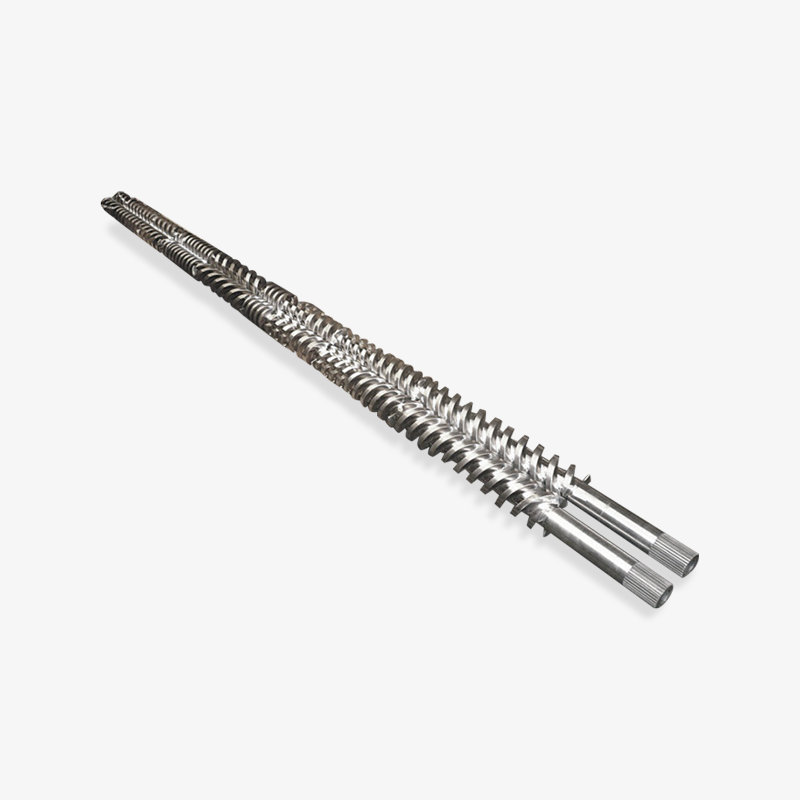
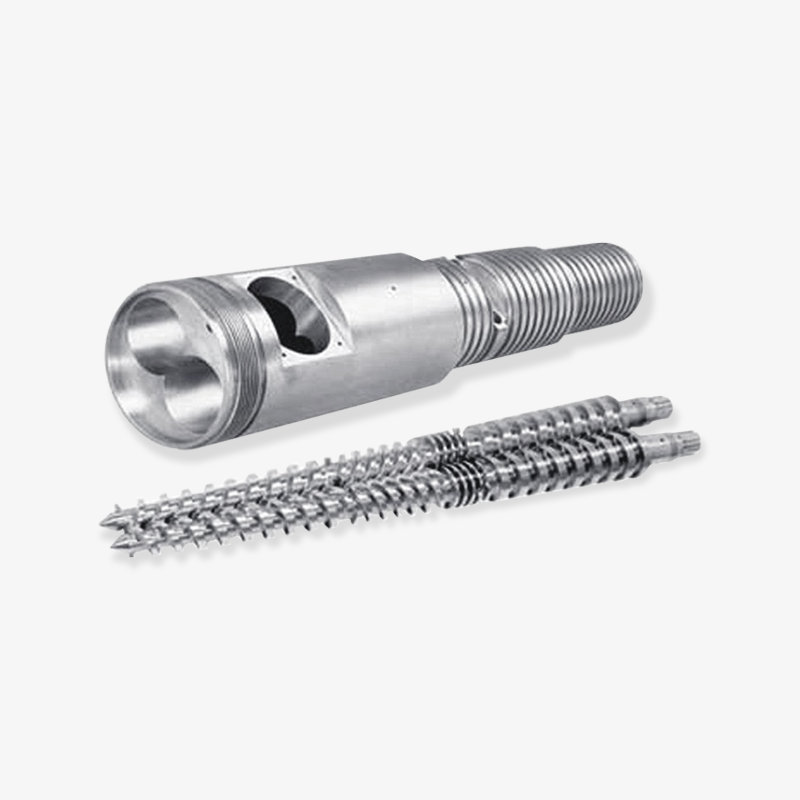
 Bimetallic barrel Ang bimetallic barrel ay malawakang ginagamit sa maraming larangan tulad ng pagmamanupaktura ng sasakyan, paggawa ng appliance sa bahay, mga materyales sa packaging, mga kagamitang medikal, elektronikong komunikasyon... Tingnan ang Produkto →
Ito ay nagkakahalaga ng pagpuna kung paano nakikipag-ugnayan ang pagpili ng materyal sa layout ng makina. Iba ang suot ng isang single screw extruder na tumatakbo sa mabigat na punong compound mula sa parallel twin screw o conical twin screw, dahil hindi magkapareho ang conveying mechanism at residence time distribution. Ang mga tungkulin sa planetary at rubber extrusion ay nagpapakilala ng kanilang sariling mga pattern. Sa bawat kaso ang kapaki-pakinabang na tanong ay pareho: kung gaano karaming abrasive o kinakaing unti-unti ang ginagawa sa bore wall kada oras ng produksyon.
Ang isang bimetallic barrel ay nagbabayad ng premium nito nang pinakamabilis kung saan ang mga filler ay mabigat, may kaagnasan, o ang isang stop ay nagkakahalaga ng mas mataas kaysa sa barrel.
Pagtutugma ng Liner Grade sa Polymer na Talagang Pinapatakbo Mo
Ang pagpili ng liner ay hindi isang tanong ng pagbili ng pinakamahirap na magagamit na haluang metal. Ito ay isang katanungan ng pagtutugma ng haluang metal sa mekanismo ng pinsala na aktwal na naroroon sa iyong proseso, at pagkatapos ay itugma ang tornilyo sa bariles upang ang dalawa ay magsuot nang magkasama sa halip na laban sa isa't isa.
Mga punong polyolefin
Ang PE at PP na puno ng calcium carbonate, talc o barium sulfate ay ang pinakakaraniwang bimetallic application. Ang mga iron-based na liner ay kadalasang matipid na sagot dito. Mas mababa sa humigit-kumulang 10 porsiyentong filler na naglo-load ng nitrided barrel ay maaari pa ring matitiis, ngunit kapag lumampas na ang pag-load sa 20 porsiyento, ang iron-based na bimetallic liner ay nauuna mula sa unang taon, at patuloy na lumalawak ang agwat dahil ang nitrided case ay nawala pagkatapos ng unang taon o dalawa habang gumagana pa ang alloy liner.
PVC at iba pang mga kinakaing unti-unti na sistema
PVC dry blend, halogenated flame retardant packages at recycled streams na may dalang acid residue ay nagbabago ng problema mula sa abrasion patungo sa corrosion. Ang mga liner na nakabatay sa nikel ay mas angkop dahil lumalaban ang mga ito sa chloride at acidic na by-product sa hangganan ng butil. Ang isang detalye ay madaling makaligtaan: ang tornilyo ay kailangang i-upgrade sa parehong oras. Kung ang bore ay wear resistant ngunit ang turnilyo ay nahuhulog sa loob ng ilang buwan, ang clearance ay bubukas, ang output ay bumaba at ang bariles ay sinisisi para sa isang problema sa turnilyo. Ang isang tugmang diskarte sa wear-resistant na disenyo ng tornilyo, na may mga pinatigas na flight top o isang bimetallic screw body, ay karaniwang bahagi ng parehong desisyon sa pagbili.
Glass fiber at lubos na puno ng engineering resins
Higit sa humigit-kumulang 20 porsiyentong glass fiber content, ang pinsala ay mekanikal at agresibo. Pinakamatagal ang carbide reinforced nickel-based liners, bagama't mas mataas ang presyo ng unit. Para sa katamtamang fiber content, ang mga iron-based o nickel-based na liners na sinamahan ng isang matinong ratio ng compression at isang maayos na tumigas na turnilyo ay kadalasang nagbibigay ng katanggap-tanggap na agwat ng serbisyo nang hindi itinutulak ang badyet sa tuktok ng hanay.
Paano ang turnilyo?
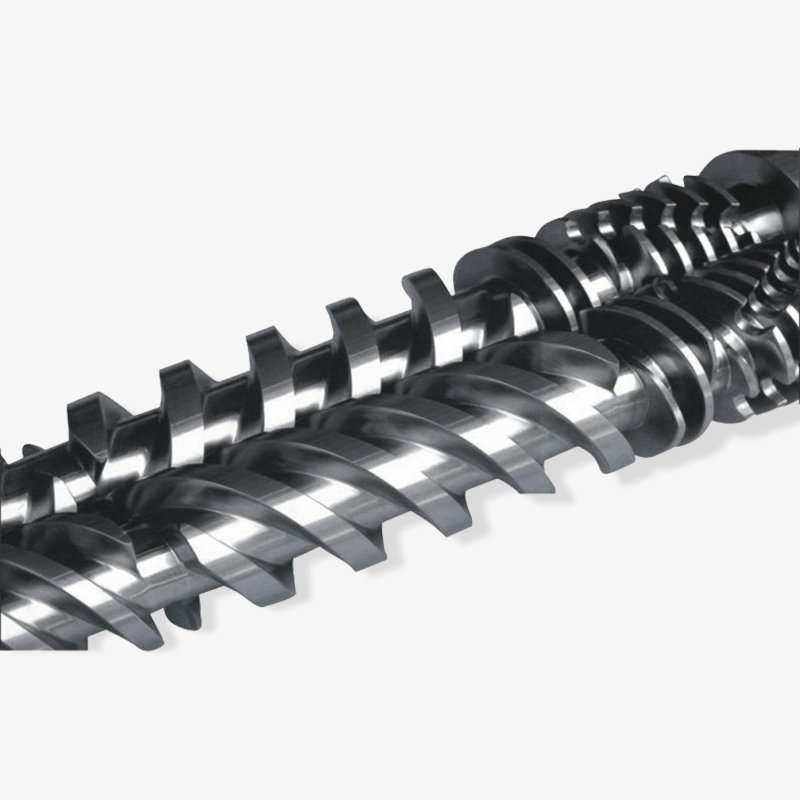
Ang pagbili ng bariles at tornilyo bilang isang katugmang hanay ay karaniwang ang mas matalinong ruta. Ang isang bimetallic barrel na ipinares sa isang standard na nitrided screw ay may posibilidad na magtapos kapag ang turnilyo ay unang nabigo, at maaari nitong i-drag ang bariles pababa kasama nito, dahil ang mga matitigas na particle ay naka-embed sa pinalambot na paglipad at pagkatapos ay sabunutan ang bore na parang lap. Ang mga supplier na itinuturing ang bimetallic bilang isang materyal na kategorya na tumatawid sa single screw, conical twin screw, parallel twin screw at planetary constructions ay maaaring magbigay ng barrel at ang pagtutugma nitong turnilyo mula sa parehong daloy ng produksyon, na nag-aalis ng isang layer ng tolerance negotiation mula sa proyekto.
Ang tanong ng pagpapares ng tornilyo at bariles
Mayroong kapaki-pakinabang na teknikal na tala kung paano tinukoy ang geometry ng tornilyo na lumalaban sa wear para sa glass fiber reinforced injection molding, sumasaklaw sa hardening ng flight, compression ratio at ang epekto ng paglaki ng clearance sa kalidad ng pagkatunaw. Ang pagbabasa nito sa tabi ng isang panipi ng bariles ay nakakatulong na ihanay ang dalawang bahagi ng pagbili sa halip na ituring ang mga ito bilang magkahiwalay na mga line item.
Kung ang liner grade ay hindi tumutugma sa polymer, ang isang bimetallic barrel ay mawawalan ng kalamangan at ikaw ay naiwan sa mas mataas na invoice.
Mga Detalye ng Mga Pagpapahintulot, Geometry at Interface na Ilalagay sa Drawing
Ang bimetallic barrel ay isang custom na bahagi. Kung ang sabi sa drawing ay bimetallic barrel lang, bore 90 mm, kailangang hulaan ng supplier ang lahat ng iba pa, at ang mga hula ay eksakto kung saan lilitaw ang mga problema sa ibang pagkakataon.
Sa pinakamababa, ang pagtutukoy ay dapat maglaman ng:
- Bore diameter at tolerance class, naka-check laban sa aktwal na turnilyo kaysa sa nominal na laki
- Mga limitasyon ng bore roundness at straightness, halimbawa straightness sa loob ng 0.05 mm bawat 1000 mm na haba
- Kapal ng liner at pinakamababang natitirang kapal ng pader
- Pangkalahatang haba, flange diameter, bolt circle, locating step at mga detalye ng sealing face
- Laki at posisyon ng pagbubukas ng feed, vent port, at pressure o temperature sensor port
- Mga groove ng heater band, kabilang ang haba ng groove at spacing
- Bore surface roughness, karaniwang Ra 0.4 hanggang 0.8 micrometer para sa extrusion duty
- Ang tigas ng liner at pag-verify ng kalidad ng bono, sa pamamagitan ng ultrasonic na inspeksyon, isang metallographic sample o isang test coupon cast kasama ang batch
- Screw clearance sa mga nakarating na flight, dahil ang isang bariles ay hindi maaaring tanggapin nang hiwalay sa tornilyo na gagana nito
Dalawang gawi sa pagkuha ang nakakatipid ng problema. Una, huwag hayaang putulin ang kapal ng liner upang makatipid sa gastos. Ang isang manipis na liner ay mas mura, ngunit ito ay may mas kaunting margin laban sa bonding stress, at kapag ang haluang metal ay isinusuot sa buong kalamangan ay nawala. Pangalawa, humingi ng mga nasusukat na halaga sa ulat ng inspeksyon sa pagpapadala, hindi isang pahayag ng pagsunod. Ang mga sukat ng bore sa mga tinukoy na posisyon, pagbabasa ng katigasan at mga runout na numero ay nagsasabi sa iyo kaagad kung ang supplier ay aktwal na nag-inspeksyon ng sarili nitong output o nagpapasa lamang ng isang generic na sertipiko.
Ang pagguhit ng bariles na walang kapal ng liner, straightness at mga kinakailangan sa pag-verify ng bono ay isang bukas na imbitasyon sa maikling buhay ng serbisyo.
Bimetallic Barrel vs Nitrided Barrel: Tunay na Halaga ng Pagmamay-ari
Ang isang bimetallic barrel ay karaniwang nagkakahalaga sa pagitan ng 1.8 at 3 beses na mas malaki kaysa sa isang nitrided barrel na may parehong laki. Ang maramihang iyon ay mukhang makabuluhan hanggang sa ito ay itakda laban sa halaga ng pagkakaroon ng line stand still.
Kumuha ng twin screw extrusion line na tumatakbo sa glass fiber reinforced PA. Kung ang isang nitrided barrel ay tumatagal ng labindalawang buwan, ang bawat kapalit ay nagdudulot ng paggawa, pagtatanggal, muling pag-align, pag-restart at pag-scrap sa panahon ng pag-back up ng ramp. Kung ang isang bimetallic barrel sa parehong makina ay tumatakbo ng apatnapu't walong buwan, ang planta ay bibili ng isang bariles sa loob ng apat na taon sa halip na apat, at iniiwasan din nito ang tatlong hindi planadong paghinto. Kapag naisulat na ang aritmetika na iyon, ang desisyon ay kadalasang gumagawa mismo.
Mayroon pa ring mga kaso kung saan ang isang nitrided barrel ay ang makatwirang pagpipilian. Ang hindi napunong PE o PP na tumatakbo sa katamtamang temperatura, na may mababang nilalaman ng tagapuno at walang mga nakakaagnas na additives, ay mabagal na nagsusuot ng bore. Ang paglalagay ng bimetallic liner sa prosesong iyon ay nagbabayad para sa margin na hindi kailanman gagamitin ng linya. Ang paghatol ay nakasalalay sa tunay na pagbabalangkas, bagaman, at hindi ang perpektong isa. Maraming mga halaman ang nagsisimula sa hindi napunong dagta at nagsimulang mag-blend ng regrind pagkalipas ng dalawang taon, kung saan ang kurba ng pagkasuot ay ganap na nagbabago.
Mayroon ding isang gitnang landas na dapat malaman tungkol sa: paggamit ng bimetallic liner sa mga seksyon ng feed at compression kung saan ang pagsusuot ay pinakamasama, habang pinapanatili ang isang mas murang konstruksyon sa metering zone. Ito ay hindi angkop para sa bawat geometry, ngunit bilang isang paraan upang makontrol ang gastos sa mahabang barrels, ito ay isang lehitimong pag-uusap na makipag-usap sa isang supplier sa panahon ng panipi.
Kalkulahin ang gastos sa bawat taon ng serbisyo at bawat iwasang paghinto, hindi ang gastos sa bawat bariles sa invoice.
Paano Mag-vet ng Bimetallic Barrel Manufacturer, Supplier o Wholesaler
Kasama sa merkado para sa mga bimetallic barrel ang mga tunay na manufacturing plant at mga kumpanyang pangkalakal na muling nagbebenta. Parehong maaaring maghatid ng mga magagamit na bahagi, ngunit dapat mong malaman kung alin ang nasa harap mo, dahil ang mga oras ng lead, pag-customize at pananagutan kapag nagkamali ang lahat ay magkakaiba.
Mga tanong na mabilis na naghihiwalay sa dalawa:
- Kinokontrol ba ang proseso ng paghahagis o pagsasanib sa loob ng bahay, at maaari bang masubaybayan ang grado ng liner sa isang batch?
- Maaari bang magbigay ang supplier ng mga resulta ng hardness at ultrasonic bond inspection para sa liner?
- Mayroon bang in-house na kakayahan sa machining, o ang bore ay natapos ng isang third party pagkatapos i-cast ang liner?
- Maaari bang itayo ang bariles sa isang partikular na guhit para sa mga sukat ng bore, tolerance at flange, o pinili lamang mula sa mga karaniwang sukat?
- Ano ang makatotohanang lead time para sa isang malaking custom na diameter, dahil ang bimetallic long barrels ay karaniwang mas tumatagal kaysa sa nitrided parts?
- Paano pinangangasiwaan ang pag-iimpake ng pag-export at dokumentasyon, kabilang ang mga materyal na sertipiko at mga dimensional na ulat?
- Aling mga kategorya ng polymer ang aktwal na nakatrabaho ng supplier, kabilang ang mga antas ng nilalaman ng filler at fiber?
Ang isang tanong ay may posibilidad na maputol ang karamihan sa ingay: hilingin sa tagapagtustos na ipaliwanag kung paano pinagsama ang liner at kung paano na-verify ang kalidad ng bono. Maaaring ilarawan ng isang tunay na planta ng pagmamanupaktura ang proseso at ang paraan ng inspeksyon nang walang pag-aalinlangan. Karaniwang hindi makakasagot ang isang reseller sa antas ng detalyeng iyon.
Nakakatulong din na tingnan ang lapad ng pamilya ng produkto ng isang supplier. Ang kumpanyang gumagawa ng mga single screw barrels, conical twin screw barrels, parallel twin screw barrels, planetary screw barrels, injection molding machine barrels, at plastic machine parts ay malamang na magkaroon ng machining capacity at ang kontrol sa proseso upang mahawakan ang custom na bimetallic na trabaho, dahil hinihiling ito ng mga tolerance sa iba pang mga linya ng produkto.
Hilingin sa isang supplier ng bimetallic barrel na ipaliwanag ang proseso ng pagbubuklod at ang paraan ng inspeksyon ng bono; ang sagot ay nagpapakita ng uri ng kumpanyang iyong kinakaharap.
Mga Routine sa Pag-install, Break-In at Bore Inspection
Kapag ang isang bariles ay umabot sa planta, ang ilang mga desisyon ay matukoy kung ito ay tumatakbo sa buong inaasahang buhay o nabigo nang maaga.
- Pag-align. Kunin ang screw axis at ang barrel bore axis na mas malapit sa praktikal, na naglalayong magkaroon ng deviation sa loob ng 0.05 mm. Ang isang bariles na wala sa linya ay nagsusuot sa isang gilid at ang tornilyo ay patuloy na gumagana laban dito.
- Pagkakasunud-sunod ng pag-init. Dalhin ang bariles at i-screw hanggang sa temperatura bago ipasok ang materyal. Ang pagpapakain ng malamig na materyal sa isang malamig na bariles ay dry friction na may mga karagdagang hakbang.
- Iwasan ang dry running. Ang pagpapatakbo ng tornilyo sa isang walang laman na bariles ay gumiling ng metal laban sa metal. Purge gamit ang tamang purging compound sa halip.
- Panoorin ang purging compound. Maaaring alisin ng mga abrasive na grado ng purging ang materyal mula sa liner nang kasingdali ng pagtanggal ng materyal mula sa turnilyo.
- Itala ang mga sukat ng baseline bore. Sukatin ang bore sa tinukoy na mga posisyon bago i-install, at ulitin sa parehong mga posisyon sa bawat window ng pagpapanatili.
- Magtakda ng limitasyon sa pagsusuot. Magtatag ng panloob na panuntunan, tulad ng pagsisimulang magplano ng pagpapalit kapag ang bore wear ay umabot sa tinukoy na bahagi ng orihinal na clearance, at suriin ang kalidad ng output laban sa numerong iyon.
Natuklasan lamang ng maraming halaman ang isang pagod na bariles kapag naaanod ang mga sukat ng produkto o nagsimulang mag-drag ang turnilyo. Ang isang simpleng gawain sa pagsukat ng bore ay nagko-convert ng sorpresa na iyon sa isang naka-iskedyul, nakaplanong pagbili, na nangangahulugan din na ang pagpapalit ay maaaring i-order bago ihinto ang linya sa halip na matapos itong tumigil.
Karamihan sa buhay ng serbisyo ng bimetallic barrel ay napagpasyahan sa panahon ng alignment, warm-up at break-in, hindi sa sandaling napili ang liner grade.
Bakit Pinagmulan ng mga Plastic Machinery Builders ang Barrels Mula sa Zhoushan Microwave Screw Machinery
Ang Zhoushan Microwave Screw Machinery ay itinatag noong 1990 sa Zhoushan, Zhejiang, at nagtatayo ng mga pangunahing bahagi para sa mga makinarya sa pagpoproseso ng plastik, pangunahin ang mga turnilyo, bariles at mga kaugnay na bahagi. Ang kumpanya ay nagpapatakbo ng isang workshop ng higit sa 10,000 square meters na may workforce na higit sa 60 katao, at ang mga produkto nito ay nagpapadala sa mga merkado kabilang ang United States, Germany, Dubai, Vietnam at Thailand. Ang mga customer nito ay pangunahing mga planta ng pagmamanupaktura ng mga plastik na makinarya, ang mga negosyong nagbubuo ng mga turnilyo at bariles sa mga kumpletong extruder at injection molding machine.
Ang lawak ng hanay ng produkto ay mahalaga sa isang pangkat ng pagbili. Kasama ng bimetallic screws at bimetallic barrels, gumagawa ang kumpanya ng single screw barrels, conical twin screw barrels, parallel twin screw barrels, planetary screws and barrels, injection molding machine screws and barrels, rubber extruder screws, EPE foam extrusion screw at barrel sets, mga bahagi at accessory ng plastic ng makina, at mga kumpletong linya ng pipe, sheet na pang-profile at mga accessory. Ang kumbinasyong iyon ay nangangahulugan na ang isang tagabuo ng makinarya ay maaaring kumuha ng isang bariles at ang katugmang turnilyo nito, o isang buong conical twin screw assembly, mula sa isang supplier sa halip na mag-coordinate ng tatlo.
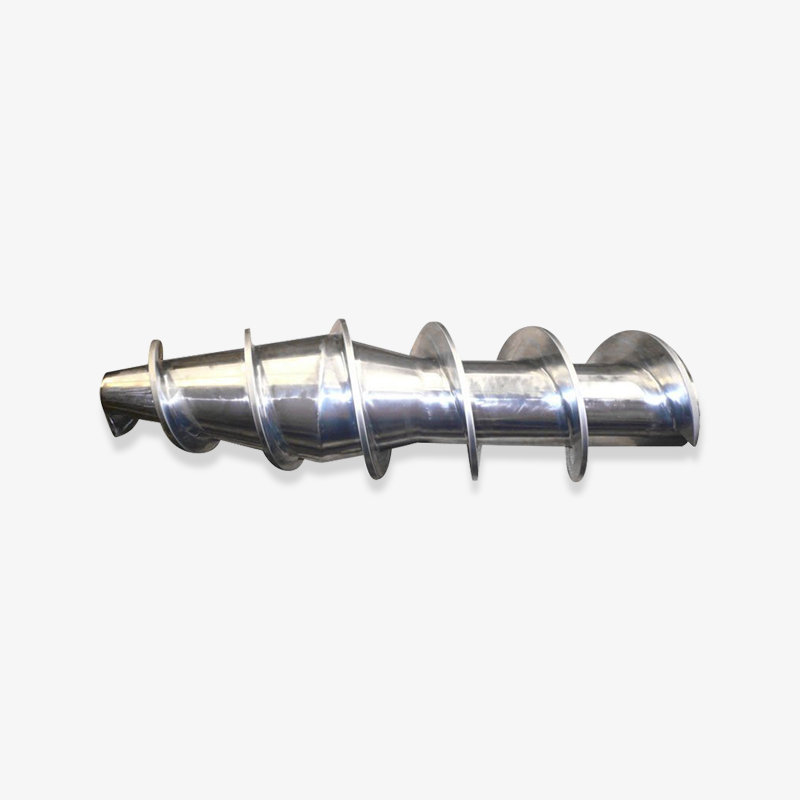
 Bimetallic na tornilyo Bimetallic na tornilyo is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Tingnan ang Produkto →
Ang pagpapasadya ay ang iba pang praktikal na pagkakaiba. Ipinoposisyon ng kumpanya ang sarili sa paligid ng ideya na maaari itong magbigay ng alinman sa isang bahagi o isang kumpletong hanay ng mga kagamitan, at pinagsasama nito ang precision screw at barrel production sa pangkalahatang machining. Para sa mga gumagawa ng makinarya na regular na nangangailangan ng mga hindi karaniwang flanges, hindi pangkaraniwang mga diameter ng bore, binagong feed opening, repositioned vents o karagdagang sensor port, nagtatrabaho sa isang supplier na parehong naglalagay ng liner at machine na ang bore ay nag-aalis ng layer ng tolerance mismatch na kung hindi man ay makikita sa assembly.
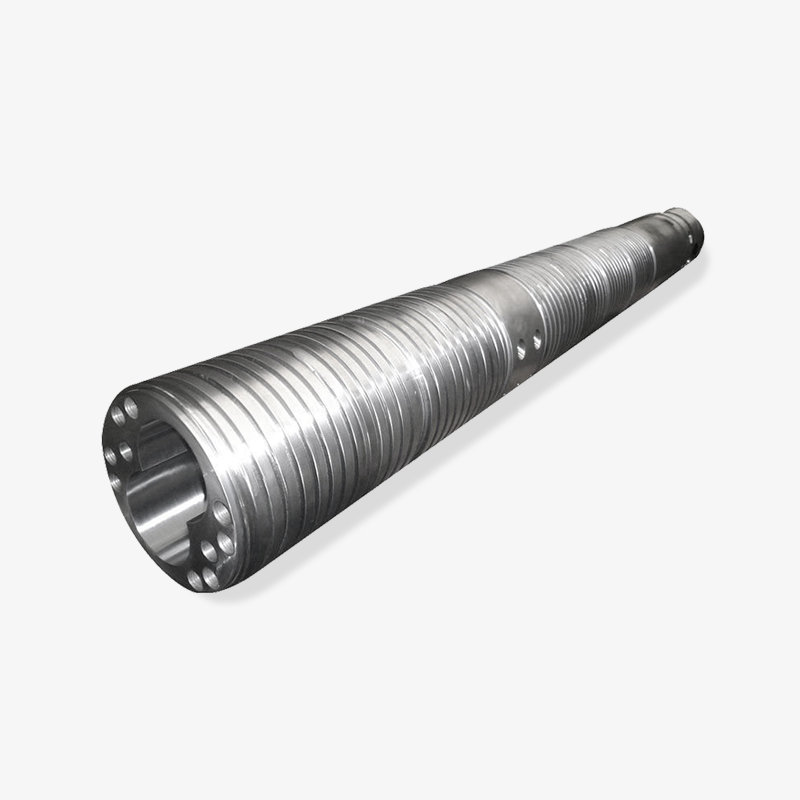
 Injection molding machine screw barrel Ang tornilyo ay ang ubod ng sistema ng plasticization, at ang mga plastik na hilaw na materyales ay pinuputol, pinipiga, pinaghalo at dinadala sa pamamagitan ng rotational na paggalaw. Ang disenyo... Tingnan ang Produkto →
Ang paghuhulma ng iniksyon ay isang magandang paglalarawan. Ang isang molder o tagabuo ng makina na nakikitungo sa mga punong engineering resin ay nangangailangan ng isang screw at barrel set na ang pag-uugali ng pagsusuot ay mahuhulaan sa mahabang agwat ng serbisyo, at ang injection molding machine screw at barrel range ay direktang sumasaklaw sa application na iyon. Ang parehong logic ay nalalapat sa extrusion side, kung saan ang mga bimetallic liners ay nagpapares sa iisang turnilyo, kambal na turnilyo at mga disenyo ng planeta upang umangkop sa iba't ibang mekanismo ng paghahatid at oras ng paninirahan.
Ang kumpanya ay nagsasaad na ito ay naging isang mahalagang tagapagtustos ng mga bahagi ng makina para sa isang bilang ng mga customer ng plastik na makinarya sa China, na naglalarawan ng isang pangmatagalang relasyon sa supply sa halip na isang one-off na transaksyon. Mula sa pananaw ng mamimili, ang ibig sabihin nito ay ang pakikipag-ugnayan sa mga teknikal na kawani sa panahon ng pagpili at paghawak ng mga detalye sa panahon ng produksyon ay parehong nagkakahalaga ng sadyang pamamahala, dahil ang relasyon ay nilayon na magpatuloy sa maraming programa ng makina.
Maaaring i-coordinate ng isang supplier na naglalagay ng sarili nitong liner at machine sa sarili nitong bore ang barrel, screw at flange tolerances bilang isang tugmang set sa halip na tatlong magkahiwalay na pagbili.
Mga Madalas Itanong Tungkol sa Bimetallic Barrels
Ano ang isang bimetallic barrel?
Ito ay isang bakal na bariles na may matigas na haluang metal na liner na pinagsama sa loob ng bore. Ang panlabas na shell ng bakal ay nagbibigay ng lakas, pressure containment at ang mga mounting na sukat. Ang alloy liner ay nagbibigay ng wear resistance at, depende sa grade, corrosion resistance. Ginagamit ito sa mga extruder at injection molding machine bilang kasosyo sa trabaho ng tornilyo.
Gaano katagal ang isang bimetallic barrel kumpara sa isang nitrided barrel?
Sa abrasive na tungkulin, ang bimetallic liner ay karaniwang tumatakbo ng tatlo hanggang anim na beses na mas mahaba kaysa sa isang nitrided barrel, na may eksaktong figure depende sa uri ng filler at loading, liner grade at temperatura ng proseso. Sa hindi napunan, banayad na tungkulin ang pagkakaiba ay mas maliit, kaya ang paghahambing ay dapat na nakabatay sa iyong aktwal na pagbabalangkas sa halip na isang pangkalahatang multiplier.
Maaari bang ayusin o muling lagyan ng linya ang isang bimetallic barrel?
Depende ito sa lalim ng pagsusuot at kondisyon ng shell. Kung ang suot ay nasa loob pa rin ng liner at ang shell ay tuwid na may sapat na kapal ng pader, maaaring i-recast ng ilang mga supplier ang liner. Kung ang shell mismo ay nasira o ang bore ay nawalan ng masyadong maraming materyal, ang isang bagong bariles ay karaniwang mas praktikal. Ang mapagpasyang pagsukat ay kung gaano karaming liner ang natitira.
Sulit ba ang isang bimetallic barrel para sa isang maliit na extruder?
Maaari itong maging, kung ang maliit na extruder na iyon ay nagpapatakbo ng isang mabigat na napuno na tambalan at ang downtime ay mahal. Kung ito ay tumatakbo nang hindi napuno ng PE o PP at ang isang ekstrang bariles ay nasa istante na, ang isang nitrided na bariles ay maaaring maging matipid sa mga unang taon. Ang mga salik sa pagpapasya ay nilalaman ng tagapuno, gastos sa paghinto at pagitan ng kapalit, hindi laki ng makina.
Gumagana ba ang mga bimetallic barrel sa PVC?
Oo, ngunit may nickel-based liner sa halip na isang iron-based. Ang mga kinakaing unti-unting produkto mula sa PVC ay umaatake sa mga hangganan ng butil, kaya ang paglaban sa kaagnasan ay kasinghalaga ng paglaban sa abrasion. Ang tornilyo ay dapat ding magdala ng paggamot na lumalaban sa kaagnasan, kung hindi, ang pagsusuot ay lumilipat lamang mula sa bariles patungo sa tornilyo.
Maaari bang ipasadya ang mga sukat para sa isang umiiral nang makina?
Oo. Ang mga bimetallic barrel ay karaniwang ginagawa sa pagguhit. Bago mag-order, sukatin ang lumang barrel at itala ang diameter ng bore, kabuuang haba, mga sukat ng flange at posisyon ng pagbubukas ng feed, pagkatapos ay gamitin ang mga sukat na iyon bilang batayan para sa bagong bahagi. Kung ang lumang bariles ay hugis-itlog na, huwag kopyahin ang pagod na sukat; gamitin ang orihinal na guhit o ang orihinal na detalye sa halip.
Ano ang dapat isama sa isang purchase order para sa isang bimetallic barrel?
Bore diameter at tolerance, mga limitasyon sa straightness, liner grade at pinakamababang kapal, flange at port dimension, bore roughness, tigas at mga kinakailangan sa inspeksyon ng bond, paraan ng pag-iimpake, at ang dimensional na ulat na dapat ipadala kasama ng bahagi. Ang paglalagay ng lahat ng iyon sa papel ay nagbibigay sa magkabilang panig ng reference point kung may lalabas na problema sa ibang pagkakataon.
Aling liner grade ang dapat piliin ng unang beses na mamimili?
Magsimula sa mekanismo ng pinsala kaysa sa listahan ng presyo. Ang punong PE at PP ay tumuturo sa isang iron-based na liner. Ang PVC o halogenated system ay tumuturo sa nickel-based. Ang mabigat na glass fiber o mataas na mineral loading ay tumuturo sa isang carbide reinforced liner. Kung pinagsama ng proseso ang abrasion at corrosion, unahin ang corrosion-resistant na pamilya at tanggapin ang bahagyang mas mababang tigas.
Ang pagpili ng bimetallic barrel ay bumababa sa pagtutugma ng iyong polymer formulation at wear pattern sa isang liner grade, at pagkatapos ay kinukumpirma na ang supplier ay makakagawa sa iyong drawing at idokumento kung ano ang sinukat nito. Para sa PVC at corrosive system, nangangahulugan iyon ng nickel-based liner. Para sa glass fiber at heavy mineral fill, tumuturo ito sa isang carbide reinforced liner. Para sa ordinaryong filled na PE at PP, kadalasan ay sapat na ang isang iron-based liner. Pagkatapos ng pagpili ng haluang metal, ang mga tanong ay tungkol sa kalidad ng bonding, kapal ng liner, mga tolerance ng bore at mga ulat ng inspeksyon.
Kung tinutukoy mo ang isang bimetallic screw at barrel set para sa isang extruder o isang injection molding machine, ang pinakamabilis na ruta sa isang kapaki-pakinabang na quotation ay ang ipadala ang bore diameter, ang polymer, ang filler type at content, at ang kasalukuyang agwat ng serbisyo na iyong nakukuha mula sa bahagi sa makina. Gamit ang apat na piraso ng impormasyong iyon, maaaring magrekomenda ang isang tagagawa ng isang liner grade at isang katugmang turnilyo, at maaari mong ihambing ang mga opsyon sa gastos bawat taon ng produksyon sa halip na sa presyo ng yunit lamang.
Karagdagang pagbabasa sa site na ito:
Napiling Display ng Bearing $

 浙公网安备 33090202000520 号
