

May -akda: Weibo
Petsa: Oct 19, 2026
Mga Kasosyo sa Screw at Barrel para sa CI Cincinnati Plastics Machinery Builders
Sinipi ng isang tagabuo ng Cincinnati extruder ang linya ng profile ng PVC at tinatalakay ang parehong tanong ng bawat gumagawa ng makina sa rehiyon sa kalaunan: gusto ng customer ng sampung taon na inaasahan ng pagsusuot, ngunit ang turnilyo at bariles na nakalagay sa drawing ay na-rebuild nang dalawang beses sa loob ng tatlong taon. Ang pag-bolting sa isang kaparehong kapalit na bahagi ay walang malulutas.
Iyan ang praktikal na dahilan kaya maraming mamimili sa buong koridor ng makinarya ng plastik ng Ohio ang nagtatapos sa pagta-type ng "ci cincinnati" sa isang search bar kapag ang talagang hinahanap nila ay isang screw at barrel partner sa halip na isang parts catalogue. Ang maikling sagot ay ang market na ito ay hindi bumibili ng generic na tornilyo. Bumibili ito ng geometry na tumutugma sa isang partikular na resin, isang wear package na nananatili sa mga napunong compound at nag-regrind, isang ulat ng inspeksyon na maaaring tanggapin ng isang engineer ng OEM nang walang pagsasalin, at isang iskedyul ng paghahatid na nagpapanatiling gumagalaw ang isang assembly line. Nasa likod ng apat ang presyo.
Ang gabay na ito ay isinulat para sa mga taong kailangang gawing tama ang kumbinasyong iyon: ang pagbili ng mga manager na naghahambing ng mga quote sa bawat linya, ang mga inhinyero ng proseso na nagkukumpirma ng mga sukat laban sa isang pagod na orihinal, at ang mga may-ari ay pumipirma sa isang bagong relasyon sa supplier na maaaring tumagal ng isang dekada. Sinasaklaw nito kung aling mga screw geometries ang aktwal na pinapatakbo ng rehiyon, kung paano nagkakaiba ang mga pakete ng pagsusuot sa pagsasanay, kung ano ang nabibilang sa isang kahilingan para sa quotation, kung paano karaniwang nakaayos ang kargamento sa Ohio, at kung saan ang mga tunay na panganib sa pagbili.
Ang Inihahambing ng Mga Mamimili ng CI Cincinnati Bago Sila Maglagay ng Screw and Barrel Order
Ang Cincinnati ay hindi isang solong merkado. Ito ay isang compact na pang-industriya na sinturon kung saan ang tatlong magkakaibang uri ng mamimili ay nakaupo sa loob ng isang oras sa bawat isa, at bawat isa ay humahatol sa isang supplier ng tornilyo at bariles sa iba't ibang batayan.
Ang unang pangkat ay ang makinarya na OEM. Ang mga kumpanyang ito ay gumagawa ng mga extruder o injection molding machine at bumibili ng mga screw at barrel set bilang mga bahagi ng produksyon, hindi bilang mga ekstrang bahagi. Kinokontrol ng kanilang departamento ng engineering ang pagguhit, kinokontrol ng kanilang departamento ng kalidad ang papasok na inspeksyon, at kinokontrol ng kanilang departamento sa pagbili ang dami at pag-iskedyul. Ang pag-uulit sa mga batch ay mahalaga nang higit pa sa isang presyo ng yunit, dahil ang isang hanay na medyo naiiba ang sukat mula sa huling kargamento ay lumalabas bilang isang problema sa pagpupulong sa kanilang sahig.
Ang pangalawang grupo ay ang plastic processor. Ang mga halaman na ito ay nagpapatakbo ng mga bahagi ng pipe, sheet, profile, foam, o injection molded at bumibili ng turnilyo at bariles kapag ang luma o kapag ang isang linya ay na-upgrade. Ang kanilang paghihigpit ay downtime. Ang isang processor na sumusukat sa isang pagod na bariles na may bore gauge at itinutugma ito sa isang drawing mula 2009 ay nangangailangan ng isang supplier na maaaring magtrabaho mula sa isang hand sketch na kasing kumportable na mula sa isang native na CAD file.
Ang ikatlong grupo ay ang rebuild at maintenance shop na nagsisilbi sa pareho. Nakaupo sila sa gitna, bumibili ng mga pamalit na flight, nagpapakain ng mga lalamunan, mga non-return valve, at mga kumpletong set, at higit nilang pinahahalagahan ang dokumentasyon at pagkakapare-pareho dahil ang kanilang sariling reputasyon ay naglalakbay sa bawat bahagi na kanilang ini-install.
Sa lahat ng tatlo, ang parehong apat na paghahambing ang nagpapasya sa pagkakasunud-sunod. Nauuna ang geometry match, dahil ang turnilyo na 0.05 mm ang off sa root diameter ay nagbabago sa compression ratio at sa kalidad ng pagkatunaw. Pangalawa ang wear package, dahil ang isang nitrided barrel na nagpapatakbo ng 40 porsiyentong glass-filled na polyamide ay hindi aabot sa mga oras na ipinangako ng customer. Pangatlo ang data ng inspeksyon, dahil ang isang inhinyero ng kalidad ng Cincinnati ay gugustuhin ang mga dimensional na tala at mga halaga ng katigasan sa kahon. Pang-apat ang halaga ng landed at lead time, at pinakamahalaga ang mga ito kapag apurahan ang pagpapalit sa halip na binalak.
Karaniwang panalo sa account ang isang tagagawa ng screw at barrel na makakasagot sa lahat ng apat na tanong sa unang tugon. Ang isa na tumutugon sa isang listahan ng presyo at isang kahilingan para sa isang numero ng pagguhit ay bihirang tumutugon.
Sa merkado ng Cincinnati, ang panalong quote ay ang darating na may kumpirmasyon ng geometry, rekomendasyon sa pagsusuot, plano ng inspeksyon, at makatotohanang petsa ng barko, hindi ang pinakamababang presyo ng yunit.
Pagtutugma ng Screw Geometry sa Machine na Pinapatakbo ng Iyong Customer
Karamihan sa mga pagkakamali sa pag-sourcing ay nagsisimula dito, bago pa talakayin ang presyo. Ang isang mamimili ay naghahambing ng dalawang panipi para sa isang "kambal na tornilyo at bariles" nang hindi napapansin na ang isa ay korteng kono at ang isa ay parallel, o na ang compression ratio ay naiiba dahil ang orihinal ng customer ay itinayong muli na may hindi karaniwang lalim ng paglipad. Ang apat na pangunahing geometries sa ibaba ay sumasaklaw sa halos lahat ng itatanong ng isang tagabuo ng makina o processor ng Cincinnati.
Conical Twin Screw at Barrel
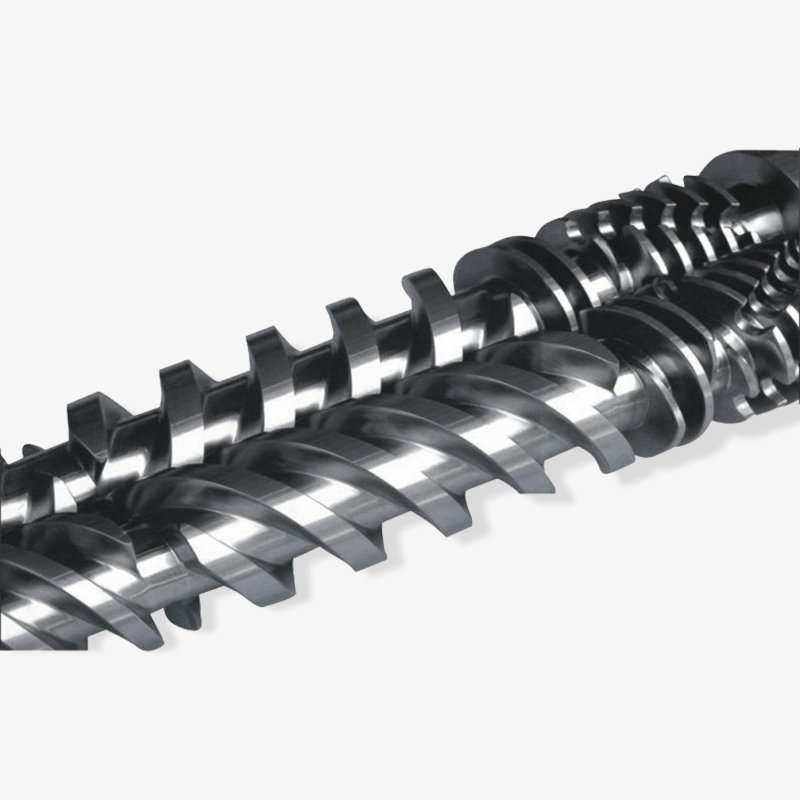
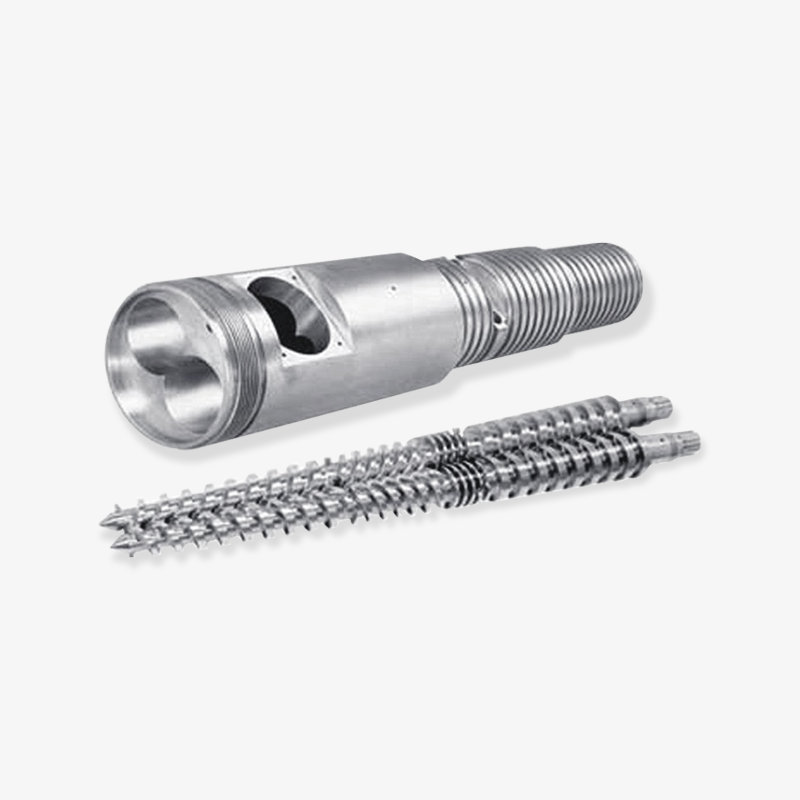
Ang conical twin screw set ay nangingibabaw sa matibay na gawaing PVC: pipe, siding at window profile, fence, decking, at wood-plastic composite. Ang intermeshing conical na disenyo ay bumubuo ng mataas na conveying pressure sa maikling haba, na nababagay sa dry blend feeding at isang demanding compression zone. Kapag ang isang Cincinnati profile extruder builder ay tumukoy ng conical set, ang mga detalyeng magpapasya kung ang mga bahagi ay magkasya ay ang gitnang distansya, ang screw tip geometry, ang flight pitch progression, at ang barrel flange pattern.
Ang distansya sa gitna ay kung saan unang lumalabas ang pagsusuot. Nasusuot ang mga conical na turnilyo sa mga tip sa paglipad at sa ugat, at habang bumubukas ang clearance, bumababa ang output at nagiging hindi matatag ang pressure curve. Ang isang processor na nag-uulat na "the line will not hold gauge" sa isang sampung taong gulang na makina ay karaniwang naglalarawan ng center distance drift, hindi isang problema sa heater. Ang isang supplier na humihingi ng pagsukat ng barrel bore sa tatlong punto sa haba, kasama ang kasalukuyang distansya sa gitna, ay isang supplier na nakagawa na nito dati.
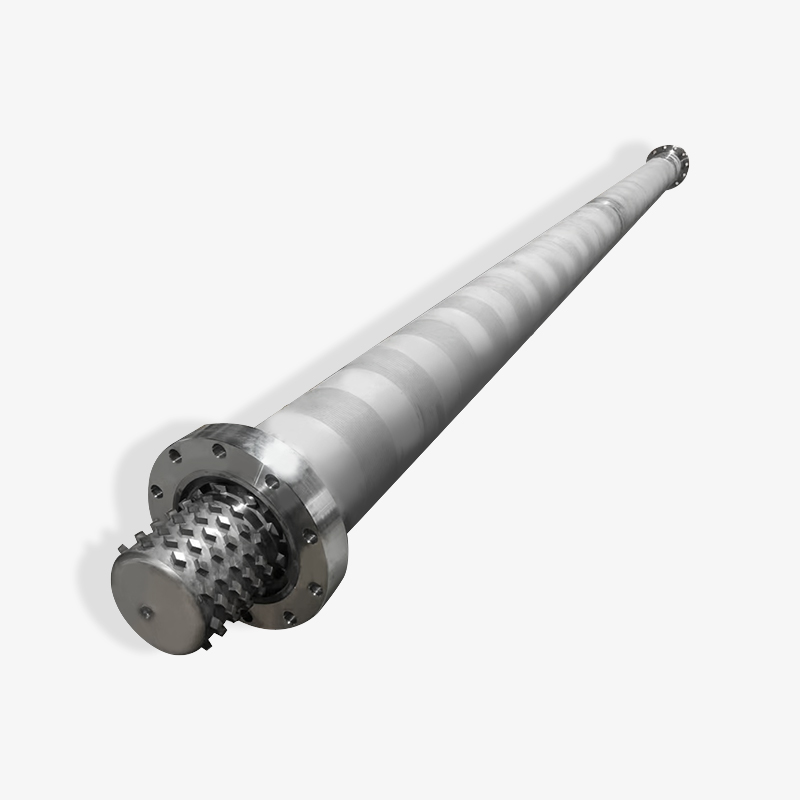
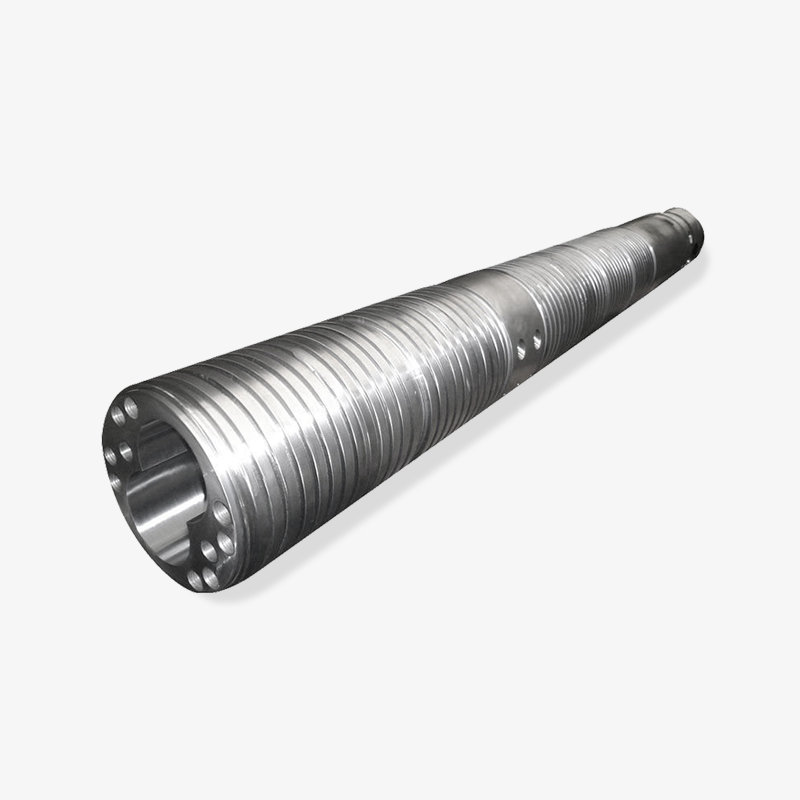
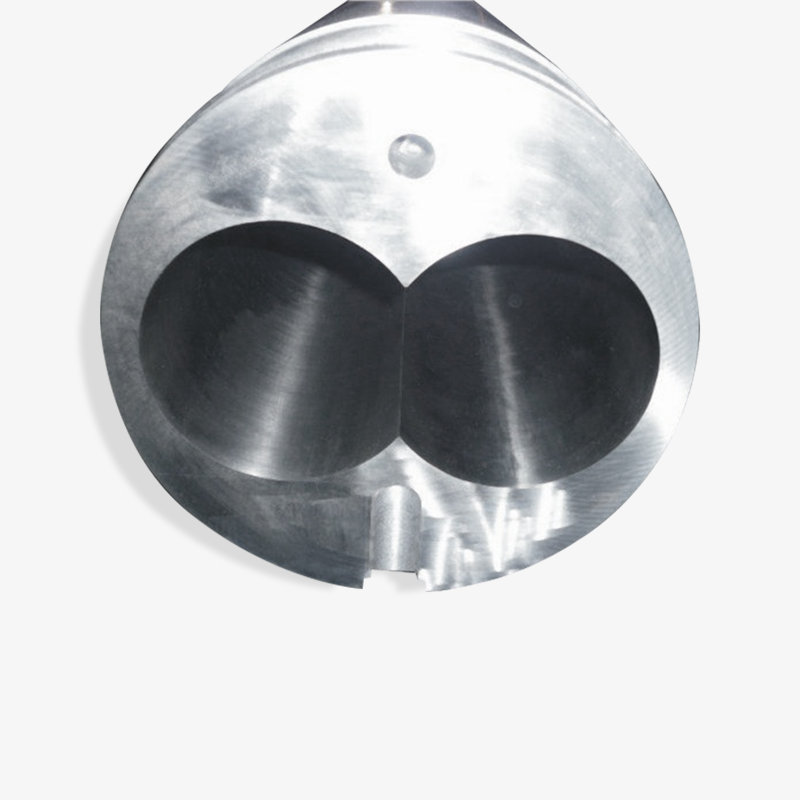 Custom na Conical Twin Screw at Barrel para sa Pagproseso ng Materyal Suriin ang custom na conical screw at barrel set na ito kapag mahalaga ang pagkasuot ng distansya sa gitna o ang katatagan ng materyal na paghahatid; kumpirmahin ang base steel grade at bore measurements bago mag-order. Tingnan ang Produkto →
Para sa unang order, hilingin ang materyal na grado sa likod ng nitriding o bimetallic na detalye, hindi lamang ang numero ng katigasan sa ibabaw. Ang isang 900 HV na ibabaw sa isang malambot na base na bakal ay kumikilos na ibang-iba sa parehong katigasan sa isang maayos na pinainit na substrate kapag ang bahagi ay dumaan sa thermal cycling.
Parallel Twin Screw at Barrel
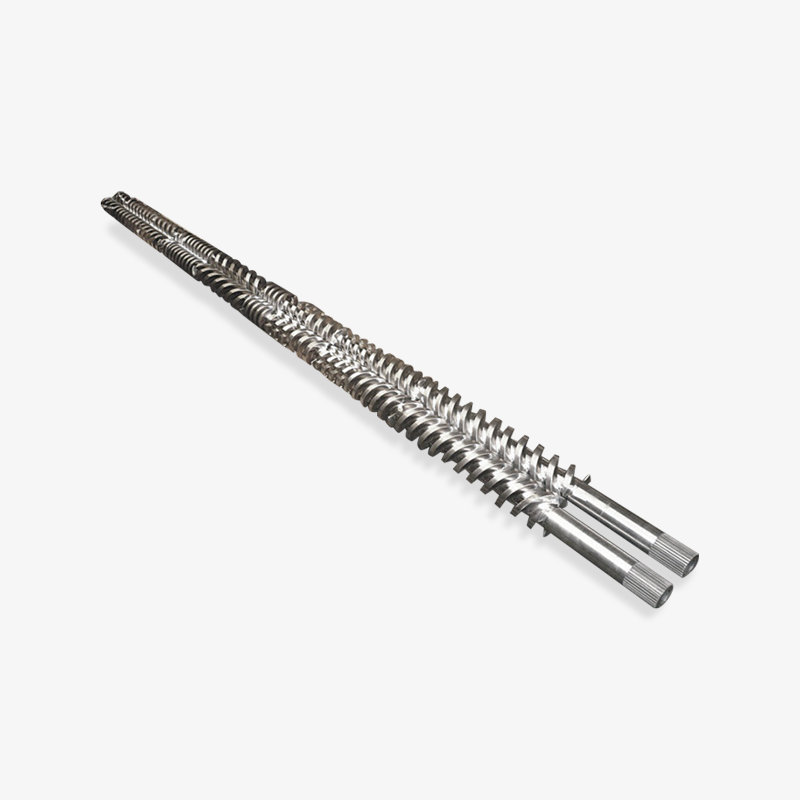
Ang mga parallel twin screw machine ay humahawak ng compounding, masterbatch, filled at reinforced compound, at ang high-throughput na pelletizing work na nasa upstream ng maraming mga operasyon sa paghubog ng Cincinnati. Modular ang geometry sa karamihan sa mga modernong makina, na nagbabago sa pag-uusap sa pag-sourcing: ang mga mamimili ay hindi nag-o-order ng isang bariles ngunit isang hanay ng mga seksyon ng bariles, at ang pattern ng pagsusuot ay naiiba sa bawat zone.
Ang feed zone, mixing zone, at die head ay nakakakita ng iba't ibang load. Ang isang supplier na tinatrato ang isang parallel na twin barrel bilang isang pare-parehong detalye ng liner ay kadalasang magpapalaki sa seksyon ng feed at sa ilalim ng pagtatayo ng seksyon ng paghahalo. Ang paghahati sa detalye ng pagsusuot ayon sa zone ay nagkakahalaga ng kaunti sa papel at mas mababa sa buhay ng makina. Kung gusto mo ng mas malalim na teknikal na walkthrough sa kung paano nakakamit ng mga makinang ito ang paghahalo at paghahatid, ang artikulo sa parallel twin screw na teknolohiya ay isang kapaki-pakinabang na sanggunian upang ipadala sa isang kasamahan sa engineering.
Single Screw, Sheet, at EPE Foam
Ang mga single screw extruder ay nananatiling workhorse para sa sheet, pipe, rod, at general profile work kung saan maayos na ang halo ng tambalan. Sa lugar ng Cincinnati, ang mga linya ng sheet na naghahatid ng mga customer ng packaging at construction ay isang tuluy-tuloy na pinagmumulan ng mga order sa pagpapalit ng single screw. Ang ratio ng compression at ang disenyo ng seksyon ng feed ay higit na nagagawa upang matukoy ang katatagan ng output kaysa sa nominal na diameter, kaya dapat palaging tanungin ng isang supplier kung anong resin at kung anong bulk density ang pinapatakbo ng customer.
Ang EPE foam ay isang hiwalay na kaso. Ang foam extrusion ay nagpapatakbo ng isang blowing agent sa pamamagitan ng bariles, at ang screw geometry ay kailangang pamahalaan ang pagpapakalat ng gas, pagbaba ng presyon, at paglamig nang hindi pinapayagan ang maagang pagkabulok. Ang pearl cotton screw at barrel set ay hindi isang general purpose na single screw na may ibang label, at ang mga mamimili na ganyan ang trato dito ay nauuwi sa hindi naaayon na istraktura ng cell. Ang pagtukoy ng foam output, uri ng blowing agent, at ang target na density sa die ay gumagawa ng pagkakaiba sa pagitan ng isang workable set at isang linya na tumatakbo sa loob ng dalawang linggo at pagkatapos ay hihinto.
Mga Planetary Extruder para sa Rigid PVC
Ginagamit pa rin ang mga planetary roller section sa matibay na PVC calendering at ilang pipe operations dahil ang maramihang planetary screws ay nagbibigay ng banayad, pare-parehong plastification na may malaking heat exchange surface. Ang geometry ng pagsusuot ay ganap na naiiba mula sa isang twin screw: ang mga clearance sa pagitan ng mga planetary screw at ang mga flute ng bariles ay nagtutulak sa pagganap, at ang mga clearance na iyon ay kailangang suriin nang isa-isa sa halip na bilang isang average. Ang mga mamimili na tumutukoy sa mga planetary parts ay dapat magpadala ng pagsukat ng pagsusuot para sa bawat istasyon, hindi isang solong numero.
| Geometry | Karaniwang mga aplikasyon ng Cincinnati | Ano ang dapat tukuyin sa pagtatanong | Muling itayo at ayusin ang mga tala |
|---|---|---|---|
| Conical twin screw at bariles | Matibay na PVC pipe, window profile, siding, WPC decking | Distansya sa gitna, L/D, flight pitch, compression ratio, flange pattern | Magsuot muna ng mga palabas sa mga tip sa paglipad at ugat; suriin ang distansya ng sentro bago mag-order |
| Parallel twin screw at barrel | Compounding, masterbatch, filled compounds, pelletizing | Listahan ng seksyon ng bariles, spec ng liner ng zone-by-zone, pagkakasunud-sunod ng elemento ng screw | Nag-iiba ang pagsusuot ayon sa sona; huwag ilapat ang isang liner grade sa buong haba |
| Isang tornilyo at bariles | Sheet, pipe, baras, pangkalahatang profile, EPE foam | Resin at bulk density, compression ratio, disenyo ng seksyon ng feed, screen pack | Ang barrel bore taper at screw flight wear ay karaniwang gumagalaw nang magkasama |
| Planetary turnilyo at bariles | Matibay na PVC calendering, ilang linya ng tubo | Mga sukat ng clearance sa bawat istasyon, bilang ng flute, layout ng paglamig ng bariles | Ang mga clearance ay dapat suriin bawat istasyon, hindi average |
Mga Wear Package: Nitrided, Bimetallic, at Ano ang Dapat Ipakita ng Quote
Ang wear ay ang pangalawang kalahati ng bawat pag-uusap ng turnilyo at bariles sa Cincinnati, at ito ang kalahati na kadalasang binabawasan sa isang solong numero sa isang panipi. Ang isang hardness figure lamang ay nagsasabi sa iyo ng napakakaunting. Ang mahalaga ay ang kumbinasyon ng base na bakal, lalim ng paggamot, at ang aktwal na pagkarga ng tagapuno na makikita ng bahagi.
Ang mga unfilled polyolefins, polystyrene, at rigid PVC dry blends ay medyo mabait. Glass-filled polyamide, mineral-filled polypropylene, masterbatch na may mataas na pigment load, at anumang stream na may regrind at abrasive na kontaminasyon ay hindi. Inihahambing ng chart sa ibaba ang mga karaniwang opsyon sa build sa isang relative index, gamit ang karaniwang nitrided set bilang baseline ng 100.
Relative wear index sa pamamagitan ng screw at barrel build (nitrided baseline = 100)
Nitrided tornilyo at bariles, karaniwang kaso
Nitrided barrel na may pinakintab na paglipad ng turnilyo
Bimetallic barrel na may nitrided screw
Bimetallic screw at barrel set
Carbide overlay sa mga flight, specialty build
Ang mga halaga ng index ay mga kaugnay na paghahambing para sa mga talakayan sa pagpaplano, hindi mga garantiya sa pagganap. Ang aktwal na buhay ay nakasalalay sa pagkarga ng tagapuno, bilis ng turnilyo, profile ng temperatura, at antas ng kontaminasyon.
Ang bimetallic barrel ay karaniwang ginagawa sa pamamagitan ng centrifugal casting ng wear-resistant alloy liner sa katawan ng barrel, na nagbibigay ng liner hardness sa rehiyon na 58 hanggang 62 HRC na may carbide phase na nakakalat dito. Ang liner na iyon ay lumalaban sa abrasion na mas mahusay kaysa sa isang nitrided case, na karaniwang may lalim na 0.3 hanggang 0.6 mm at ito ay pinakamahusay laban sa adhesion at corrosion kaysa sa mga hard filler. Ang pagpapares ng bimetallic barrel sa isang nitrided screw ay isang karaniwang kompromiso: pinoprotektahan nito ang mas mahal at mas mahirap palitan ang component habang pinapanatiling makatwiran ang halaga ng screw.
Para sa isang makina na tumatakbo nang higit sa humigit-kumulang 30 porsiyentong glass-filled compound, o nagpapatakbo ng regrind na may mineral filler, ang pagpapares ng bimetallic screw at barrel set ay kadalasang mas madaling bigyang-katwiran kaysa sa mga paulit-ulit na pagpapalit. Ito ay nagkakahalaga ng paggawa ng aritmetika sa customer sa halip na banggitin lamang ang parehong mga pagpipilian at hayaan silang pumili sa presyo. Ang downtime sa isang Cincinnati sheet o linya ng profile ay karaniwang mas mahal bawat araw kaysa sa agwat ng presyo sa pagitan ng nitrided at bimetallic set.
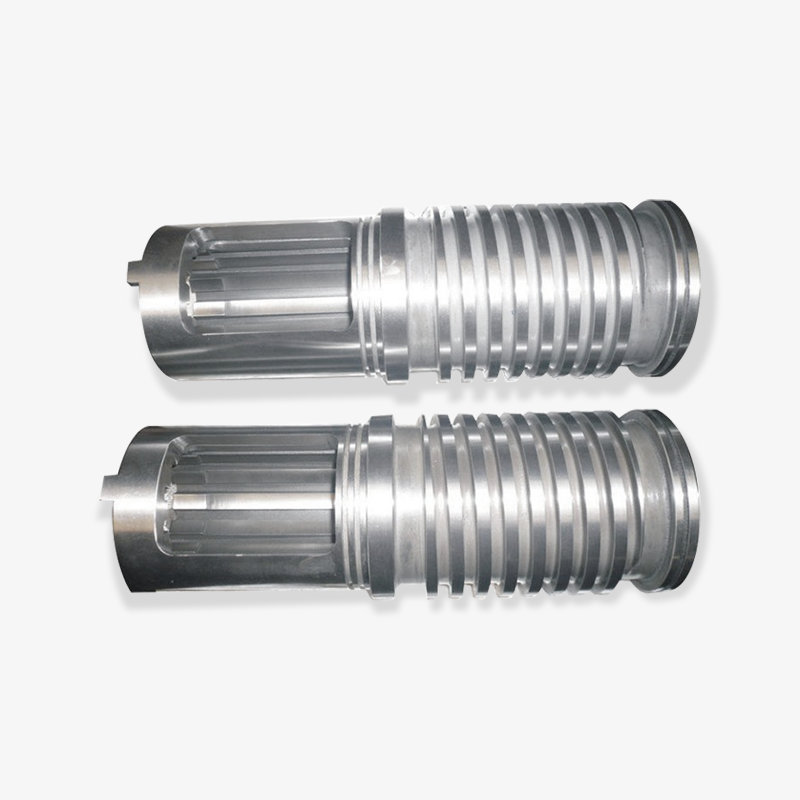
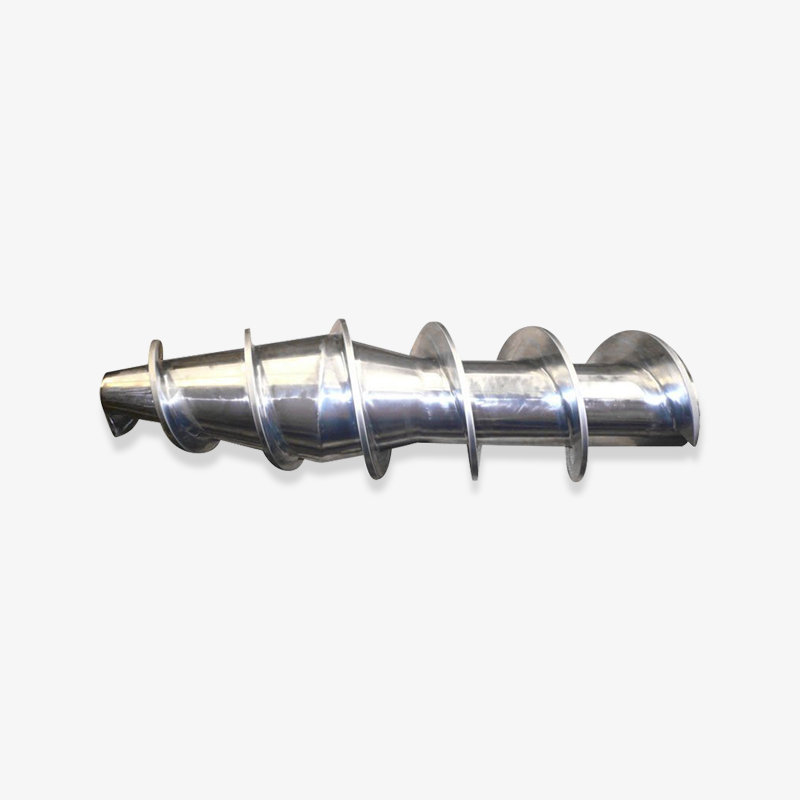
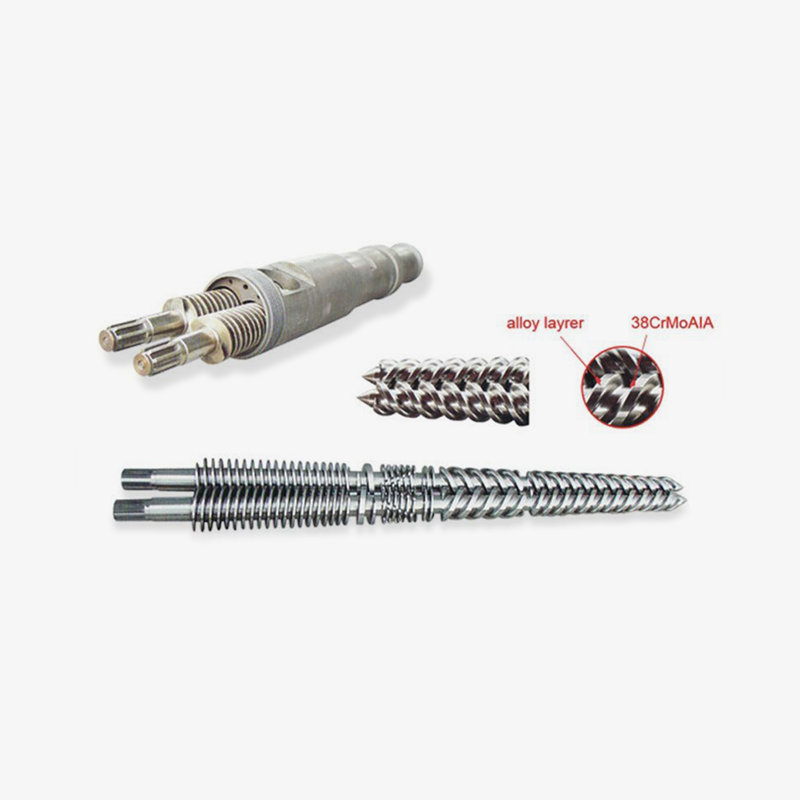 Bimetallic Screw para sa Glass-Filled at Engineering Plastics Isaalang-alang ang bimetallic screw na ito para sa mga abrasive na puno ng salamin o mineral na mga compound; kumpirmahin ang saklaw ng alloy at mga detalye ng paghahagis ng barrel-liner bago mag-order. Tingnan ang Produkto →
Dalawang praktikal na tala para sa mga mamimili. Una, tanungin kung ang bimetallic liner ay sentripugal na inihagis sa buong haba ng pagtatrabaho o nasa metering zone lamang; ang sagot ay lubos na nagbabago sa presyo at buhay. Pangalawa, hilingin ang kapal ng liner sa quotation, dahil ang isang bariles na maaaring mahasa nang isang beses at muling magamit ay ibang halaga ng proposisyon mula sa isa na dapat i-scrap sa unang tanda ng pagsusuot.
Piliin ang wear package mula sa filler load at ang downtime cost, hindi mula sa hardness number lamang; ang bimetallic barrel na may nitrided screw ay kadalasang pinaka-ekonomiko na pagpapares.
Mga Injection Molding Screw Barrel at ang Mga Accessory na Nakalimutan
Ang injection molding ay ang iba pang malaking demand stream sa rehiyon, at iba ang kilos nito sa extrusion. Ang tornilyo ay hindi patuloy na tumatakbo sa steady state; ito ay nagpapaplastikan sa mga cycle, nakakaranas ng mabilis na pagbabago ng presyon, at inaasahang mabilis na makakabawi sa pagitan ng mga shot. Mahusay na pinangangasiwaan ng mga tornilyo sa pangkalahatan ang mga polyolefin at polystyrene, ngunit ang polyamide, polycarbonate, POM, at anumang grade na puno ng salamin ay nangangailangan ng geometry at mga pagpipilian sa pagsusuot na tumutugma sa cycle.
Ang pinakakaraniwang pagkakamali sa pagtutukoy sa mga injection molding screw barrel ay ang pagtrato sa turnilyo bilang isang nakahiwalay na item. Ang balbula na hindi bumalik, ang check ring, ang dulo ng tornilyo, at ang nozzle ay lahat ay nakaupo sa parehong landas ng pagkatunaw at lahat ay nasusuot. Ang isang mamimili na pinapalitan ang isang sira na turnilyo ngunit nagpapanatili ng isang sira na check ring ay karaniwang makikita ang parehong hindi pagkakapare-pareho sa shot weight na nag-udyok sa pagpapalit sa unang lugar. Ang pag-order ng turnilyo, balbula, at tip na magkasama ay nagkakahalaga ng kaunti pa sa harap at nakakatipid ng pangalawang teardown.
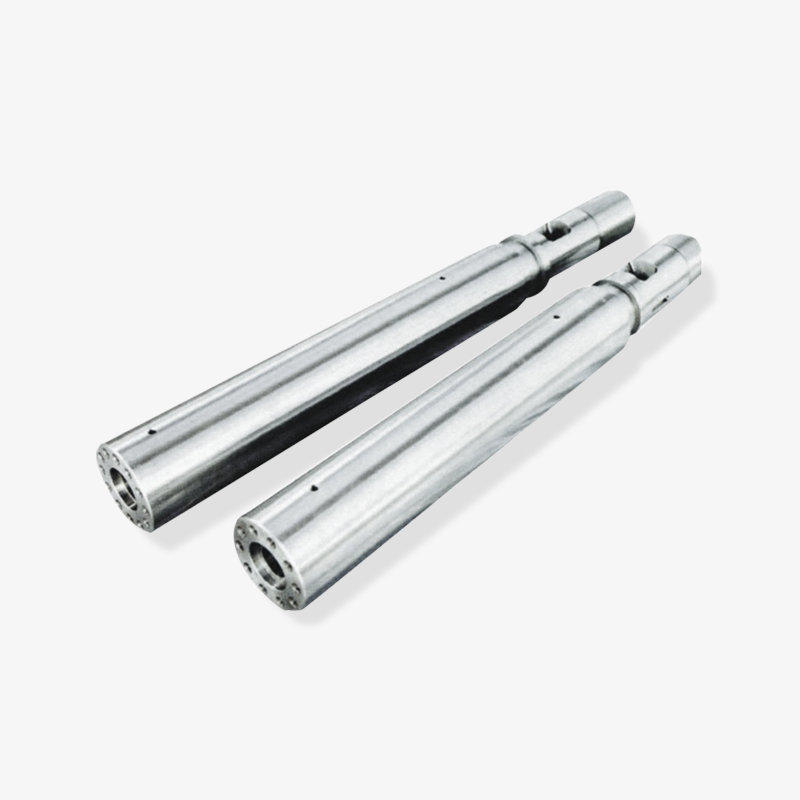
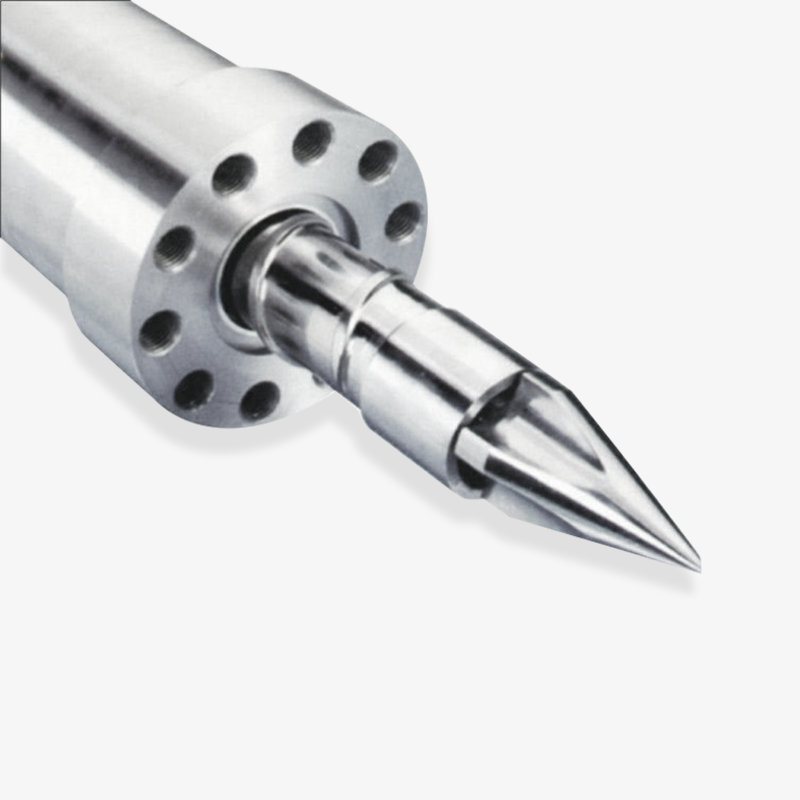 Custom na Injection Molding Screw at Barrel Assembly Suriin ang custom na tornilyo at bariles na ito para sa mga proyekto ng paghuhulma ng iniksyon kung saan mahalaga ang katatagan ng plasticization; kumpirmahin ang pagtutugma ng bahagi ng melt-path at mga detalye ng pagguhit bago ang produksyon. Tingnan ang Produkto →
Para sa isang tagabuo ng makina na bumibili ng mga bahagi para sa bagong pagpupulong, ang pagsusuri sa pagguhit ay dapat na sumasakop sa dulo ng drive, ang mga detalye ng keyway at coupling, ang layout ng heater band, at ang mga posisyon ng thermocouple. Ang isang tornilyo na may sukat na perpekto ngunit may mga butas ng thermocouple na 15 mm off ay mabibigo sa pag-commissioning dahil ang temperatura profile ay hindi maaaring itakda bilang dinisenyo. Ito ay nagkakahalaga ng pagkumpirma sa mga detalyeng ito sa pamamagitan ng pagsulat bago magsimula ang produksyon sa halip na matuklasan ang mga ito sa istasyon ng pagpupulong.
Ang mga processor na nagpapalit ng set sa isang umiiral na press ay may ibang priyoridad. Kailangan nilang magtrabaho ang supplier mula sa mga nasusukat na sukat ng pagod na bahagi, kabilang ang aktwal na bore sa feed zone at metering zone, at upang kumpirmahin kung aling mga sukat ang kritikal at kung alin ang may tolerance room. Ang isang supplier na humihingi ng tatlong sukat ng bore, ang screw OD sa magkabilang dulo, at isang larawan ng drive coupling ay gumagana nang maayos.
Mga Pagpapahintulot, Inspeksyon, at Ano ang Pag-aari sa RFQ
Karamihan sa mga hindi pagkakaunawaan sa pagitan ng isang mamimili sa Cincinnati at isang tagatustos ng tornilyo at bariles sa ibang bansa ay nagbabalik sa isang hindi malinaw na kahilingan para sa panipi sa halip na isang pagkabigo sa pagmamanupaktura. Binuo ng supplier ang sinabi ng drawing; inaasahan ng mamimili ang isang bagay na hindi nakuha ng drawing. Ang talahanayan sa ibaba ay naglilista ng mga item na dapat ayusin sa pamamagitan ng pagsulat bago ang produksyon, lalo na sa isang unang order.
| RFQ item | Bakit binabago nito ang kinalabasan | Ano ang ibibigay o hihilingin |
|---|---|---|
| I-screw ang geometry data | Ang diameter ng ugat at flight pitch ay nagtatakda ng compression ratio at kalidad ng pagkatunaw | Pagguhit o pagsukat ng pagod na bahagi, kabilang ang L/D at compression ratio |
| Barrel bore at liner | Bore tolerance at liner grade drive parehong fit at buhay | Nominal bore, sinusukat na bore sa tatlong punto, uri ng liner at kapal |
| Mga detalye ng interface | Ang flange, feed throat, keyway at mga error sa pagkabit ay huminto sa pagpupulong | Flange pattern, feed throat drawing, drive end detail, heater layout |
| Materyal at pagsusuot ng spec | Tinutukoy ng base na bakal at lalim ng paggamot ang totoong buhay ng pagsusuot | Base steel grade, nitriding depth o bimetallic grade, surface hardness range |
| Talaan ng inspeksyon | Ang mga inhinyero ng kalidad ay nangangailangan ng data, hindi mga kasiguruhan | Dimensional na ulat, mga pagbabasa ng tigas, mga halaga ng runout, resulta ng pagsubok sa presyon |
| Pagmamarka at packaging | Pinipigilan ang mga paghahalo at pinsala sa pagpapadala sa mga order na may maraming item | Part marking convention, crate type, rust protection, packing list format |
Sa tolerances, ang mga numero mismo ay dapat magmula sa drawing kung saan man mayroong drawing. Kung hindi, ang isang tagapagtustos ay dapat na makapagpahayag ng isang hanay ng trabaho at ipaliwanag ang kahihinatnan ng hanay, halimbawa kung gaano kalaki ang pagkakaiba-iba ng straightness na maaaring makuha ng suporta ng bariles ng makina bago magsimulang kuskusin ang turnilyo. Dapat maging maingat ang mga mamimili tungkol sa anumang panipi na nagsasaad ng pagpapaubaya nang hindi ipinapaliwanag kung ano ang sinusukat dito.
Ang dokumentasyon ng inspeksyon ay nararapat sa sarili nitong linya sa purchase order. Para sa isang makinang OEM, ang isang dimensional na ulat na may aktwal na mga nasusukat na halaga ay karaniwan. Para sa isang processor na pinapalitan ang isang set, isang maikling ulat na sumasaklaw sa bore, screw OD, tigas, at runout ay karaniwang sapat. Hilingin ang format na gusto mo bago ang produksyon, dahil ang paggawa ng isang ulat nang retroactive para sa isang natapos na bahagi ay hindi katulad ng pagsukat nito sa panahon ng paggawa.
Ang isang detalyadong RFQ na may data ng geometry, detalye ng pagsusuot, mga detalye ng interface, at isang napagkasunduang format ng inspeksyon ay nag-aalis ng karamihan sa panganib mula sa isang unang order.
Mga Lead Time, Freight, at Landed Cost sa Cincinnati
Ang Cincinnati ay nasa loob ng bansa, na nangangahulugan na ang bawat kargamento mula sa isang Chinese screw at barrel manufacturer ay isang multi-leg movement. Ang mga mamimili na naghahambing lamang ng presyo ng dating gawa ay kadalasang nakakakuha ng hindi kasiya-siyang sorpresa kapag naidagdag na ang kargamento, tungkulin, at paghahakot sa loob ng bansa. Hinahati ng talahanayan sa ibaba ang gastos sa mga bahagi nito, na siyang tamang istraktura para sa paghahambing ng dalawang supplier.
| Elemento ng gastos | Kung ano ang sakop nito | Praktikal na tala |
|---|---|---|
| Presyo ng bahagi | Tornilyo, bariles, at anumang mga accessory sa mga gawa ng supplier | Ikumpara tulad ng para sa asero grade, liner type, at kasamang accessories |
| Pagsusuri sa engineering at pagguhit | Pagkumpirma ng dimensyon, rekomendasyon sa pagsusuot, markup sa pagguhit | Karaniwang kasama; tahasang magtanong sa mga custom o reverse-engineered na bahagi |
| I-export ang packing | Crating, proteksyon ng kalawang, pagmamarka ng bahagi, listahan ng pag-iimpake | Ang mga tornilyo ay dapat na suportado kasama ang kanilang haba, hindi cantilever sa crate |
| Inland at karagatang kargamento | Paghahatid sa daungan, paa ng karagatan, paghawak sa port | Ang mga oras ng transit ay nag-iiba ayon sa pagruruta; plano para sa pares ng port, hindi isang solong numero |
| Mga hakbang sa tungkulin at kalakalan | Mga tungkulin sa pag-import at anumang naaangkop na pagkilos sa kalakalan sa oras ng pagpasok | Nagbabago ang mga rate; kumpirmahin ang kasalukuyang posisyon sa isang customs broker bago mag-quote |
| Paghahatid sa loob ng bansa sa Ohio | Riles o trak mula sa arrival port hanggang sa Cincinnati area | Maglaan ng mga karagdagang araw para sa riles at para sa pag-iskedyul ng paghahatid na may crane |
Sa timing, ang karaniwang single screw o nitrided barrel ay karaniwang gumagalaw sa produksyon sa loob ng ilang linggo kapag naaprubahan ang drawing. Nagtatagal ang mga bimetallic build, planetary set, at anumang bagay na nangangailangan ng bagong pattern o reverse engineering. Ang Ocean transit ay nagdaragdag ng mga linggo sa itaas, at ang paghahatid sa loob ng bansa sa Ohio ay nagdaragdag ng ilang araw. Ang isang mamimili na nagpaplano ng pag-shutdown ay dapat gumana nang paatras mula sa petsa ng pag-install, hindi pasulong mula sa petsa ng order.
Dalawang praktikal na paraan upang paikliin ang epektibong lead time. Una, i-order ang bahagi ng pagsusuot sa makina sa halip na pagkatapos ng pagkabigo; ginagawa ng isang ekstrang set sa istante ang apat na linggong emergency sa isang araw na swap. Pangalawa, para sa isang makinarya na OEM na may steady volume, sumang-ayon sa isang rolling schedule sa supplier upang ang mga karaniwang geometries ay nasa produksyon na kapag dumating ang purchase order.
Mga Panganib sa Pagbili at Paano Aalisin sa Panganib ang Unang Order
Wala sa mga panganib sa ibaba ang natatangi sa mga Chinese na supplier, ngunit ang bawat isa ay lumalabas nang mas madalas kapag ang bumibili at supplier ay labing-isang time zone at hindi masusuri ang bahagi bago ito ipadala.
- Geometry drift sa reverse-engineered na bahagi. Ang isang pagod na sample na sinusukat nang walang bayad para sa pagkasira ay gumagawa ng turnilyo na nasa dulo na ng tolerance band nito kapag bago. Ipadala ang parehong pagguhit at ang nasusukat na mga sukat, at sabihin kung alin ang namamahala.
- Magsuot ng pagpapalit ng detalye. Ang isang quotation na nagsasabing "bimetallic" na walang grado o kapal ng liner ay nag-iiwan ng puwang para sa mas murang build. Kinakailangan ang grado at ang kapal sa pagsulat.
- Mga hindi pagkakatugma ng interface. Ang mga flange pattern, keyway, at heater layout ay ang pinakakaraniwang dahilan ng isang bahagi na dumating nang tama ngunit hindi mag-assemble. Kumpirmahin ang mga ito gamit ang mga larawan at mga marked-up na guhit.
- Mga gaps sa dokumentasyon. Kung ang ulat ng inspeksyon ay hindi napagkasunduan bago ang produksyon, maaari itong dumating bilang isang generic na sertipiko na hindi nakakatugon sa sinuman sa isang de-kalidad na departamento.
- Pagkasira ng packaging. Ang mahahabang, payat na mga tornilyo ay nakayuko kapag ang mga ito ay sinusuportahan lamang sa mga dulo ng isang crate. Tukuyin kung paano dapat suportahan ang bahagi.
Ang pinaka-epektibong hakbang sa pag-de-risking ay isang maliit na unang order. Ang isang solong kapalit na hanay para sa isang linyang alam na ng customer ay nagbibigay sa magkabilang panig ng pagkakataong subukan ang komunikasyon, dokumentasyon, at akma bago talakayin ang isang multi-taon na kasunduan sa supply. Ang isang tagapagtustos ng tornilyo at bariles na nagkakahalaga ng pag-iingat ay tatratuhin ang unang set na iyon nang kasingseryoso ng isang daang yunit na order.
Magsimula sa isang masusukat na hanay, kumpirmahin ang dokumentasyon at mga detalye ng interface, pagkatapos ay i-scale sa isang kasunduan sa supply kapag napatunayan na ang relasyon sa pagtatrabaho.
Background ng Supplier at Karagdagang Pagbabasa
Profile ng tagagawa ng tornilyo at bariles Itinatag noong 1990, ang kumpanya ay nagpapatakbo ng production floor na higit sa 10,000 square meters at nagsu-supply ng conical, parallel, single, planetary, at bimetallic screw and barrel sets, injection molding components, rubber extruder screws, at kumpletong extrusion lines sa mga machine builder at processor sa United States, Germany, Middle East, at Southeast Asia.
Kung saan kailangan ng isang mamimili ng custom na geometry sa halip na isang item ng catalog, ang kapaki-pakinabang na unang hakbang ay isang pag-uusap tungkol sa resin, makina, at kasaysayan ng pagsusuot, na sinusundan ng pagsusuri sa pagguhit. Karamihan sa mga teknikal na tanong na sakop sa itaas ay maaaring malutas sa palitan na iyon bago maglabas ng isang panipi.
FAQ: Screw and Barrel Sourcing para sa Cincinnati Market
Paano karaniwang nagsisimula ang mga mamimili ng CI Cincinnati ng turnilyo at bariles na pagtatanong?
Karamihan ay nagsisimula sa isang drawing, isang sinukat na pagod na bahagi, o pareho, kasama ang resin at filler load na pinapatakbo ng makina. Kasama sa pinakamalakas na katanungan ang uri ng makina, ang L/D, ang kasalukuyang sukat ng bore, at ang dahilan ng pagpapalit. Ang kumbinasyong iyon ay nagbibigay-daan sa isang supplier na kumpirmahin ang geometry at magrekomenda ng wear package sa unang tugon sa halip na magtanong ng tatlong round ng mga follow-up na tanong.
Maaari bang itugma ng isang supplier ang isang turnilyo para sa isang makina na dalawampung taong gulang at walang drawing?
Sa karamihan ng mga kaso oo, sa kondisyon na ang pagod na bahagi ay maingat na sinusukat at ang wear allowance ay isinasali. Nakakatulong ang mga larawan ng dulo ng drive, ang feed throat, at anumang marka sa barrel. Dapat kumpirmahin ng mamimili kung aling mga dimensyon ang kritikal, dahil ang isang reverse-engineered na bahagi na binuo sa pagod na sample ay kadalasang hindi gumaganap ng isang bahagi na binuo sa orihinal na mga nominal na dimensyon.
Gaano katagal dapat tumagal ang isang bimetallic screw at barrel set kumpara sa isang nitrided set?
Ito ay higit na nakasalalay sa pagkarga ng tagapuno at mga kondisyon ng pagpapatakbo kaysa sa label. Sa mga nakasasakit na compound tulad ng glass-filled polyamide o mineral-filled polypropylene, ang isang bimetallic set ay karaniwang nagtataglay ng mga sukat nito nang mas mahaba kaysa sa isang nitrided set. Sa mga hindi napunong polyolefin, lumiliit ang puwang, at ang isang nitrided set ay maaaring ang mas makatwirang pagbili. Humingi ng paghahambing sa iyong partikular na dagta sa halip na isang pangkalahatang paghahabol.
Ano ang minimum na order para sa unang pagsubok?
Ang isang solong set ay karaniwang magagamit, lalo na para sa isang kapalit sa isang umiiral na makina. Dapat asahan ng mga mamimili na ang presyo ng bawat yunit ay hindi gaanong kanais-nais kaysa sa isang naka-iskedyul na order ng dami, at dapat isama ang kargamento sa paghahambing. Para sa mga OEM ng makinarya, ang isang maliit na batch ng dalawa o tatlong set ay kadalasang praktikal na paraan upang masubukan ang pag-uulit bago gumawa sa isang iskedyul.
Paano pinangangasiwaan ng mga mamimili ang kargamento at mga tungkulin sa Ohio?
Karamihan ay gumagamit ng isang bihasang customs broker at nagkukumpara sa mga supplier sa batayan ng landed cost kaysa sa dating presyo. Ang kargamento ay karaniwang lumilipat sa pamamagitan ng karagatan patungo sa isang daungan ng US at pagkatapos ay sa pamamagitan ng tren o trak sa lugar ng Cincinnati. Ang mga rate ng tungkulin at anumang naaangkop na mga hakbang sa kalakalan ay dapat kumpirmahin sa oras ng pagpasok, dahil nagbabago ang mga ito at materyal na nakakaapekto ang mga ito sa paghahambing sa pagitan ng mga supplier.
Nagbibigay ba ang mga supplier ng kumpletong extruder pati na rin ang mga bahagi?
Ginagawa ng ilan. Higit pa sa mga screw at barrel set, ang planetary at conical twin screw extruder at kumpletong pipe, sheet, at profile lines ay maaaring ibigay, na kapaki-pakinabang para sa isang machine builder na nag-assemble ng isang buong system o para sa isang processor na nagdaragdag ng kapasidad. Para sa mga mamimili na nangangailangan lamang ng kapalit na bahagi, ang path ng bahagi ay nananatiling mas simple at mas mabilis na ruta.
Aling mga dokumento ang dapat dumating kasama ng kargamento?
Sa pinakamababa, isang listahan ng pag-iimpake na tumutugma sa mga marka ng bahagi, isang ulat ng dimensional na inspeksyon na may aktwal na mga sinusukat na halaga, mga pagbabasa ng katigasan, at anumang mga resulta ng pagsubok sa presyon para sa bariles. Ang mga mamimili na may pormal na papasok na proseso ng inspeksyon ay dapat sumang-ayon sa format ng ulat bago magsimula ang produksyon, dahil ang pag-retrofitting ng dokumentasyon sa isang natapos na bahagi ay hindi katulad ng pagsukat dito sa panahon ng paggawa.
Ang pattern sa bawat uri ng mamimili sa rehiyon ay pare-pareho. Ang tagabuo ng makina ng Cincinnati, ang processor na nagpapatakbo ng matibay na PVC, at ang rebuild shop ay nangangailangan ng parehong apat na bagay na malinaw na sinagot: tumutugma ba ang geometry, makakaligtas ba ang wear package sa resin na ito, makakamit ba ng dokumentasyon ang kalidad, at kailan talaga ito darating. Gawing tama ang apat na iyon at ang presyo ay magiging isang normal na komersyal na pag-uusap sa halip na isang sugal.
Kung ang isang kasalukuyang linya ay nawawalan ng output, mahinang humawak sa gauge, o kumokonsumo ng mas maraming enerhiya kaysa dati, ang turnilyo at barrel set ay karaniwang ang unang lugar na sulit na sukatin. Ang isang maikling teknikal na palitan sa isang tagagawa na nakakita ng mga sintomas na iyon dati ay isang mas mabilis na ruta sa isang sagot kaysa sa isa pang round ng mga panipi para sa isang kaparehong kapalit na bahagi.
Napiling Display ng Bearing $
 浙公网安备 33090202000520 号
