

May -akda: Weibo
Petsa: Oct 12, 2026
Gabay sa Mold Platen: Pagpili, Pag-align at Pagsuot para sa Injection Molding
Ang isang 330-toneladang injection molding machine ay nagpapatakbo ng 2.5 mm PP container sa loob ng tatlong oras na may flash sa isang sulok ng bahagi. Dalawang beses na itinaas ng operator ang clamping force. Pinalitan ng process engineer ang check ring. Ang pagpapanatili ay naglagay ng "tornilyo at bariles" sa tuktok ng listahan ng mga reserba. Ang aktwal na pagsukat ay bumalik nang iba: ang parallel deviation sa pagitan ng gumagalaw at naayos na mga platen ng amag sa posisyon ng clamp ay 0.14 mm. Sa toneladang iyon, ang linya ng paghihiwalay ng amag ay karaniwang kailangang maupo sa loob ng 0.05 mm.
Ang maling pag-diagnose ng ganitong uri ay nakagawian sa isang molding floor, at ito ay kung saan ang malaking bahagi ng maintenance budget ay ginagastos sa maling direksyon.
Ang mold platen ay hindi isang plain steel plate. Ito ang reference na ibabaw sa isang dimensional na chain. Ang puwersa ng pag-clamp mula sa toggle o ang haydroliko na silindro ay dumadaan dito sa amag, at ang plasticating unit ay naghahatid ng pagkatunaw sa isang lukab na inilalagay ng platen. Ang anumang paglihis sa ibabaw ng reference na iyon ay lalabas sa dalawang lugar nang sabay-sabay: flash sa parting line, at magsuot sa injection unit.
Ang mold platen ay nagtatakda ng datum. Kapag ito ay lumihis, nagsuot, o nawalan ng parallelism, walang turnilyo, bariles, o proseso ng pagtatakda sa ibaba ng linya ang makakabawi sa error na iyon.
Ang Talagang Kinokontrol ng Mold Platen sa isang Molding Cell
Ang bawat molding machine ay may dalang dalawang platens. Ang nakapirming platen ay naka-bolted sa nakatigil na frame sa tapat ng yunit ng iniksyon. Ang gumagalaw na platen ay naglalakbay sa mga tie bar gamit ang toggle o ang hydraulic clamp. Parehong pinagsama ang pagitan ng tie bar spacing, at pareho ay nakatali sa injection unit ng walang iba kundi isang karaniwang base at isang karaniwang tolerance stack.
Ang isang platen ay may hawak na limang bagay sa parehong oras:
- Parallelism sa posisyon ng clamp, ibig sabihin ang distansya sa pagitan ng dalawang pinaghihiwalay na ibabaw kapag nalapat ang puwersa ng clamp.
- Flatness ng mold mounting face, na tumutukoy kung ang mold base ay nakaupo nang pantay o bato.
- Pagpapaubaya sa kapal at kapal, dahil ang mga ito ang nagtatakda ng taas ng pagsara ng amag na maaaring tanggapin ng makina.
- Materyal at kondisyon ng paggamot sa init. Kasama sa mga karaniwang cast at forged grade sa molding machine platens ang S45C, S50C, at ZG270-500 class castings.
- Tie bar bore at ejector bore clearance, na kumokontrol kung gaano kalayo ang maaaring ilipat ng amag sa ilalim ng pagkarga.
Ang huling dalawang punto ay ang pinakamaliit ng mga mamimili. Ang isang platen na sumusukat ng perpektong flat cold ay maaari pa ring lumihis kapag ang clamp force ay umabot sa 80 porsiyento at ang mold thermal expansion ay idinagdag sa itaas. Sa mga makinang mas mababa sa 250 tonelada, ang isang pagawaan ay karaniwang may parallelism sa pagitan ng 0.02 mm at 0.05 mm bawat 100 mm, at ang pagsukat na iyon ay kailangang gawin sa posisyon ng clamp kaysa sa bukas na posisyon.
Mayroong pangalawang, hindi gaanong halata na trabaho. Ang platen ay isa ring heat sink. Ang temperatura ng amag ay dumudugo dito sa pamamagitan ng base ng amag, at ang isang platen na may hindi pantay na ribbing o isang hindi pantay na seksyon sa dingding ay bubuo ng mga lokal na mainit at malamig na zone sa paglipas ng mga taon ng serbisyo. Ang mga zone na iyon ay kung saan lumilitaw ang unang masusukat na pagpapapangit.
Ang paralelismo ay dapat masukat gamit ang makina na naka-clamp, hindi nakabukas. Ang malamig at bukas na pagsukat ay isang kumportableng numero na kakaunti ang sinasabi sa iyo.
Bakit Lumalabas ang Kundisyon ng Mould Platen sa Dulo ng Injection
Kapag ang parallelism ay nagsimulang mag-drift, ang mga kahihinatnan ay mekanikal at mahuhulaan. Ang kadena ay tumatakbo nang halos ganito:
- Ang puwersa ng pang-clamp ay namamahagi nang hindi pantay sa linya ng paghihiwalay, at ang isang sulok ng amag ay nagdadala ng mas maraming karga kaysa sa iba.
- Nakikita ng operator ang flash at pinapataas ang puwersa ng clamp para isara ito.
- Ang mas mataas na puwersa ng salansan ay nagtutulak sa platen papasok sa amag, na nagpapalaki sa paglihis na naging sanhi ng flash sa unang lugar.
- Ang pagbubuhos ng amag ay nagbubukas nang hindi pantay, kaya ang presyon sa likod ng lukab ay nagbabago mula sa pagbaril hanggang sa pagbaril.
- Pinipilit ng plasticing instability ang operator na ayusin ang bilis ng turnilyo at back pressure upang makabawi.
- Ang tornilyo at bariles ngayon ay sumisipsip ng isang pasanin na kabilang sa isang platen tolerance.
Ito ang dahilan kung bakit "pinalitan namin ang turnilyo at maayos ito sa loob ng tatlong linggo" ay patuloy na nangyayari. Ang tornilyo ay hindi ang problema. Ito ay ginagamit upang mabayaran ang isang platen na umalis na sa tolerance band nito. Sa paglipas ng ilang libong cycle, lumalabas ang kabayarang iyon bilang pinabilis na pagkasira ng flank, tumataas na hindi pagkakapare-pareho ng temperatura ng pagkatunaw, at kalaunan ay isang check ring na maagang nabigo dahil ito ay gumagana laban sa isang gumagalaw na target.
Ang reverse diagnosis ay pantay na kapaki-pakinabang. Kung ang isang bagong-bagong turnilyo at isang bagong-bagong bariles ay naka-install at lumilitaw pa rin ang flash, sukatin ang parallelism bago hawakan ang anupaman. Ang tseke na iyon ay nagkakahalaga ng mga dalawampung minuto at hindi nangangailangan ng pagtanggal. Dapat itong dumating bago ang order ng spares, hindi pagkatapos nito.
Kung ang isang bagong tornilyo at bariles ay hindi naayos ang flash, ang problema ay hindi kailanman sa yunit ng iniksyon. Sukatin muna ang mold platen.
Mould Platen Parallelism at Screw Wear: Isang Praktikal na Paghahambing
Ang talahanayan sa ibaba ay nagmamapa ng workshop-measured parallelism deviation laban sa mga sintomas na unang lumalabas, at laban sa kung ano ang nangyayari sa side injection. Ang mga figure ay naglalarawan ng isang 250-toneladang klase ng makina at mga tipikal na halaga sa halip na nai-publish na mga pamantayan, kaya dapat itong basahin sa tabi ng iyong sariling machine drawing.
| Paglihis sa clamp | Unang nakikitang sintomas | Injection-side knock-on effect | Iminungkahing aksyon |
|---|---|---|---|
| Sa loob ng 0.05 mm | wala | wala | Normal na preventive maintenance |
| 0.05 hanggang 0.08 mm | Flash sa isang sulok ng amag | Tumaas ang puwersa ng salansan, tumataas ang presyon sa likod, tumataas ang pagkarga ng tornilyo | Muling sukatin at muling i-level ang platen |
| 0.08 hanggang 0.15 mm | Hindi pantay na guide pin wear, cycle time drift | Pag-plastic na kawalang-tatag, mas mabilis na pagkasira ng tornilyo at bariles | I-remachine o palitan ang platen, suriin ang turnilyo |
| 0.15 hanggang 0.25 mm | Pagdurog ng linya ng paghihiwalay, pinsala sa base ng amag | Nabigo ang check ring bago makabawi ang turnilyo | Itigil ang produksyon, buong alignment survey |
| Higit sa 0.25 mm | Pinsala ng amag, panganib sa kaligtasan | Side loading sa turnilyo, barrel bore scoring | Pag-overhaul ng makina |
Dalawang bagay sa talahanayan na iyon ang nararapat na bigyang-diin. Ang una ay ang pagtalon mula sa pangalawang hilera hanggang sa ikatlo ay kung saan ang gastos ay pinakamabilis na tumataas. Ang isang platen na labas ng 0.06 mm ay madalas na maibabalik gamit ang isang re-leveling pass. Ang isang platen na umabot sa 0.12 mm ay karaniwang nangangailangan ng machining, at sa sandaling ikaw ay machining ang mounting face ay binabago mo rin ang shut height na maaaring tanggapin ng makina.
Ang pangalawa ay ang barrel bore scoring sa ikalimang hanay ay hindi nagpahayag ng sarili nito. Lumilitaw ito sa ibang pagkakataon bilang isang tornilyo na hindi na nakakakuha ng pare-parehong bigat ng shot, at sa panahong iyon ang gastos sa pagpapalit ay sumasakop sa parehong turnilyo at bariles sa halip na isang bahagi lamang.
Ang pinakamahal na desisyon sa pagpapanatili sa isang molding machine ay karaniwang ginagawa sa pagitan ng 0.08 mm at 0.15 mm, kapag ang platen ay naaayos pa at ang injection unit ay malusog pa.
Sourcing Mould Platen Work at Injection Unit Parts Magkasama
Kapag ang isang molding machine ay dumaan sa isang muling pagtatayo, ang platen work at ang injection unit work ay dapat na naka-iskedyul bilang isang trabaho sa halip na dalawa. Nagbabahagi sila ng isang tolerance chain, at ang isang platen na na-remachined sa isang bagong shut height ay magbabago kung paano umupo ang amag na may kaugnayan sa nozzle, na nagbabago naman kung paano kailangang i-set up ang screw at barrel.
Gumagawa ang Zhoushan Microwave Screw Machinery Co., Ltd. ng mga screw, barrel, at kaugnay na bahagi ng plastic machinery mula sa Zhejiang mula noong 1990, na nagbibigay ng mga plastic machinery builder kaysa sa mga end user. Ang palapag ng tindahan nito ay sumasaklaw sa higit sa 10,000 metro kuwadrado, at ang output nito ay nagpapadala sa United States, Germany, Dubai, Vietnam, at Thailand. Para sa muling pagtatayo ng mga proyekto, ang injection molding machine screw at barrel line ay sumasaklaw sa plastic na bahagi ng tolerance chain kung saan ang platen ay nakaupo sa kabilang dulo.
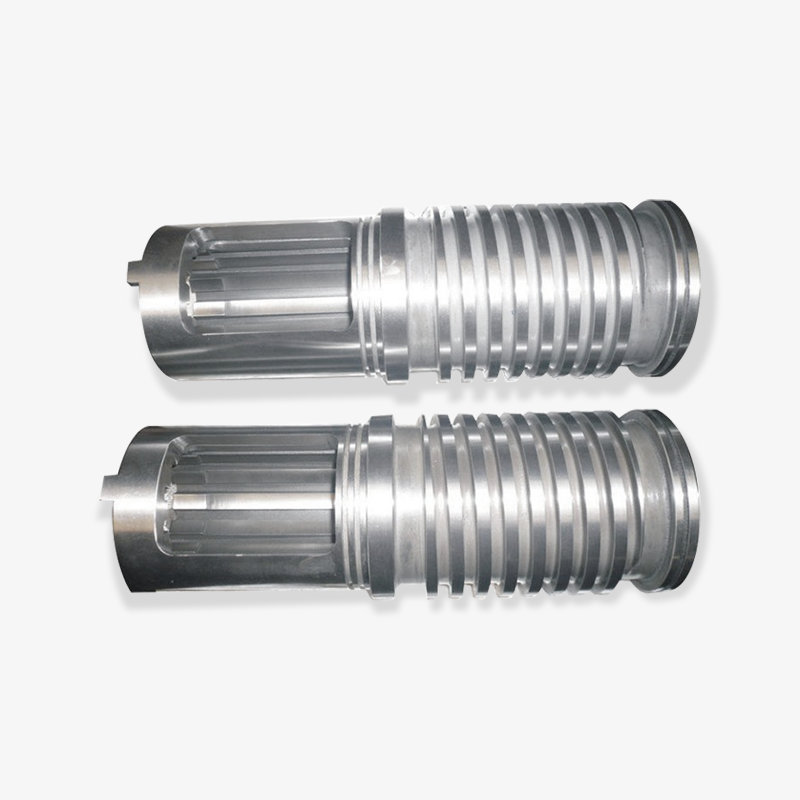
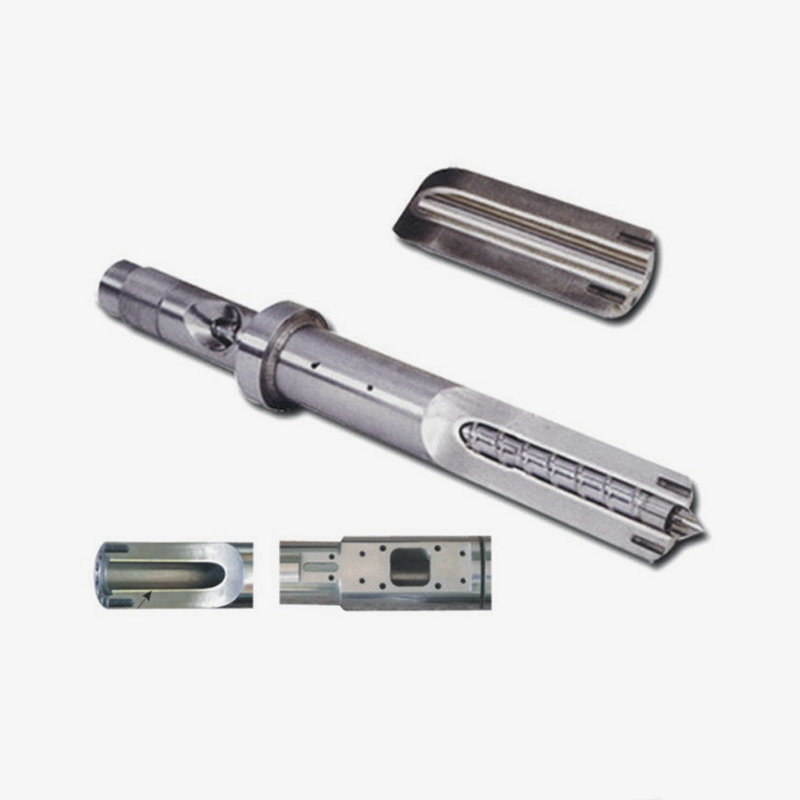
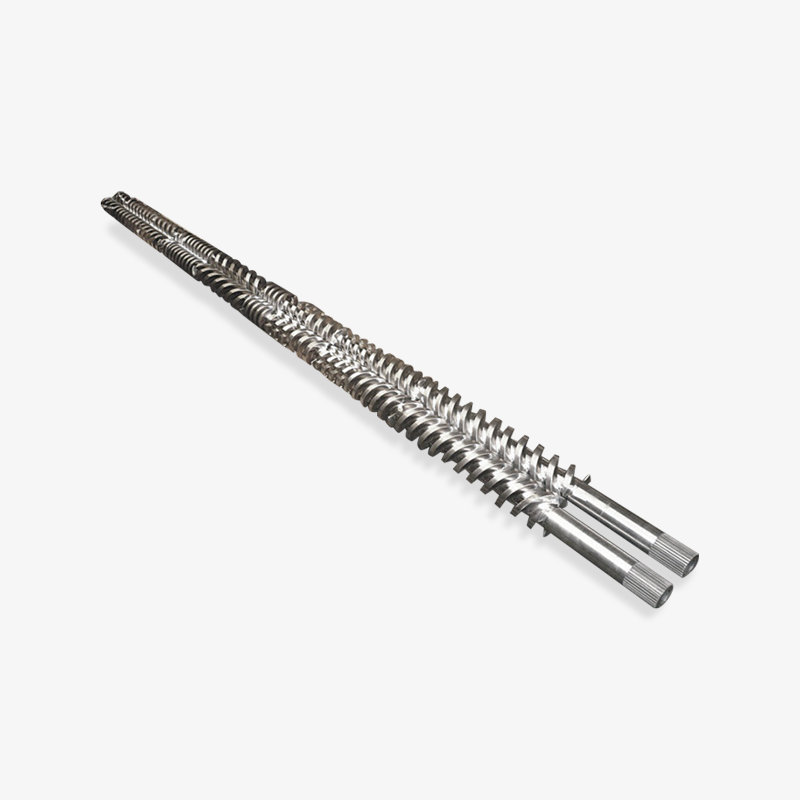
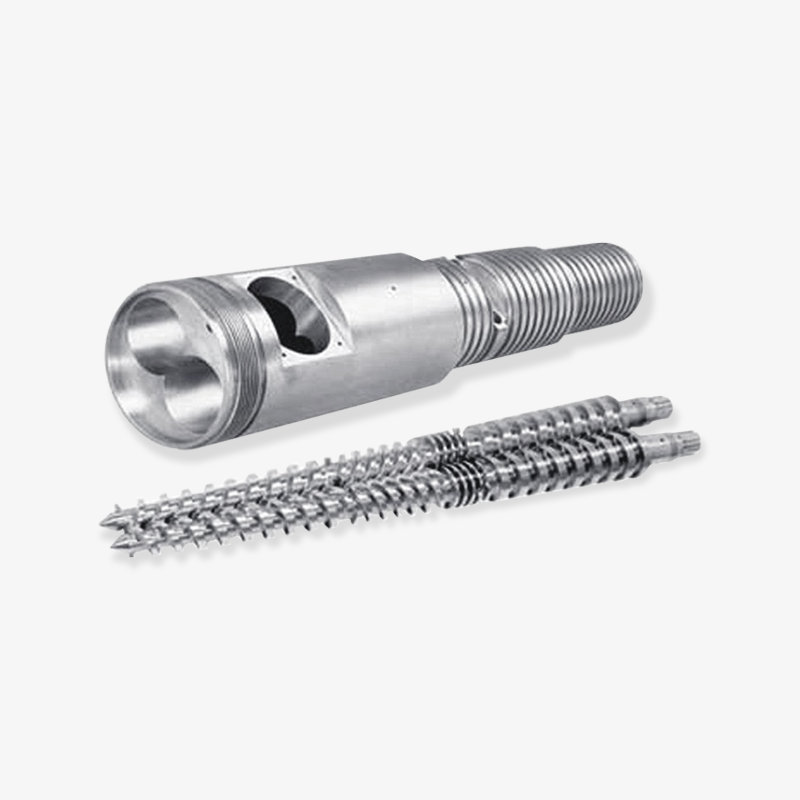
 Injection molding machine screw barrel Ang tornilyo ay ang ubod ng sistema ng plasticization, at ang mga plastik na hilaw na materyales ay pinuputol, pinipiga, pinaghalo at dinadala sa pamamagitan ng rotational na paggalaw. Ang disenyo... Tingnan ang Produkto →
Ang mahalaga kapag nag-order nang magkasama ay ang supplier ay maaaring mag-quote laban sa machine drawing sa halip na laban sa isang generic na laki. Screw diameter, L/D ratio, barrel liner grade, check ring style, at ang nozzle flange face lahat ay kailangang tumugma sa platen shut height na mapupuntahan mo. Kung ang platen ay remachined, ang nozzle contact position ay gumagalaw, at ang isang bariles na inorder bago ang numerong iyon ay maaaring hindi magkasya.
Ito ay isang dahilan kung bakit mas gumagana ang mga proyektong muling pagtatayo kapag ang platen survey ay ginawa muna at ang order ng injection unit ay inilagay laban sa huling dimensyon. Ipinapaliwanag din nito kung bakit madalas na dumulas ang mga iskedyul ng muling pagtatayo: ang trabaho ng platen at ang pagkakasunud-sunod ng bariles ay tumatakbo nang magkatulad, at ang pangalawa ay tahimik na nakasalalay sa una.
Suriin muna ang platen, pagkatapos ay i-order ang bariles laban sa huling taas ng shut. Ang pag-order sa parehong oras ay kung paano muling buuin ang mga iskedyul.
Ang Mga Detalye ng Detalye na Nagdudulot ng Karamihan sa Pagbabalik
Ang grado ng barrel liner ay ang nag-iisang variable na pinakamadalas na gumagalaw sa pagitan ng kapalit sa isang yunit ng iniksyon. Ang chart sa ibaba ay naghahambing ng tatlong karaniwang mga configuration ng liner sa parehong makina na nagpapatakbo ng hindi napunong polypropylene, gamit ang isang relative wear life index kung saan ang isang karaniwang nitrided barrel ay nakatakda sa 100.
Relative wear life index ayon sa configuration ng barrel liner (nitrided = 100)
Mga indicative na numero para sa hindi napunong PP sa isang mid-tonnage na makina. Ang aktwal na buhay ng serbisyo ay nakasalalay sa temperatura ng pagkatunaw, bilis ng turnilyo, at nilalaman ng abrasive na tagapuno.
Ang bimetallic construction ay ang pagsasaayos ng karamihan sa mga proyektong muling pagtatayo sa kalaunan, at ang dahilan ay hindi lamang abrasion resistance. Ang isang bimetallic barrel ay humahawak ng bore dimension nito nang mas matagal, na nagpapanatili sa screw-to-barrel clearance na stable sa mas mahabang window ng serbisyo. Ang katatagan na iyon ay kung ano ang aktwal na nagpoprotekta sa shot weight repeatability, at ito ang ari-arian na talagang binabayaran ng karamihan sa mga mamimili kahit na sa tingin nila ay nagbabayad sila para sa katigasan.
Tandaan na ang ikatlong bar ay hindi awtomatikong tamang sagot. Sa hindi napunong commodity resin sa katamtamang bilis ng turnilyo, ang unang configuration ay kadalasang nakakaabot ng payback nang mas mabilis, at ang sobrang halaga ng liner ay nakakabili ng isang kalamangan na hindi kailanman gagamitin ng application. Dapat subaybayan ng desisyon ang nilalaman ng tagapuno, ang temperatura ng pagkatunaw, at kung gaano katagal tumatakbo ang makina sa pagitan ng mga nakaplanong paghinto.
Kung saan nahuhuli ang mga mamimili ay nasa pagpapares. Ang isang bimetallic barrel na nilagyan ng isang standard na nitrided screw ay naglilipat ng pagkasuot sa turnilyo, at ang isang pagod na turnilyo sa isang hard barrel ay nag-iskor ng liner mula sa loob. Ang mga configuration ay isang tugmang hanay, hindi isang menu kung saan ang bawat line item ay maaaring i-optimize nang hiwalay.
Ang isang matigas na bariles na ipinares sa isang malambot na tornilyo ay hindi nagpapahaba ng buhay, nililipat nito ang pagkasuot. Itugma ang liner grade at ang turnilyo bilang isang desisyon.
Paano Huhusgahan ang isang Supplier ng Mould Platen at Barrel sa China
Ang pagkuha ng parehong machine-frame work at mga bahagi ng injection unit mula sa isang supplier ay maginhawa, ngunit ang kaginhawahan ay hindi isang dahilan upang laktawan ang mga tanong. Ang presyo lamang ay isang mahinang filter dito, dahil ang dalawang quotation na mukhang magkapareho ay maaaring mag-iba sa pamamagitan ng isang kadahilanan ng tatlo sa buhay ng serbisyo, at ang pagkakaiba ay nakabaon sa materyal na grado at kontrol sa machining kaysa sa mga komersyal na termino.
Mga kapaki-pakinabang na tanong na itanong sa isang tagagawa o supplier bago mag-order:
- Ang grado ba ng liner ay nakasaad sa pamamagitan ng materyal na pagtatalaga, o inilarawan lamang bilang "bimetallic"?
- Ang bariles ba ay hinasa at natapos sa loob ng bahay, o ang pagtatapos ay subcontracted?
- Maaari bang kumpirmahin ng supplier ang running clearance sa pagitan ng partikular na turnilyo at ng partikular na bariles na sinipi?
- Nakaayos ba ang hanay ng produkto ayon sa uri ng istraktura — single screw, conical twin, parallel twin, planetary — upang ang tamang geometry ay mapili sa halip na hulaan?
- Pinangangasiwaan ba ng supplier ang parehong bahagi ng muling pagtatayo at ang bahagi ng bagong-buo, at nag-quote ba sila laban sa isang drawing ng makina sa alinmang paraan?
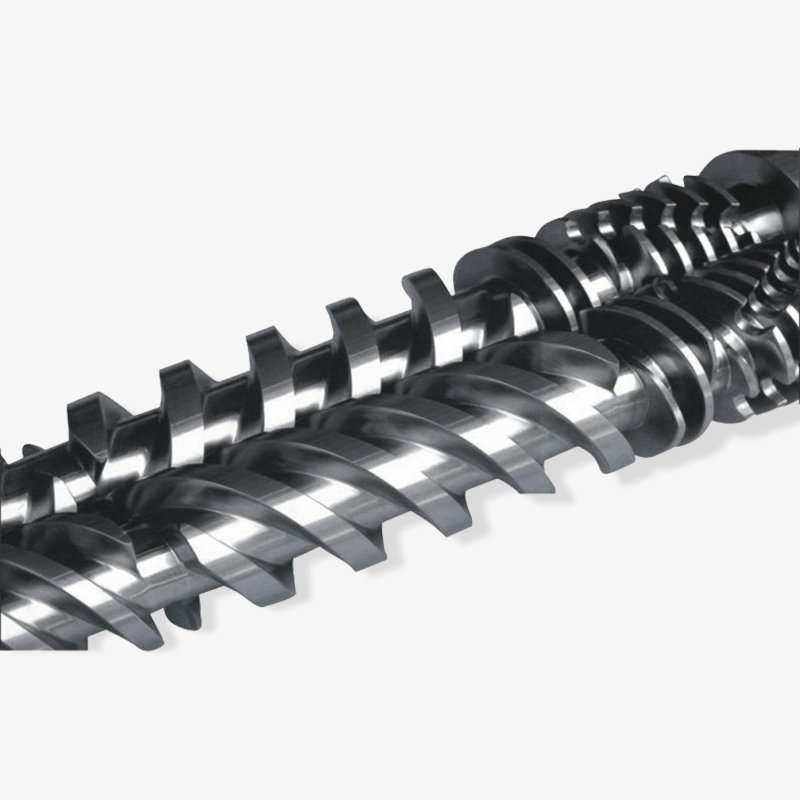
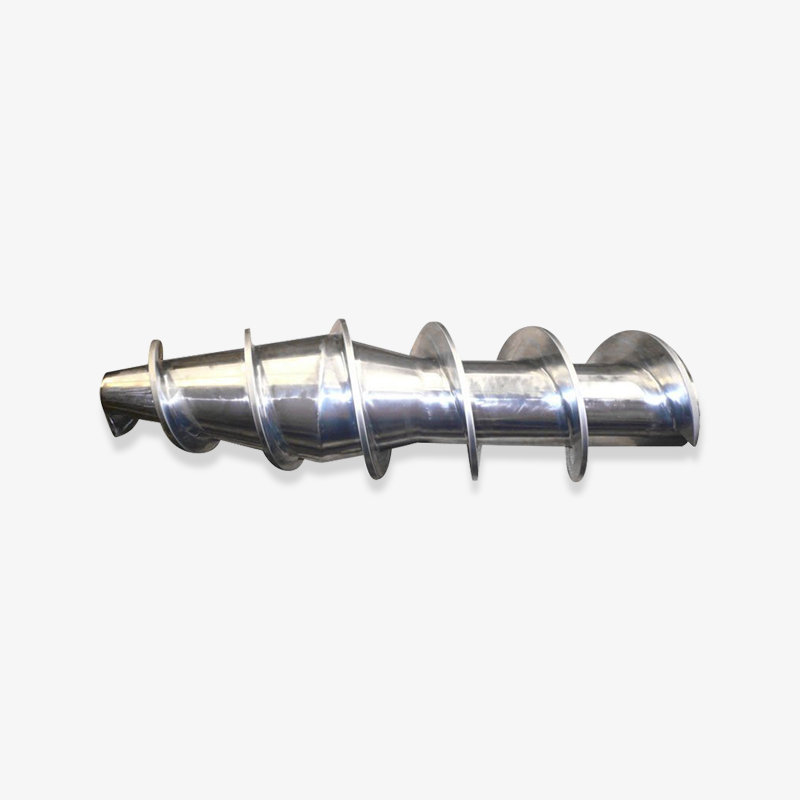
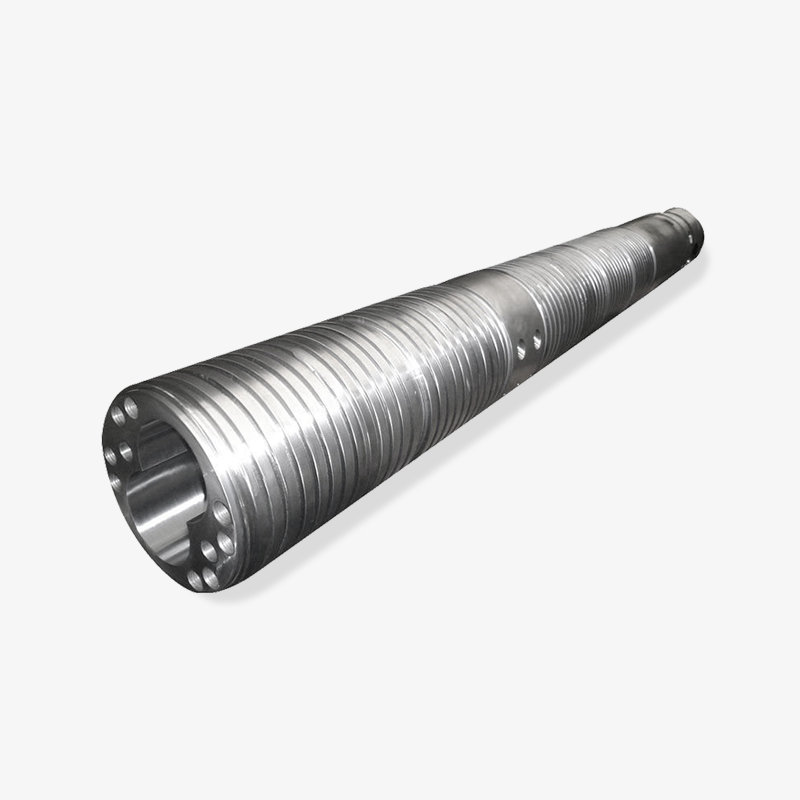
Gumagawa ang Zhoushan Microwave Screw Machinery sa kabuuan ng single screw, conical twin screw, parallel twin screw, at mga planetary screw na pamilya, kasama ang injection molding machine screw barrels, bimetallic screw at barrel set, rubber extruder screws, at EPE foam extrusion screw barrels. Ang isang tagagawa na may ganoong pagkalat ng mga geometry ay karaniwang may mga direktang sagot sa mga angkop na grado at mga marka ng liner, dahil ang parehong tooling at ang parehong disiplina sa paggamot sa init ay nagpapakain sa lahat ng ito.
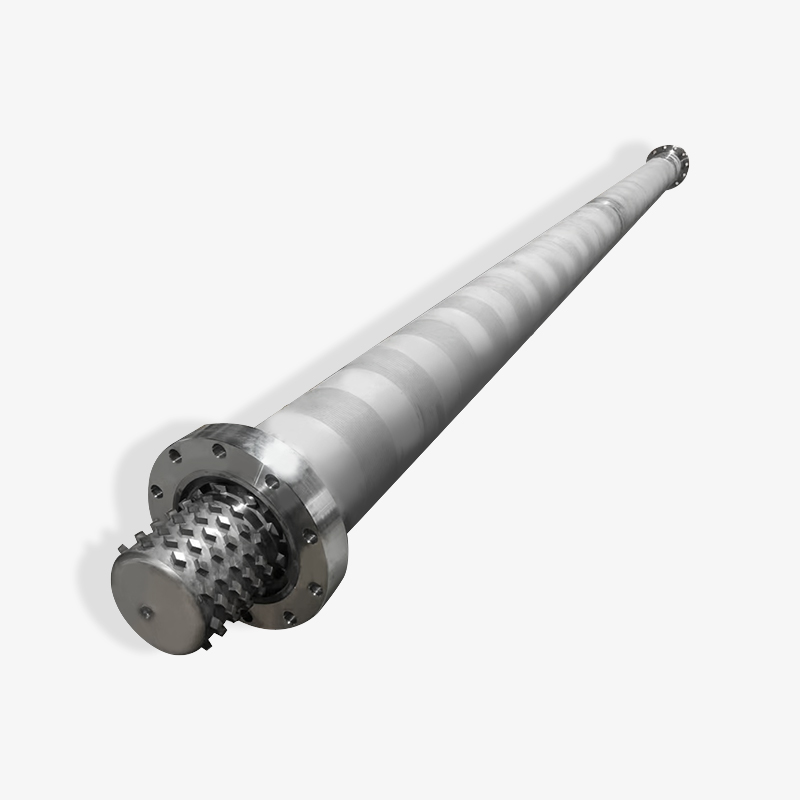
 Bimetallic na tornilyo Bimetallic na tornilyo is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Tingnan ang Produkto →
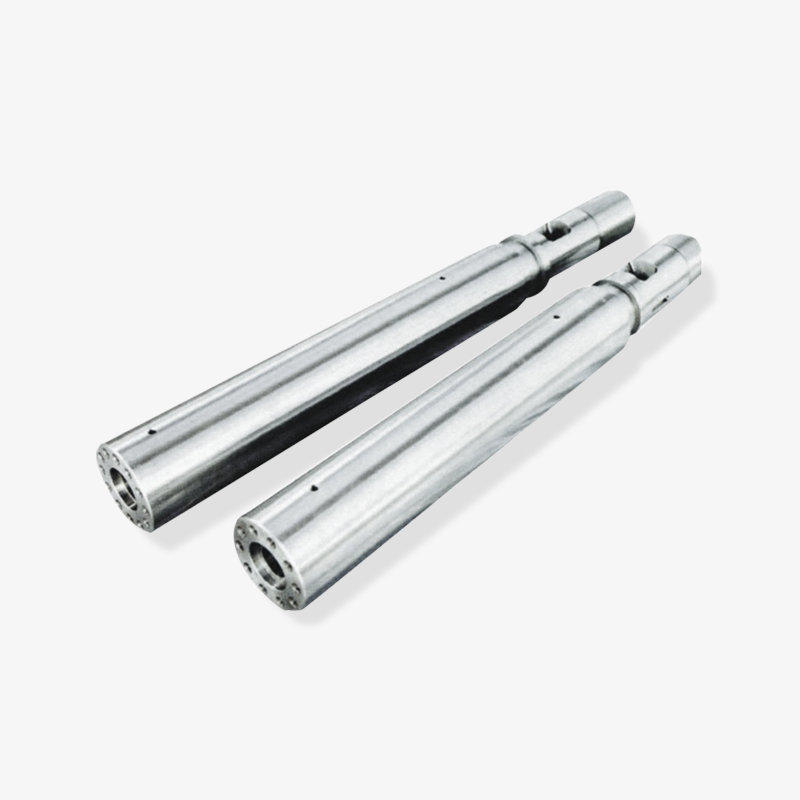
 Bimetallic barrel Ang bimetallic barrel ay malawakang ginagamit sa maraming larangan tulad ng pagmamanupaktura ng sasakyan, paggawa ng appliance sa bahay, mga materyales sa packaging, mga kagamitang medikal, elektronikong komunikasyon... Tingnan ang Produkto →
Para sa mga mamamakyaw at kumpanya ng pangangalakal na muling nagbebenta sa mga molding market, ang kapaki-pakinabang na pagkakaiba ay sa pagitan ng isang supplier na maaaring magkaroon ng tolerance sa mga paulit-ulit na order at isa na maaari lamang pindutin ito nang isang beses. Ang mga kumbinasyon ng bimetallic screw at barrel ay isang mahusay na kaso ng pagsubok, dahil ang haluang metal ay inilapat sa ilalim ng mga kontroladong kondisyon at ang proseso ay mahirap pekeng. Tanungin ang detalye ng materyal sa sample na order at pagkatapos ay i-verify na ang parehong detalye ay lilitaw sa order ng produksyon. Kung hindi magkatugma ang dalawa, hindi ang supplier ang isyu — ang kontrol sa proseso ay.
Tanungin ang detalye ng materyal sa sample order, pagkatapos ay kumpirmahin ang parehong detalye sa order ng produksyon. Ang nag-iisang paghahambing na iyon ay naghihiwalay sa isang tagagawa mula sa isang reseller.
Mga Kasanayan sa Pagpapanatili na Nagpapanatiling Nakahanay ang Mga Pagpapahintulot ng Platen at Screw
Karamihan sa mga problema sa pagkakahanay sa mga naunang seksyon ay mura upang maiwasan at mahal upang baligtarin. Ang isang maikli, nakakainip na gawain ay nagpapanatili sa tolerance chain na buo:
- Sukatin ang parallelism sa posisyon ng clamp sa isang nakapirming iskedyul, karaniwang bawat quarter sa isang makina na nagpapatakbo ng tatlong shift. Itala ang numero, hindi lamang isang pass o nabigo.
- Panatilihin ang tie bar lubrication sa iskedyul. Ang mga dry tie bar ay nagpapataas ng karga na nakikita ng gumagalaw na platen at nagpapabilis sa paglihis na sinusubukan mong pigilan.
- Mag-log back pressure sa unang 500 oras pagkatapos ng anumang pagbabago sa turnilyo o bariles. Ang mabagal na pataas na drift sa naka-log na halaga ay ang pinakamaagang signal na ang check ring o ang platen ay lumipat.
- Itigil ang pagtrato sa clamp force bilang isang flash correction tool. Ang pagtataas nito upang isara ang isang linya ng paghihiwalay ay ang nag-iisang pinakakaraniwang paraan upang maging kapalit na trabaho ang isang nakukumpuning platen.
- Kapag pinalitan mo ang turnilyo at bariles, sukatin ang platen sa parehong window ng pagpapanatili. Ang paggawa ng dalawa nang sabay-sabay ay mas mababa kaysa sa paggawa ng mga ito sa pagitan ng anim na buwan.
Ang disiplina sa pagsukat ay higit na mahalaga kaysa sa mga kasangkapan. Isang dial indicator at isang set ng feeler gauge ang sasagot sa tanong, basta't ang pagbabasa ay kinuha na naka-clamp at naitala sa baseline mula noong bago ang makina. Kung walang baseline, ang bawat pagbabasa ay malabo, at ang mga hindi malinaw na pagbabasa ay malamang na malutas pabor sa pinakamurang paliwanag.
Sa bahagi ng pag-iniksyon, ang paggamit ng katugmang bimetallic screw at barrel set ay binabawasan kung gaano kadalas kailangang maghiwalay ang makina, na binabawasan naman kung gaano kadalas nalalantad ang platen sa isang minamadaling muling pag-assemble. Ang dalawang sistema ay hindi independyente, at ang kalendaryo ng pagpapanatili ay hindi dapat tratuhin ang mga ito na parang sila.
Itala ang clamped parallelism reading laban sa baseline mula noong bago ang makina. Ang hindi naitalang pagsukat ay isang pagsukat na hindi mo maaaring gawin.
Mga Madalas Itanong Tungkol sa Mould Platens at Injection Units
Ang kondisyon ba ng mold platen ay talagang nakakaapekto sa buhay ng tornilyo at bariles?
Ginagawa nito, hindi direkta ngunit pare-pareho. Kapag nag-drift ang parallelism, tumutugon ang mga operator sa pamamagitan ng pagtaas ng puwersa ng clamp at pagsasaayos ng back pressure upang mahawakan ang kalidad ng bahagi. Ang mga pagsasaayos na iyon ay nagpapataas ng kargada na dinadala ng tornilyo at nagpapalawak sa pagkakaiba-iba ng shot-to-shot na dapat i-absorb ng check ring. Ang tornilyo ay hindi ang sanhi ng pagsusuot, ngunit ito ay tumatagal ng kahihinatnan.
Anong parallelism tolerance ang dapat kong tunguhin sa aking makina?
Sa mga makinang mas mababa sa 250 tonelada, ang hanay ng workshop na 0.02 mm hanggang 0.05 mm bawat 100 mm sa posisyon ng clamp ay isang makatwirang target. Ang mga malalaking makina ay karaniwang nagbibigay-daan sa proporsyonal na higit pa. Ang numerong mahalaga ay ang nasa drawing ng iyong machine, na sinusukat na naka-clamp sa halip na nakabukas.
Dapat ko bang bilhin ang turnilyo at bariles at ayusin ang platen work sa parehong supplier?
Hindi kinakailangan ang parehong supplier, ngunit ang parehong tolerance na pag-uusap. Ang posisyon ng contact ng nozzle ay depende sa huling taas ng shut pagkatapos ng anumang platen machining, kaya dapat sundin ng barrel order ang platen survey sa halip na tumakbo sa tabi nito. Ang isang supplier na sumipi laban sa isang machine drawing ay maaaring makuha ang pagbabagong iyon; ang isa na sumipi laban sa isang generic na sukat ay hindi maaaring.
Ang isang bimetallic barrel ba ay nagkakahalaga ng dagdag na gastos sa hindi napunong dagta?
Kadalasan hindi, hindi bababa sa hindi sa mga lugar ng abrasion lamang. Kung saan maaari pa itong magbayad ay nasa bore stability sa loob ng mahabang panahon ng serbisyo, na nagpoprotekta sa shot weight repeatability. Kung ang makina ay nagpapatakbo ng hindi napunong commodity resin sa katamtamang bilis ng turnilyo at bihirang magkahiwalay, ang isang karaniwang nitrided barrel na may mahusay na katugmang turnilyo ay maaaring maabot ang payback nang mas maaga.
Paano ko malalaman kung ang suot ay nasa platen o nasa turnilyo?
Sukatin muna ang parallelism, dahil ito ay tumatagal ng dalawampung minuto at walang teardown. Kung ang parallelism ay nasa loob ng tolerance at ang bigat ng shot ay umaanod pa rin, ang problema ay nasa gilid ng iniksyon at ang check ring o screw clearance ang susunod na titingnan.
Ano ang dapat isama sa unang order mula sa isang Chinese na supplier?
Sa pinakamababa: ang sanggunian sa pagguhit ng makina, ang geometry ng turnilyo at ratio ng L/D, ang grado ng barrel liner ayon sa detalye ng materyal, ang istilo ng check ring, at ang kinakailangang running clearance. Ang isang tagagawa na nagtatrabaho sa mga single, twin, conical, at planetary geometries ay karaniwang hihilingin ang mga ito bago mag-quote, na ito mismo ay isang kapaki-pakinabang na signal.
Sukatin muna ang platen, pagkatapos ay ang injection unit. Ang pagkakasunud-sunod ng diagnosis ay higit na mahalaga kaysa sa katumpakan ng alinmang pagsukat.
Kaugnay na Pagbasa
Dalawang karagdagang pahina sa site na ito ang sumasaklaw sa injection unit at sa mas malawak na hanay ng produkto nang mas detalyado.
Ang parehong mga pahina ay nakaupo sa tabi ng materyal na pagkakahanay sa itaas at sulit na basahin bago ang isang muling pagtatayo ng quote ay pinal, dahil ang mga pagpapasya sa pagpapaubaya na inilalarawan nila ay direktang dumadaloy sa shut height at clearance figure na tinalakay dito.
Napiling Display ng Bearing $

 浙公网安备 33090202000520 号
