

May -akda: Weibo
Petsa: Oct 26, 2026
Pag-calibrate at Pagsubok ng Chemical Injection System sa mga Plastic Processing Lines
Ang isang glass-filled polypropylene job ay tumatakbo sa isang injection molding machine. Ang additive feeder ay nakatakdang maghatid ng 2.4% masterbatch, ang bilis ng turnilyo ay mukhang normal, at ang operator ay hindi hinawakan ang dosing pump mula noong huling paghinto ng maintenance. Gayunpaman, ang batch ay nagpapakita ng mga guhit ng kulay, paminsan-minsang maiikling kuha, at tumataas na rate ng pagtanggi. Ang agarang hinala ay karaniwang ang tagapagpakain. Kadalasan, gayunpaman, ang tunay na isyu ay iyon pagkakalibrate at pagsubok ng sistema ng pag-iniksyon ng kemikal ay itinuring bilang isang beses na gawain sa pag-setup sa halip na isang hanay ng mga pagsusuri na kinabibilangan ng dosing device, ang melt-delivery hardware, at ang mga kondisyon ng proseso sa kanilang paligid.
Ang konklusyon muna: ang pagkakalibrate ay hindi simpleng pagsasaayos ng bomba hanggang sa mukhang katanggap-tanggap ang numero ng output. Sa pagpoproseso ng plastik, ang isang maaasahang sistema ng pag-iniksyon ng kemikal ay nakasalalay sa isang matatag na landas ng pagkatunaw sa pamamagitan ng tornilyo at bariles, nauulit na presyon at temperatura, at isang tugon sa dosing na na-verify sa higit sa isang rate. Dapat kumpirmahin ng pagsubok kung ano ang ginagawa ng system pagkatapos ng warm-up, pagkatapos ng pagbabago ng rate, pagkatapos ng pagbabago ng materyal, at pagkatapos ng pagpapanatili. Kung ang apat na kundisyong iyon ay hindi sakop, ang isang calibration sheet ay maaaring magmukhang perpekto habang ang produksyon ay naaanod pa rin.
Mahalaga iyon para sa mga injection molder, extrusion lines, at equipment builder dahil ang additive injection ay bihirang ihiwalay sa iba pang bahagi ng makina. Ang mga colorant, stabilizer, foaming agent, processing aid, at reactive na bahagi ay pumapasok lahat sa isang natutunaw na stream na dinadala, pinipiga, ginupit, at sinusukat ng screw at barrel. Samakatuwid, ang baseline ng pagkakalibrate ay kasing tatag lamang ng mekanikal na platform sa ilalim nito.
Ang pagkakalibrate ay nagpapatunay sa dosing device; Ang pagsubok ay nagpapatunay kung ang buong sistema ng pag-iniksyon at pagtunaw ng paghahatid ay kayang hawakan ang pagganap na iyon sa produksyon.
Ano Talaga ang Saklaw ng Pag-calibrate at Pagsubok ng Chemical Injection System
Ang isang karaniwang pagkakamali ay ang paghiwalayin ang "ang bomba" mula sa "ang makina." Sa isang linya ng produksyon, kasama sa sistema ng chemical injection ang supply tank, suction line, pump o feeder, discharge line, check valves, pressure gauge, control signal, injection point, at ang screw-barrel assembly na tumatanggap ng additive. Maaaring magmula ang isang error sa pagkakalibrate sa alinman sa mga lugar na iyon. Ang isang peristaltic o diaphragm pump ay maaaring mekanikal na tunog ngunit nakakakuha ng hangin sa pamamagitan ng isang sira na selyo. Ang isang loss-in-weight feeder ay maaaring tumpak sa paghihiwalay ngunit naghahatid ng hindi pantay kung ang presyon ng bariles ay nagbabago. Ang gear pump ay maaaring magkaroon ng steady na output sa isang bilis ngunit mawalan ng repeatability sa panahon ng turndown.
Nakakatulong ito na hatiin ang pagkakalibrate at pagsubok sa tatlong layer. Ang una ay ang layer ng instrumento: setpoint, feedback ng sensor, haba ng stroke, dalas ng pulso, pagbabasa ng timbang, at tugon ng kontrol. Ang pangalawa ay ang haydroliko o mekanikal na layer: mga seal, balbula, linya, turnilyo, bariles, check ring, nozzle, at mga bahagi ng drive. Ang pangatlo ay ang layer ng proseso: temperatura ng pagkatunaw, presyon ng likod, oras ng paninirahan, lagkit ng materyal, at ang aktwal na punto kung saan nakakatugon ang additive sa polimer. Ang isang kapaki-pakinabang na plano sa pagsubok ay nakakaapekto sa lahat ng tatlo, dahil ang isang fault sa isang layer ay madalas na nagpapakilala sa sarili bilang isang fault sa isa pa.
| Layer | Ano ang dapat i-verify | Praktikal na pagsusulit | Epekto sa additive injection |
|---|---|---|---|
| Instrumento at kontrol | Katumpakan ng setpoint, pag-scale ng signal, oras ng pagtugon, mga limitasyon ng alarma | Step-change test sa mababa, gitna, at mataas na rate | Nagpapakita ng naantalang tugon, maling pag-scale, o hindi matatag na feedback |
| Mechanical na paghahatid | Mga pump seal, check valve, mga paghihigpit sa linya, pagpasok ng hangin, pagkasuot ng tornilyo at bariles | Visual inspeksyon, pressure hold test, gravimetric output check | Ipinapaliwanag ang drift, pulsation, intermittent under-dosing, o repeatability loss |
| Matunaw at iproseso | Profile ng temperatura ng bariles, presyur sa likod, bilis ng turnilyo, oras ng paninirahan, kundisyon ng injection point | Panandaliang pagsubok sa produksyon na may pag-log ng presyon at temperatura | Ipinapakita kung ang additive ay inihahatid sa isang stable na melt stream |
| Dokumentasyon | Baseline na output, mga salik sa pagwawasto, kasaysayan ng pagpapanatili, batch ng materyal | Mga rekord bago at pagkatapos na may mga limitasyon sa pass/fail | Pinipigilan ang mga paulit-ulit na pagsasaayos na maging bagong normal |
Ang talahanayan ay sadyang praktikal sa halip na teoretikal. Sa isang abalang planta, ang taong nag-calibrate sa system ay maaaring isang technician, isang process engineer, o isang maintenance lead. Ang pagsubok ay dapat na sapat na simple upang ulitin, ngunit sapat na tiyak upang ilantad ang isang trend. Ang isang pagbabasa ng output sa isang setpoint ay kapaki-pakinabang para sa isang mabilis na pagsusuri, ngunit hindi nito sasabihin sa iyo kung ang system ay tumugon nang tama kapag ang produksyon ay lumipat sa ibang rate o materyal.
Para sa injection molding at extrusion na magkapareho, ang pinakamagandang panimulang punto ay isang nakasulat na hangganan ng pagkakalibrate. Tukuyin kung aling mga bahagi ang nasa saklaw, aling mga pagbabasa ang naitala, at aling mga kundisyon ang nagpapawalang-bisa sa isang pagsubok. Halimbawa, ang isang pagsubok na ginawa bago maabot ng bariles ang thermal equilibrium ay maaaring hindi kumakatawan sa produksyon. Ang isang pagsubok na isinagawa na may ibang chemical viscosity kaysa sa production fluid ay maaaring makagawa ng correction factor na nakakapanlinlang. Ang isang pagsubok na binabalewala ang pagkasira ng tornilyo ay maaaring makapasa sa pump ngunit mabigo ang produkto.
Ang rekord ng pagkakalibrate ay makabuluhan lamang kapag isinasaad nito ang kundisyon ng makina, materyal na kondisyon, at rate ng pagsubok kung saan kinuha ang pagbabasa.
Bakit Binabago ng Kundisyon ng Screw at Barrel ang Calibration Baseline
Ang iniksyon ng kemikal ay kadalasang hinuhusgahan ng dosing device lamang, ngunit ang sistema ng pagtanggap ay may malaking impluwensya sa kung ano ang ibig sabihin ng "tumpak" sa produksyon. Itinatakda ng tornilyo at bariles ang profile ng presyon, na naghahatid ng katatagan, kasaysayan ng paggugupit, at pagkakapareho ng pagkatunaw. Kung ang tornilyo ay may pagkasira sa mga tip sa paglipad, kung ang barrel bore ay nawalan ng tolerance, o kung ang check ring sa isang injection unit ay hindi nagse-seal nang tuluy-tuloy, ang additive ay maaaring tama na nasusukat sa pump at hindi maganda ang pamamahagi sa natutunaw na stream. Pagkatapos ay inaayos ng operator ang pump upang mabayaran ang isang mekanikal na problema, na nagtutulak sa pagkakalibrate palayo sa totoong baseline nito.
Isaalang-alang ang isang injection molding machine na nagpapatakbo ng shear-sensitive additive. Ang isang pagod na non-return valve ay maaaring magbigay-daan sa bahagyang backflow habang iniiniksyon. Ang dosing pump ay maaari pa ring maghatid ng naka-program na shot, ngunit ang aktwal na dami ng additive na umaabot sa amag ay maaaring mag-iba sa bawat cycle. Ang isang pressure-hold na pagsubok lamang ay maaaring hindi makuha ito dahil ang pagtagas ay maliit at pasulput-sulpot. Ang isang step-rate na pagsubok na sinamahan ng isang shot-weight check at isang barrel-pressure trace ay mas nagpapakita. Ang parehong lohika ay nalalapat sa extrusion: ang isang pagod na seksyon ng pagsukat ay maaaring magdulot ng pressure pulsation na ginagawang ang isang likidong additive ay lumalabas na "surge" kahit na ang pump ay steady.
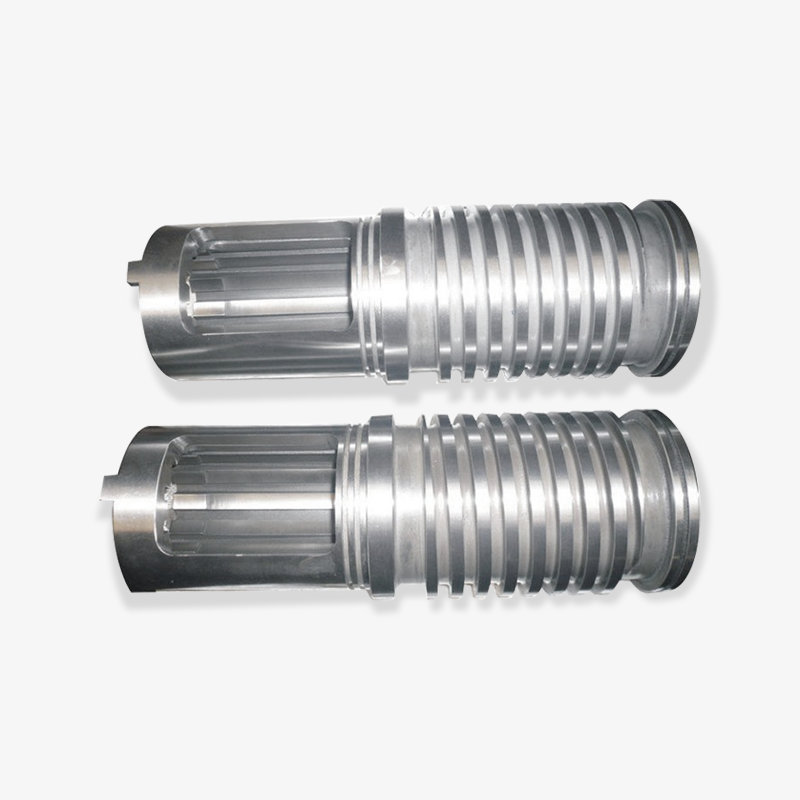
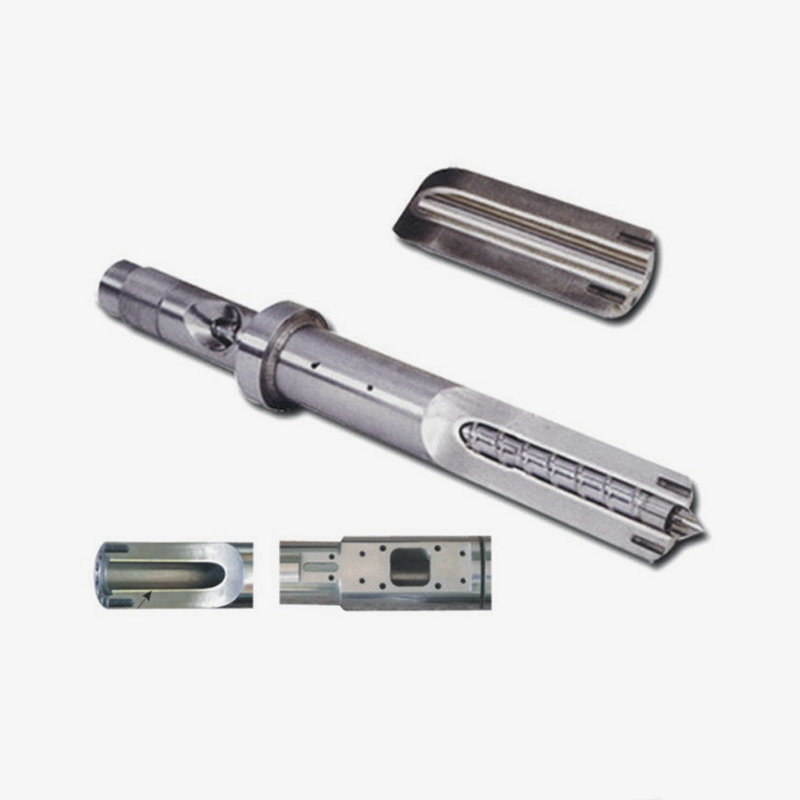
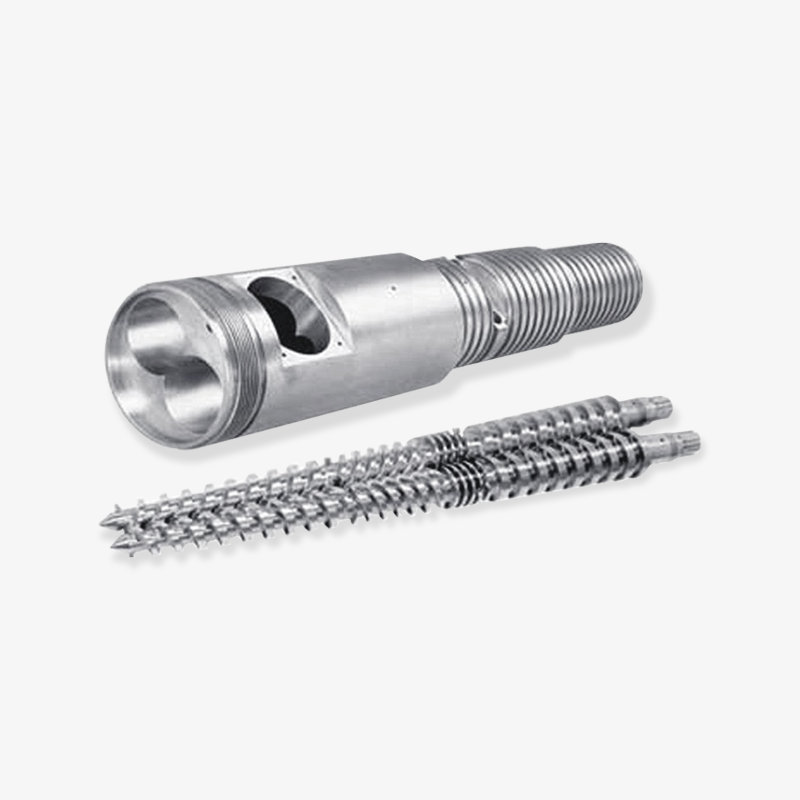
 Custom na Injection Molding Screw at Barrel Custom na turnilyo at bariles para sa paghuhulma ng iniksyon, na may katugmang clearance upang suportahan ang matatag na transportasyon ng materyal at mabawasan ang mga pagbabago; may kaugnayan kapag tinatasa ang kapalit na hardware at pagkakalibrate. Tingnan ang Produkto →
Ito ang dahilan kung bakit ang isang tagapagtustos ng tornilyo at bariles ay dapat ituring bilang bahagi ng pag-uusap sa pagkakalibrate, hindi lamang isang mapagkukunan ng ekstrang bahagi. Ang pagkakapare-pareho ng dimensyon, pagpili ng materyal, at kondisyon ng ibabaw ay nakakaapekto sa kung gaano kabilis bumalik ang isang makina sa isang matatag na baseline pagkatapos ng pagpapanatili. Kapag na-install ang isang kapalit na turnilyo o bariles, ang sistema ng pag-iniksyon ng kemikal ay dapat na muling suriin sa halip na ipagpalagay na hindi nagbabago. Maaaring baguhin ng bagong hardware ang pagtugon sa presyon, oras ng paninirahan, at pag-uugali ng paghahalo nang sapat upang mangailangan ng bagong salik sa pagwawasto.
Ang mga agresibong additives at filled compound ay ginagawang mas mahalaga ang tanong sa pagsusuot. Maaaring mapabilis ng mga glass fiber, mineral filler, at ilang flame retardant ang paglaki ng clearance sa barrel at sa turnilyo. Ang isang bimetallic barrel o espesyal na pinatigas na turnilyo ay maaaring mapabuti ang wear resistance, ngunit hindi nito inaalis ang pangangailangan para sa pagkakalibrate. Binibigyan lamang nito ang pagkakalibrate ng mas magandang pagkakataon na manatiling matatag sa pagitan ng mga pagitan ng pagpapanatili. Ang maling konklusyon ay "i-upgrade ang metalurhiya at kalimutan ang plano ng pagsubok." Ang mas magandang konklusyon ay "i-upgrade ang wear resistance at gamitin ang test plan para i-verify na ang improvement ay nananatili."
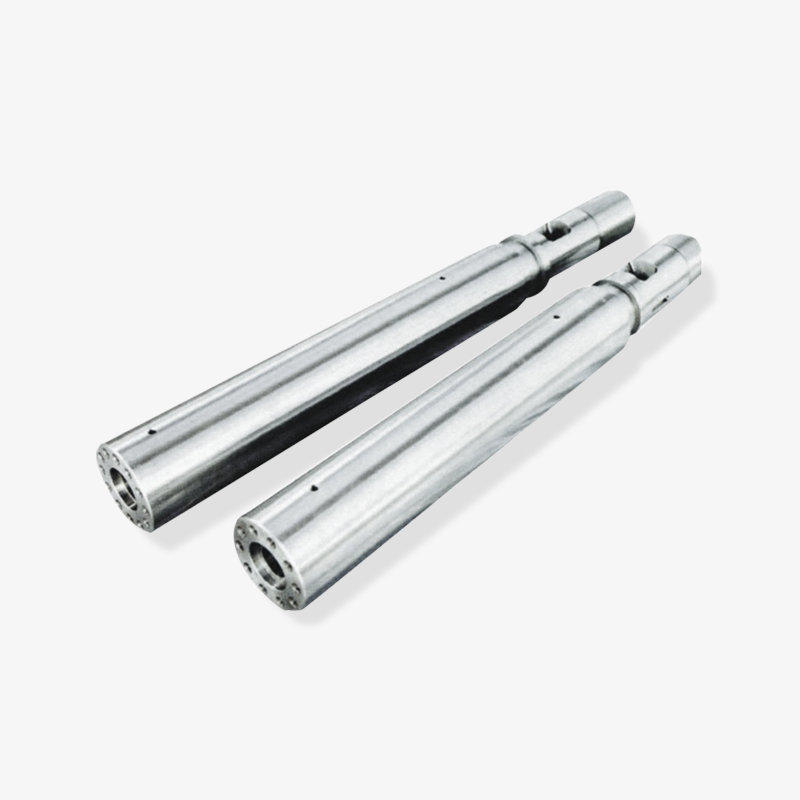
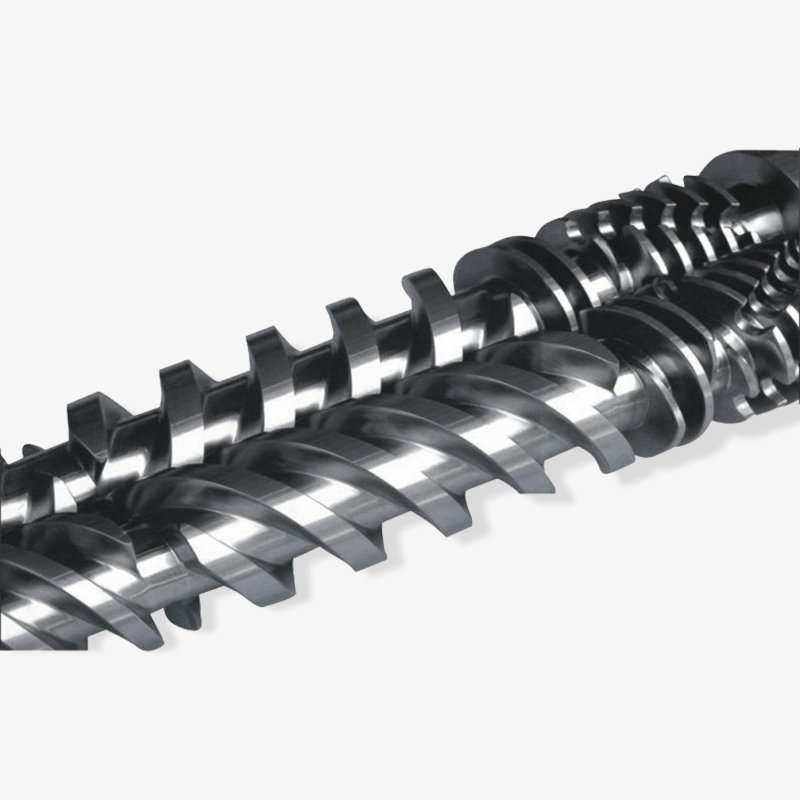
 Custom na Bimetallic Screw Barrel para sa Mga Espesyal na Plastic Bimetallic screw barrel na may dual-alloy structure at wear-resistant coating para sa engineering at mga espesyal na plastik; isang kandidato kapag inihahambing ang mga opsyon sa pagpapalit na lumalaban sa pagsusuot at mga talaan ng inspeksyon. Tingnan ang Produkto →
Para sa mga processor na naghahambing ng mga opsyon sa pagpapalit, humingi ng mga tala ng inspeksyon na kumokonekta sa plano ng pagkakalibrate: diameter ng screw, geometry ng flight, barrel bore, tigas ng ibabaw, at straightness. Ang mga detalyeng ito ay mahalaga dahil ang isang chemical injection system na naka-calibrate sa isang pagod na makina ay maaaring mangailangan ng tuluy-tuloy na pagwawasto, habang ang parehong sistema sa isang mechanically sound machine ay maaaring magkaroon ng isang matatag na setpoint na may mas kaunting mga pagsasaayos. Ang layunin ay hindi isang perpektong makina; ang layunin ay isang kilalang kondisyon ng makina kung saan nakabatay ang pagkakalibrate.
Kung ang tornilyo at bariles ay pagod, ang dosing pump ay maaaring sisihin para sa isang presyon at problema sa paghahalo na ang pagkakalibrate lamang ay hindi maitatama.
Isang Praktikal na Pag-calibrate at Pagsubok ng Workflow para sa Mga Process Engineer
Ang sumusunod na daloy ng trabaho ay idinisenyo para sa isang planta na nagpoproseso ng plastik kung saan ang isang kemikal na additive, colorant, foaming agent, o processing aid ay ini-inject sa isang extruder o injection molding machine. Hindi ito pamalit sa mga tagubilin ng tagagawa ng kagamitan, ngunit nagbibigay ito ng paulit-ulit na pagkakasunud-sunod na maaaring iakma sa iba't ibang uri ng bomba at disenyo ng feeder.
- Tukuyin ang kondisyon ng produksyon. Itala ang grado ng materyal, uri ng additive, target na dosis, profile ng temperatura ng pagkatunaw, bilis ng turnilyo, presyon ng likod, oras ng pag-ikot, at rate ng linya. Ang pagkakalibrate nang wala ang mga kundisyong ito ay isang pagsasanay sa pagawaan lamang.
- Inspeksyon bago mag-adjust. Suriin ang mga tangke, filter, suction lines, seal, check valve, injection point, at ang barrel area sa paligid ng feed throat at nozzle. Maghanap ng mga tagas, crystallized na kemikal, mga nakaharang na linya, pagpasok ng hangin, at mga sira na koneksyon. Ang isang maliit na pagtagas sa gilid ng pagsipsip ay maaaring magdulot ng hindi tiyak na dosis na mukhang isang problema sa kontrol.
- Kumpirmahin ang thermal stability. Dalhin ang bariles at mga linya ng dosing sa temperatura ng produksyon at payagan ang sapat na oras ng pagbabad. Nagbabago ang lagkit kasabay ng temperatura, kaya ang pag-calibrate na ginawa nang maaga ay maaaring hindi tumagal pagkatapos mag-stabilize ang makina. Para sa mga kemikal na sensitibo sa temperatura, i-verify na ang linya ng pag-iiniksyon ay hindi nag-overheat o hindi pantay na lumalamig.
- Magtatag ng isang reference na output. Patakbuhin ang dosing device sa isang kilalang rate at kolektahin ang output ayon sa timbang o volume sa isang nakapirming oras. Gumamit ng malinis na mga lalagyan at isang sukat o panukat na angkop para sa target na dosis. Itala ang aktwal na output, hindi ang ipinapakitang setpoint. Ulitin ng hindi bababa sa dalawang beses upang makita ang repeatability.
- Subukan sa maramihang mga rate. Suriin ang mababa, gitna, at mataas na mga rate ng produksyon. Ang isang pump na tumpak sa 70% stroke ay maaaring drift sa 20% stroke. Ang isang feeder na mahusay na gumaganap sa steady speed ay maaaring tumugon nang hindi maganda sa maikling cycle na hinihingi. Ang layunin ay upang mahanap ang hanay kung saan ang system ay may tolerance, hindi upang pilitin ang isang salik sa pagwawasto sa buong hanay.
- I-verify ang oras ng pagtugon. Magpakilala ng pagbabago sa setpoint at sukatin kung gaano katagal ang kinakailangan ng system upang maabot ang bagong output at maging matatag. Ito ay lalong mahalaga sa mga injection molding machine na may maikling mga ikot at sa mga linya ng extrusion kung saan ang mga pagbabago sa additive ay nakakaapekto sa kulay o mabilis na pagbubula. Ang mabagal na pagtugon ay maaaring humantong sa labis na pagwawasto ng operator.
- Magpatakbo ng pagsubok sa produksyon. Gumawa ng maikling pagtakbo sa ilalim ng normal na mga kondisyon at suriin ang resulta: kulay, densidad, bumubula na istraktura, lakas, pang-ibabaw na pagtatapos, o anuman ang inilalayong kontrolin ng additive. Kung ang additive ay kritikal sa dimensional na katatagan o pagsunod sa regulasyon, isama ang naaangkop na pagsusuri sa kalidad. Ang isang pump calibration na hindi gumagawa ng isang katanggap-tanggap na produkto ay hindi kumpleto.
- I-record at i-lock ang baseline. Idokumento ang setpoint, aktwal na output, correction factor, material lot, temperatura, pressure, at petsa. Markahan ang katanggap-tanggap na hanay at ang aksyon na gagawin kung ang pagbabasa ay nasa labas nito. Ang rekord ay dapat na magagamit sa susunod na shift, hindi lamang ng taong nagsagawa ng pagsusulit.
Mahalaga ang pagkakasunod-sunod dahil pinaghihiwalay nito ang mga sanhi. Kung ang output ay mababa sa bawat rate, ang problema ay maaaring isang isyu sa pump o supply. Kung ang output ay katanggap-tanggap sa mataas na rate ngunit mahina sa mababang rate, ang isyu ay maaaring turndown, pulsation, o control resolution. Kung ang output ay steady ngunit ang kalidad ng produkto ay nag-iiba, ang problema ay maaaring paghahalo, pressure stability, o screw-barrel condition. Ang pagsubok sa higit sa isang rate ay isa sa pinakamabilis na paraan upang paghiwalayin ang mga ito.
Kapaki-pakinabang din na magtalaga ng "may-ari ng pagkakalibrate" para sa bawat linya. Hindi kailangang gawin ng taong iyon ang bawat pagsubok, ngunit dapat nilang kontrolin ang baseline record at aprubahan ang mga pagbabago. Kung walang pagmamay-ari, maiipon ang maliliit na pagsasaayos. Ang isang shift ay nagpapataas ng pump stroke upang itama ang isang problema sa kulay, ang susunod na shift ay binabawasan ito upang makatipid ng additive, at sa loob ng ilang linggo walang nakakaalam kung aling setting ang na-validate.
Mag-calibrate sa bilis na aktwal na tatakbo ang makina, pagkatapos ay patunayan ang pagkaulit sa mababa at mataas na dulo ng hanay na iyon.
Mga Paraan ng Pagsubok na Nagpapakita ng Higit pa sa Isang Pagbabasa ng Daloy
Walang iisang pagsubok ang sumasaklaw sa bawat failure mode. Ang isang gravimetric check ay mahusay para sa katumpakan ng output, ngunit maaari itong makaligtaan ng mabagal na pagtagas ng presyon. Ang isang pagsubok sa presyon ay maaaring magbunyag ng integridad ng selyo, ngunit hindi ito nagpapatunay na ang additive ay ibinahagi sa matunaw. Ipinapakita ng pagsubok sa produksyon ang panghuling resulta, ngunit maaaring hindi nito matukoy kung aling bahagi ang nag-drift. Ang praktikal na sagot ay isang maliit na set ng pagsubok na inuulit sa pare-parehong pagkakasunud-sunod.
Sa panahon ng pagkomisyon, karamihan sa mga team ay gumagastos ng pinakamalaking bahagi ng atensyon sa pag-verify ng output dahil ito ay nakikita at madaling idokumento. Ang katatagan ng presyon at kondisyon ng temperatura ay karaniwang tumatanggap ng susunod na antas ng atensyon, na sinusundan ng inspeksyon ng pagsusuot at pagsubok sa pagtugon. Ang tsart sa ibaba ay nagpapakita ng isang praktikal na profile ng diin, hindi isang mahigpit na panuntunan. Ito ay nilayon na mag-udyok ng isang talakayan tungkol sa kung saan ang kasalukuyang plano sa pagkakalibrate ay maaaring kulang sa timbang.
Relative calibration emphasis sa panahon ng commissioning
Output at repeatability Mataas
Katatagan ng presyon at selyo Mataas
Temperatura at lagkit Katamtaman
Tugon at turndown Katamtaman
Uso sa pagsusuot at pagpapanatili Patuloy
Ang tsart ay tumuturo sa isang balanseng plano sa halip na isang isang numero na pumasa/nabigo na desisyon. Mahalaga ang pag-verify ng output, ngunit hindi ito dapat mag-crow out sa mga pressure check, dahil ang isang pump ay maaaring maghatid ng tamang volume sa isang linya na bahagyang nakaharang o pumipintig. Ang mga pagsusuri sa temperatura at lagkit ay nararapat na magkatulad na atensyon kapag ang additive ay sensitibo sa init o kapag ang linya ng iniksyon ay dumadaan sa isang mainit na sona. Ang mga pagsubok sa pagtugon at turndown ay pinakamahalaga sa short-cycle injection molding at sa mga linya ng extrusion na nagbabago ng rate sa panahon ng shift. Ang mga uso sa pagsusuot ay mas mabagal, ngunit ipinapaliwanag ng mga ito kung bakit ang isang pagkakalibrate na lumipas noong nakaraang quarter ay nangangailangan na ngayon ng ibang salik sa pagwawasto.
Para sa isang tagagawa o supplier ng tornilyo at bariles, nagbibigay din ang mga kategoryang ito ng pagsubok ng isang kapaki-pakinabang na pag-uusap sa serbisyo. Kapag ang processor ay nag-uulat ng hindi matatag na additive dosing, ang mga unang tanong ay dapat maghiwalay ng pump output mula sa melt-delivery stability. Panay ba ang bakas ng presyon ng bariles? Patuloy ba ang pagbawi ng turnilyo? Nagse-sealing ba ang check ring? Malinaw ba ang injection point? Ang isang supplier na nakakaunawa sa mga pakikipag-ugnayang ito ay maaaring makatulong sa customer na maiwasan ang pagpapalit ng pump kapag ang tunay na isyu ay isang pagod na seksyon ng pagsukat.
Ang isang praktikal na hanay ng pagsubok ay kadalasang may kasamang apat na tseke: isang gravimetric output test sa tatlong rate, isang pressure-hold o leak check sa gilid ng paglabas, isang maikling production run na may temperatura at pressure logging, at isang visual na inspeksyon ng screw, barrel, check valve, at injection point. Magdagdag ng pagsusuri sa oras ng pagtugon kapag mabilis ang control loop, at magdagdag ng pagsusuri sa trend ng pagsusuot kapag abrasive ang materyal. Ang test set ay hindi kailangang maging kumplikado, ngunit kailangan itong ulitin sa parehong paraan sa bawat oras.
Gumamit ng kahit isang output test, isang pressure test, at isang production test; bawat isa ay nakakakuha ng ibang klase ng pagkabigo sa pagkakalibrate.
Pagpapahintulot, Dalas, at Mga Tala: Pagtatakda ng Mga Makatotohanang Pamantayan
Ang mga pagpapaubaya ay dapat magmula sa kinakailangan ng produkto at sa kakayahan ng system, hindi mula sa isang kinopyang numero sa isang generic na form. Ang isang colorant na nakakaapekto sa hitsura ay maaaring magparaya sa isang mas malawak na banda kaysa sa isang reactive additive na nakakaapekto sa dimensional na katatagan o pagsunod. Ang isang foaming agent ay maaaring masyadong sensitibo sa mga pagbabago sa rate, habang ang isang processing aid ay maaaring maging mas mapagpatawad. Ang plano sa pagkakalibrate ay dapat magsaad ng katanggap-tanggap na banda para sa bawat additive at ang aksyon na gagawin kapag lumampas ang banda.
Ang isang kapaki-pakinabang na pahayag ng pagpapahintulot ay may tatlong bahagi: ang target na dosis, ang pinapayagang paglihis, at ang kondisyon ng pagsubok. Halimbawa, "i-target ang 2.0% ayon sa timbang sa rate ng produksyon, katanggap-tanggap na saklaw na 1.9% hanggang 2.1%, na-verify pagkatapos ng 30 minuto ng thermal soak." Iyan ay mas kapaki-pakinabang kaysa sa "pump calibrated." Sinasabi nito sa susunod na technician kung ano ang nasubok at kung ano ang hitsura ng "maganda". Kung ang additive ay kritikal, subukan sa higit sa isang rate at itala ang correction factor para sa bawat rate sa halip na pilitin ang isang solong average.
Ang dalas ay dapat na nakabatay sa panganib. Ang mga high-risk na application, abrasive na materyales, agresibong kemikal, at linya na patuloy na tumatakbo ay maaaring mangailangan ng mas madalas na pagsusuri. Ang isang matatag na aplikasyon na may malinis na kemikal at isang mahusay na pinapanatili na makina ay maaaring mangailangan ng mas madalas na pag-verify. Ang mga punto ng pag-trigger ay mahalaga gaya ng kalendaryo: pagkatapos ng pagbabago ng turnilyo o bariles, pagkatapos ng seal o pagpapalit ng balbula, pagkatapos ng pagbabago ng materyal na lote, pagkatapos ng matagal na pagsara, at pagkatapos ng anumang hindi maipaliwanag na pagbabago sa kalidad. Ang isang pagkakalibrate na ginawa lamang sa isang nakapirming buwanang petsa ay maaaring makaligtaan ng isang problema na nagsimula sa araw pagkatapos ng huling pagsubok.
- Araw-araw: visual na pagsusuri para sa mga tagas, mga naka-block na linya, mababang antas ng tangke, at malinaw na mga alarma sa presyon o temperatura.
- Lingguhan: kumpirmahin ang output sa rate ng produksyon at ihambing sa baseline record.
- Buwan-buwan o quarterly: subukan ang mababa at mataas na mga rate, suriin ang oras ng pagtugon, at suriin ang mga tagapagpahiwatig ng pagsusuot.
- Pagkatapos ng maintenance: muling i-baseline ang system sa tuwing babaguhin ang turnilyo, barrel, check valve, pump, o injection point.
- Pagkatapos ng pagbabago ng materyal: i-verify ang lagkit, sensitivity ng temperatura, at anumang kinakailangang correction factor.
Ang mga rekord ay dapat sapat na maikli upang makumpleto at sapat na tiyak upang i-audit. Karaniwang sapat na ang isang pahinang form na may petsa, linya, materyal, additive, setpoint, aktwal na output, rate ng pagsubok, temperatura, presyon, correction factor, at technician. Magdagdag ng field ng mga komento para sa anumang hindi pangkaraniwang bagay: isang bagong lote ng kemikal, isang maingay na bomba, isang pagbabagu-bago ng presyon, o isang kamakailang pagkumpuni ng bariles. Sa paglipas ng panahon, ang mga komento ay madalas na nagpapaliwanag ng drift kaysa sa mga numero lamang.
Itakda ang pagpapaubaya mula sa panganib ng produkto, at itakda ang dalas mula sa panganib sa makina; ni hindi dapat kopyahin nang walang taros mula sa ibang linya.
Mga Karaniwang Pagkabigo sa Pag-calibrate at Paano Maaaga ang mga Ito
Ang pinakakaraniwang kabiguan ay hindi isang ganap na patay na bomba. Ito ay isang mabagal na bias: ang system ay naghahatid ng bahagyang mas marami o bahagyang mas mababa kaysa sa naitala na baseline, at itinatama ito ng operator sa pamamagitan ng pakiramdam. Ang kulay ay nagiging mas madidilim ng kaunti, ang pagbubula ay nagiging mas siksik, o ang cycle ng pagganap ay nagbabago. Dahil unti-unti ang pagbabago, walang tunog ng alarma. Ang isang trend chart ng aktwal na output laban sa setpoint ay nakakakuha nito nang mas maaga kaysa sa isang pass/fail check.
Ang pagpasok ng hangin ay isa pang madalas na dahilan. Ang isang maluwag na suction fitting, isang pagod na selyo, o isang halos walang laman na tangke ay maaaring magpasok ng hangin sa linya. Ang bomba ay maaaring tumakbo pa rin, ngunit ang output ay nagiging pulsating o hindi pare-pareho. Sa isang injection molding machine, ang sintomas ay maaaring lumitaw bilang pasulput-sulpot na mga short shot o pagkakaiba-iba ng kulay na tila walang kaugnayan sa additive. Ang isang malinaw na linya, isang leak check, at isang steady-output na pagsubok sa mababang rate ay karaniwang naglalantad ng problema.
Ang kawalang-tatag ng presyon ay madalas na mali sa pagkabasa bilang isang problema sa pagkakalibrate. Kung ang presyon ng barrel ay nagbabago dahil sa isang pagod na check ring, isang bahagyang naka-block na nozzle, o hindi matatag na pagbawi ng turnilyo, ang additive ay maaaring maihatid sa isang hindi pare-parehong natutunaw na stream. Maaaring tama ang pagkakalibrate ng bomba habang mali ang panghuling konsentrasyon. Dito maaaring makatipid ng oras ang pagrepaso sa mga karaniwang problema ng injection molding machine screw barrel, dahil ang pag-aayos ay maaaring mekanikal sa halip na instrumental.
Kapaki-pakinabang na mga susunod na pagbabasa
Madaling makaligtaan ang drift na nauugnay sa temperatura. Ang isang kemikal na naka-calibrate sa isang lagkit ay maaaring mag-iba kapag nagbago ang profile ng bariles o kapag ang linya ng iniksyon ay mas malapit sa isang mainit na sona. Dapat isama sa talaan ng pagkakalibrate ang temperatura kung saan isinagawa ang pagsubok. Kung ang temperatura ng produksyon ay naiiba, ang kadahilanan ng pagwawasto ay maaaring hindi ilipat. Ito ay partikular na nauugnay para sa mga foaming agent at reactive additives kung saan ang maliliit na pagbabago sa temperatura ay maaaring magbago sa reaksyon o pag-uugali ng pagpapalawak.
Panghuli, abangan ang “adjustment creep.” Binabago ng isang technician ang pump stroke upang malutas ang isang panandaliang isyu sa kalidad, ngunit ang pagbabago ay hindi naitala. Ang susunod na shift ay nakakakita ng ibang baseline at muling nagsasaayos. Pagkalipas ng ilang linggo, tumatakbo ang system sa mga hindi dokumentadong setting. Pinipigilan ito ng isang simpleng panuntunan: anumang pagbabago sa setpoint ng dosing ay dapat na maitala na may dahilan. Kung ang dahilan ay isang mekanikal na problema, ayusin ang mekanikal na problema sa halip na itago ito sa pagkakalibrate.
Karamihan sa mga error sa dosing ay mga mabagal na bias, air leaks, o mga problema sa pressure na nakatago bilang calibration drift; inilalantad ng trend data ang mga ito bago ang scrap.
Pagpili ng Supplier ng Screw at Barrel para sa Stable na Pagganap ng Injection
Kapag ang isang processor ay kumukuha ng mga pamalit na turnilyo at bariles, ang desisyon sa pagbili ay dapat kasama ang pag-calibrate at pagsubok na kasunod ng pag-install. Ang isang murang bahagi na nagbabago ng tugon sa presyon o mabilis na nasusuot ay maaaring lumikha ng mga buwan ng pagsasaayos ng dosing. Ang isang teknikal na angkop na bahagi na may mga dokumentadong sukat at materyal na grado ay nagbibigay sa proseso ng engineer ng isang matatag na panimulang punto. Ito ang dahilan kung bakit dapat isama sa pagsusuri ang kakayahan ng tagagawa sa pag-inspeksyon, hindi lamang ang presyo bawat piraso.
Itanong kung paano kinokontrol ng supplier ang screw geometry, barrel bore tolerance, straightness, surface hardness, at material traceability. Itanong kung makakapagbigay ang supplier ng mga dimensional na ulat sa kargamento. Itanong kung anong mga opsyon na lumalaban sa pagsusuot ang magagamit para sa partikular na additive o filler. Para sa mga nakasasakit na compound, maaaring angkop ang isang bimetallic screw barrel o isang hardened screw, ngunit ang pagpili ay dapat na nakabatay sa mekanismo ng pagsusuot, hindi sa isang generic na label ng pag-upgrade. Ang isang supplier na nakakaunawa sa mga aplikasyon ng extrusion at injection molding ay maaaring makatulong na itugma ang hardware sa panganib sa proseso.
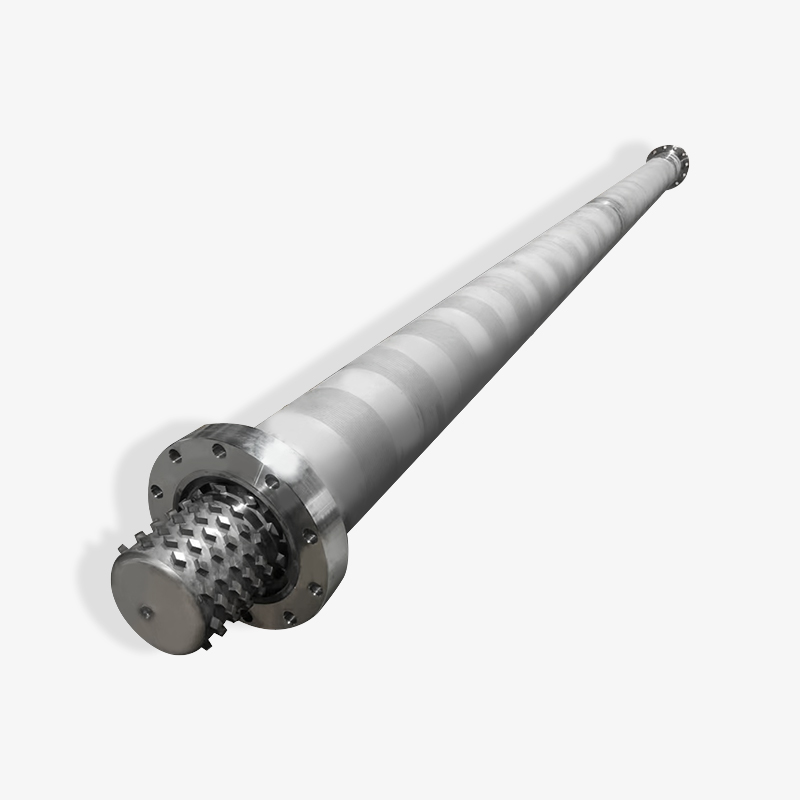
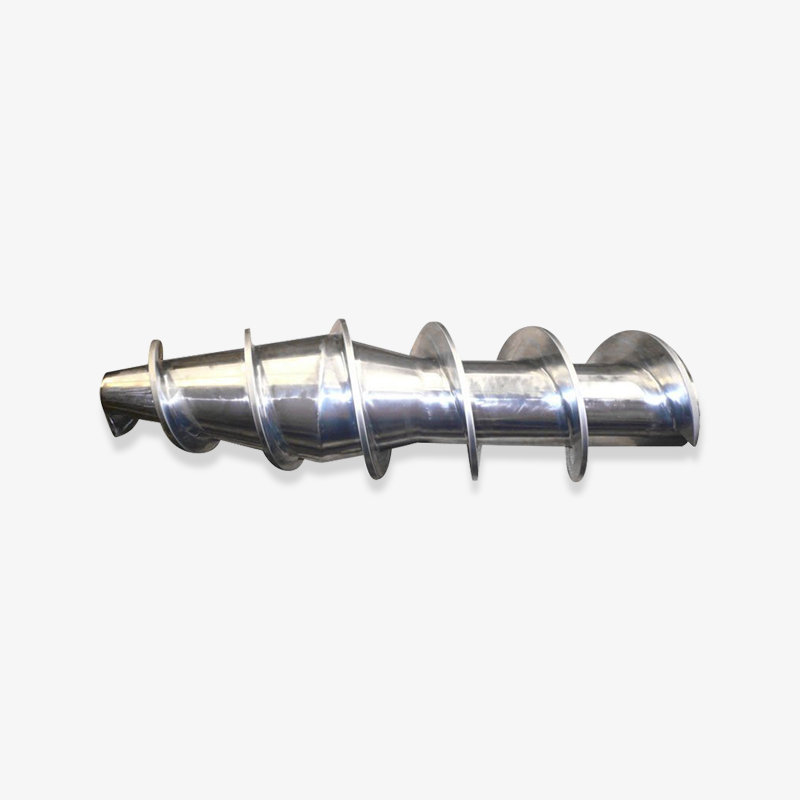
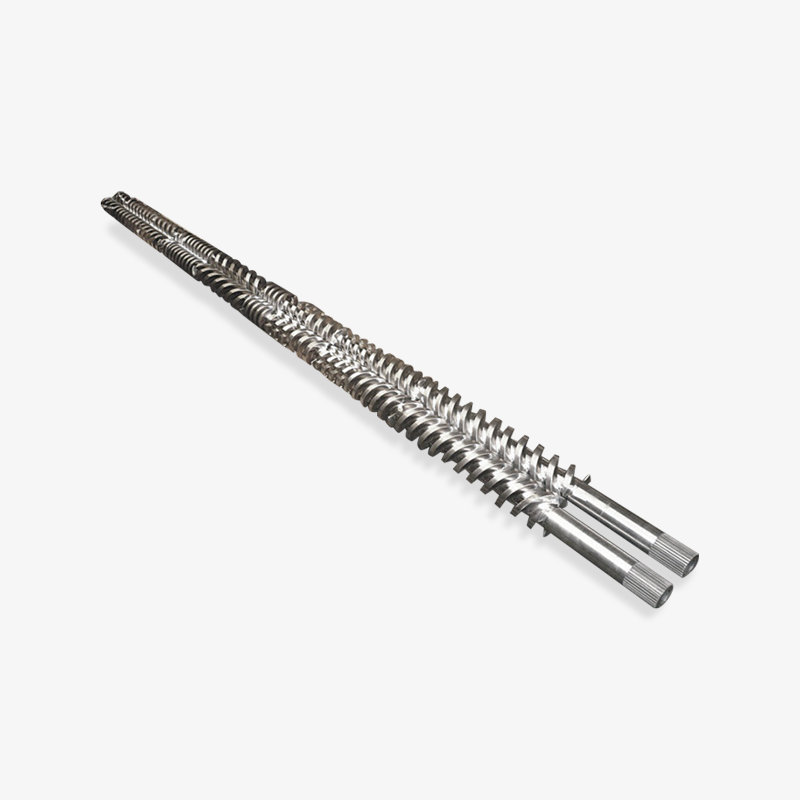
 Custom na Single Screw Barrel para sa Extrusion Custom na single screw barrel para sa extrusion na may modular na mga bahagi at suporta sa kontrol; may kaugnayan kapag ang feed-zone wear o screw-barrel clearance ay maaaring makaapekto sa conveying stability. Tingnan ang Produkto →
Para sa mga linya ng extrusion, ang parehong logic ay nalalapat sa single-screw barrel at feeding sleeve. Kung ang seksyon ng feed ay pagod o ang barrel-to-screw clearance ay labis, ang conveying rate ay maaaring maging hindi matatag. Ang additive injection system pagkatapos ay tumatanggap ng melt stream na nag-iiba na sa pressure at output. Maaaring posible pa rin ang pagkakalibrate, ngunit mangangailangan ito ng mas madalas na pagwawasto. Ang isang supplier na maaaring tumatalakay sa disenyo ng feed-zone, compression ratio, at mga pattern ng pagsusuot ay mas kapaki-pakinabang kaysa sa isa na sumipi lamang ng isang numero ng bahagi.
Ang mga mamimiling pang-industriya ay kadalasang nagkukumpara ng isang tagagawa, supplier, at mamamakyaw sa oras ng tingga at presyo ng yunit. Mahalaga ang mga salik na iyon, ngunit dapat itong timbangin sa halaga ng hindi matatag na produksyon. Ang isang screw at barrel set na dumating na may malinaw na data ng inspeksyon at isang pare-parehong detalye ng materyal ay maaaring mabawasan ang bilang ng mga variable sa panahon ng pag-commissioning. Ginagawa nitong mas mabilis ang unang pagkakalibrate at mas maaasahan ang pangmatagalang baseline. Nagbibigay din ito sa pagpapanatili ng isang reference point kapag nagsimula ang pagsusuot.
Ang pinakamahusay na supplier ng tornilyo at bariles ay binabawasan ang mga variable ng pagkakalibrate sa pamamagitan ng pagdodokumento ng mga sukat, materyales, at mga opsyon sa pagsusuot bago makarating ang mga bahagi sa planta.
FAQ: Pag-calibrate at Pagsubok ng Chemical Injection System
Gaano kadalas dapat i-calibrate ang isang chemical injection system?
Walang unibersal na pagitan. Ang iskedyul na nakabatay sa panganib ay mas kapaki-pakinabang: i-verify ang output sa rate ng produksyon linggu-linggo, subukan ang mababa at mataas na rate buwan-buwan o quarterly, at muling i-baseline pagkatapos ng maintenance, mga pagbabago sa materyal, o hindi maipaliwanag na mga pagbabago sa kalidad. Ang mga high-risk additives, abrasive filler, at tuloy-tuloy na linya ay kadalasang nangangailangan ng mas mahigpit na pagsusuri kaysa sa mga stable at mababang-panganib na aplikasyon.
Anong pagpapaubaya ang makatwiran para sa pagkakalibrate ng sistema ng pag-iniksyon ng kemikal?
Ang pagpapaubaya ay dapat magmula sa kinakailangan ng produkto at ang kakayahan ng system. Ang isang karaniwang panimulang punto ay isang makitid na banda sa paligid ng target na dosis sa rate ng produksyon, na may hiwalay na mga pagsusuri sa mababa at mataas na mga rate. Dapat isaad ng rekord ang target, ang pinapayagang paglihis, ang rate ng pagsubok, at ang temperatura upang maihambing nang patas ang resulta.
Dapat bang gawin ang pagkakalibrate gamit ang tubig o gamit ang kemikal ng produksyon?
Maginhawa ang tubig para sa mga mekanikal na pagsusuri, ngunit maaaring hindi ito kumakatawan sa lagkit, densidad, o sensitivity ng temperatura ng kemikal sa paggawa. Gumamit ng tubig para sa paunang pagtagas at pagtugon sa mga pagsusuri kapag ligtas, pagkatapos ay i-verify gamit ang isang kinatawan ng likido o ang aktwal na kemikal sa ilalim ng mga kontroladong kondisyon. Ang correction factor ay dapat na nakabatay sa fluid na tatakbo sa produksyon.
Anong mga pagsubok ang dapat ulitin pagkatapos palitan ang isang tornilyo o bariles?
Ulitin ang output test sa maramihang mga rate, ang pressure-hold o leak check, ang pag-verify ng pagbabad sa temperatura, at isang maikling pagsubok sa produksyon. Maaaring baguhin ng isang bagong turnilyo o bariles ang pagtugon sa presyon, paghahalo, at oras ng paninirahan, kaya maaaring hindi na wasto ang lumang salik ng pagwawasto. I-baseline muli ang system at itala ang mga bagong halaga.
Paano ko malalaman kung ang error sa dosing ay nagmumula sa pump o sa turnilyo at bariles?
Paghiwalayin ang sistema. I-verify ang output ng pump ayon sa bigat o volume sa injection point o isang test port. Pagkatapos ay suriin ang katatagan ng presyon ng barrel, pagbawi ng tornilyo, pag-seal ng check-ring, at kondisyon ng nozzle. Kung ang output ng pump ay hindi nagbabago ngunit ang kalidad ng produkto ay nag-iiba sa presyon o tagal ng pag-ikot, ang hardware na natutunaw sa paghahatid ay ang mas malamang na pinagmulan.
Tinatanggal ba ng bimetallic screw barrel ang mga problema sa pagkakalibrate?
Hindi. Maaaring mapabuti ng bimetallic barrel ang wear resistance sa mga abrasive o corrosive na application, na maaaring makatulong sa calibration baseline na manatiling stable nang mas matagal. Hindi nito pinapalitan ang pagsusuri sa output, mga pagsusuri sa presyon, pag-verify ng temperatura, o mga talaan. Sinusuportahan ng metalurhiya ang katatagan; pinatutunayan ito ng plano ng pagsubok.
Bakit dumadaloy ang additive dosing pagkatapos ng pagbabago ng materyal na lote?
Maaaring magkaiba ang mga lote ng materyal sa lagkit, nilalaman ng tagapuno, kahalumigmigan, o thermal na gawi. Binabago ng mga pagkakaibang iyon ang natutunaw na presyon at ang paraan ng paghahalo ng additive. Suriin muli ang rate ng produksyon, profile ng temperatura, at factor ng pagwawasto pagkatapos ng maraming pagbabago. Kung malaki ang drift, i-verify na ang additive mismo ay hindi nagbago sa solids content o density.
Dapat sagutin ng pagkakalibrate at pagsubok ang tatlong tanong: kung anong dosis ang inihahatid, kung ano ang kondisyon ng makina, at kung ano talaga ang natatanggap ng produkto.
Final Commissioning Checklist para sa Stable Additive Injection
Bago mag-sign off ng isang bago o naayos na sistema, kumpirmahin na ang makina ay umabot sa thermal stability, ang mga linya ng dosing ay walang leak, ang output ay nasuri sa higit sa isang rate, ang pressure na tugon ay matatag, at ang pagsubok sa produksyon ay nakakatugon sa kalidad na kinakailangan. Itala ang baseline sa isang form na magagamit ng susunod na shift. Kung pinalitan ang isang tornilyo o bariles, tandaan ang mga bagong sukat at grado ng materyal upang ang mga uso sa pagsusuot sa hinaharap ay may sanggunian. Kung may bagong chemical lot, ituring ang unang run bilang verification run sa halip na ipagpalagay na ang lumang correction factor ay nalalapat pa rin.
Ang mas malawak na punto ay ang pagkakalibrate ay isang disiplina sa produksyon, hindi isang pormalidad sa pagpapanatili. Ang isang sistema ng pag-iniksyon ng kemikal ay maaaring teknikal na i-calibrate at makagawa pa rin ng mga masasamang bahagi kung ang hardware na naghahatid ng natutunaw ay hindi matatag. Maaari din itong mekanikal na tunog at naaanod pa rin kung ang mga kondisyon ng pagsubok ay hindi kumakatawan. Ang mga halaman na nakakakuha ng pinakamahusay na mga resulta ay nagkokonekta sa dosing device, ang turnilyo at bariles, at ang kalidad ng produkto ng pagsusuri sa isang gawain. Hindi sila umaasa sa isang numero upang patunayan na ang lahat ay nasa ilalim ng kontrol.
Ang gawaing iyon ay hindi kailangang maging kumplikado. Kailangan itong maulit, maidokumento, at maiugnay sa aktwal na kondisyon ng produksyon. Kapag nangyari iyon, ang pag-calibrate at pagsubok ay nagiging isang tool para sa pagbawas ng scrap, pagprotekta sa additive spend, at pagpapahaba ng working life ng screw at barrel. Ang resulta ay isang mas mahuhulaan na proseso, mas kaunting mga pagsasaayos sa emergency, at isang mas malinaw na sagot kapag may naanod.
Ang stable additive injection ay nagmumula sa isang paulit-ulit na gawain sa pagsubok na nag-uugnay sa dosing device, ang kondisyon ng screw-barrel, at ang huling resulta ng produkto.
Napiling Display ng Bearing $

 浙公网安备 33090202000520 号
