

May -akda: Weibo
Petsa: Sep 15, 2026
Kahulugan ng Extruder: Mga Uri, Prinsipyo sa Paggawa, at Kumpletong Gabay sa Pagbili
Minsan huminto ang isang maintenance engineer sa isang medium-sized na pipe factory sa harap ng kanyang extrusion line at nagtanong sa amin ng isang tanong na mukhang mas simple kaysa noon. Itinuro niya ang mahaba at pinainit na bariles na naka-mount sa pagitan ng gearbox at ng die head at sinabi: "Tinatawag ito ng operator na extruder, ngunit kapag tinanong niya ako kung ano talaga ang ginagawa ng makina, kailangan ko ng mas mahusay na sagot kaysa 'ito ay gumagawa ng pipe.'" Ang pinakakapaki-pakinabang na sagot ay ang extruder ay isang tuluy-tuloy na bumubuo ng makina. Ito ay nangangailangan ng maluwag na plastic granules, tinutunaw ang mga ito sa loob ng isang pinainit na bariles sa tulong ng isang umiikot na tornilyo, at pagkatapos ay pinipilit ang tinunaw na materyal sa pamamagitan ng isang die upang lumikha ng isang produkto na may nakapirming cross-section.
Sa nakalipas na ilang dekada, ang screw extruder ay naging pinakamalawak na ginagamit na piraso ng kagamitan sa produksyon sa industriya ng pagpoproseso ng plastik. Ang mga tubo ng tubig, mga frame ng bintana, pagkakabukod ng cable, mga shopping bag, packaging film, foam sheet, at maging ang mga pellet na nagpapakain sa mga injection molding machine ay lahat ay dumadaan sa isang extruder sa isang punto ng kanilang buhay. Ang layunin ng artikulong ito ay ipaliwanag ang kahulugan ng extruder sa praktikal na paraan: una ang kahulugan, pagkatapos ay ang working sequence, pagkatapos ay ang mga pangunahing uri ng makina, ang karaniwang terminolohiya ng turnilyo at bariles na makikita mo sa mga datasheet, at panghuli ang mga punto sa pagpili at pagpapanatili na magpapasya kung ang isang extrusion line ay tumatakbo nang maayos o gumugugol ng masyadong maraming oras sa repair shop.
Ang extruder ay isang tuluy-tuloy na pagbubuo ng makina: tinutunaw nito ang mga plastik na butil sa isang pinainit na bariles na may umiikot na tornilyo at pinipilit ang pagkatunaw sa pamamagitan ng isang die upang makagawa ng mahabang bahagi na may pare-parehong cross-section.
Ano ang Kahulugan ng Extruder? Isang Praktikal na Kahulugan
Sa mga diksyunaryo, ang salitang extruder ay may napakalawak na kahulugan. Inilalarawan nito ang isang tao o isang makina na naglalabas ng isang bagay, at sa mga termino ng pagmamanupaktura, ang kahulugan ng extruder ay karaniwang tumutukoy sa isang makina na humuhubog sa isang materyal sa pamamagitan ng pagpilit nito sa pamamagitan ng isang die. Ang mga metal extruder ay nagtutulak ng pinainit na aluminum billet sa pamamagitan ng isang die upang bumuo ng mga profile; clay extruders hugis brick at tile; ang mga food extruder ay nagluluto at naghuhubog ng mga meryenda at pasta. Sa industriya ng plastik, gayunpaman, ang kahulugan ng extruder ay naging mahigpit na nakakabit sa isang partikular na uri ng makina: ang screw extruder, minsan tinatawag na screw-type extruder o screw extruder.
Ang pagkakaiba ay mahalaga dahil ang isang plastic extruder ay higit pa sa pagtulak ng materyal sa isang die. Tinutunaw din nito ang polimer, pinaghahalo ang mga additives dito, binabawasan ang gas nito, at nagkakaroon ng pressure. Ginagawa ng makina ang mga gawaing ito sa isang tuluy-tuloy na operasyon. Iyon ang naghihiwalay sa isang tunay na extruder mula sa isang simpleng pump o isang batch mixer. Kapag sinabi ng isang inhinyero na "nagkakaroon tayo ng problema sa extruder," karaniwan niyang ibig sabihin ang buong screw-and-barrel assembly, kasama ang drive, heating, at control system nito.
Kapaki-pakinabang din na paghiwalayin ang makina mula sa proseso. Ang pagpilit ay ang proseso ng patuloy na pagbubuo; ang extruder ay ang kagamitan na gumaganap nito. Maraming mga linya ng extrusion ang aktwal na binuo sa paligid ng isang extruder kasama ang isang bilang ng mga downstream unit: isang die, isang calibrator, isang cooling trough, isang haul-off, at isang cutter. Ito ang dahilan kung bakit ang dalawang pabrika ay maaaring parehong makagawa ng parehong diameter ng tubo at mayroon pa ring ganap na magkaibang linya, depende sa disenyo ng turnilyo, lining ng bariles, at pantulong na kagamitan.
Sa wakas, ang kahulugan ng extruder ay hindi dapat malito sa isang injection molding machine. Parehong gumagamit ng turnilyo sa isang pinainit na bariles at parehong nagpoproseso ng mga thermoplastic na materyales, ngunit ang isang injection molding machine ay gumagana nang paulit-ulit: ito ay gumaganti sa turnilyo, pinupuno ang isang saradong amag, binubuksan ang amag, inilalabas ang bahagi, at inuulit ang cycle. Ang isang extruder ay naghahatid ng tuluy-tuloy na daloy ng matunaw at umabot lamang sa steady na estado kapag ang tornilyo ay patuloy na umiikot sa isang matatag na bilis at ang daloy ng tunaw ay nagiging pare-pareho. Ang pag-unawa sa steady-state na kinakailangan na ito ay ang unang hakbang patungo sa pag-unawa sa lahat ng iba pa tungkol sa extrusion.
Sa mga plastik, ang extruder ay isang tuluy-tuloy na screw-driven na makina na natutunaw, naghahalo, at naglalabas ng polimer sa ilalim ng presyon; ang pares ng screw-and-barrel, hindi ang die lamang, ang tumutukoy kung gaano kahusay ang pagganap ng buong proseso.
Paano Gumagana ang Extruder? Ang Prinsipyo ng Paggawa
Ang bawat screw extruder, anuman ang tatak o laki, ay gumagana sa parehong pisikal na prinsipyo: ang isang turnilyo ay umiikot sa loob ng isang mahigpit na pagkakabit ng bariles, na nag-drag ng granular polymer pasulong habang pinapalambot ito ng init at friction. Kung ang bariles ay transparent at maaari kang mag-zoom sa screw channel, makikita mo ang plastic na gumagalaw bilang isang tuluy-tuloy na spiral wave. Limang natatanging yugto ang nangyayari sa loob ng maikling paglalakbay na iyon mula sa hopper hanggang sa mamatay.
Limang Yugto mula Granules hanggang Matunaw
- Pagpapakain. Ang mga pellet o pulbos mula sa hopper ay nahuhulog sa screw channel habang ang umiikot na turnilyo ay nag-drag ng materyal pasulong. Tinutukoy ng feed zone, kasama ang malalalim na paglipad nito, kung gaano karaming materyal ang maaaring pumasok sa makina.
- Natutunaw. Ang alitan sa pagitan ng umiikot na tornilyo at ng pader ng bariles, kasama ang init mula sa mga pampainit ng bariles, ay nagsisimulang matunaw ang polimer. Sa compression zone, habang ang dami ng channel ay nagiging mas maliit, ang mga butil ay na-compress laban sa mainit na ibabaw ng bariles at isang natutunaw na pelikula ay bubuo.
- Paghahalo. Ang pagkatunaw ay nagpapatuloy, at ang mga paglipad ng turnilyo ay lumilikha ng paggugupit na nagpapakalat ng mga additives, pigment, filler, at fiberglass nang pantay-pantay sa pamamagitan ng pagkatunaw.
- Pagsusukat. Sa metering zone, ang channel ay may pare-parehong mababaw na lalim. Dito gumagana ang turnilyo bilang positive-displacement pump, na naghahatid ng matatag, kontrolado ng presyon na daloy ng matunaw sa die.
- Die forming. Sa dulo ng bariles, ang pagkatunaw ay pinipilit sa pamamagitan ng pagbubukas ng die, na nagbibigay sa produkto ng hugis nito. Hinihila, pinapalamig, at pinuputol ng downstream na kagamitan ang lumalabas na profile.
Ang Mga Bahaging Nagiging Posible ng Pagkakasunud-sunod
Ang bawat yugto ay umaasa sa isang partikular na mekanikal na bahagi. Ang bariles ay isang makapal, matigas na bakal na tubo na naglalaman ng materyal at sumisipsip ng init. Ang tornilyo ay ang gumagalaw na elemento na naghahatid at nagmamasa ng plastik; ang diameter at ratio ng haba-sa-diameter nito ay higit na kinokontrol ang output at kalidad ng pagkatunaw. Ang sistema ng pagmamaneho, karaniwang isang AC motor na may gearbox, ay tumutukoy sa torque at bilis ng turnilyo. Ang mga heating band sa paligid ng barrel ay nagbibigay ng karagdagang init sa pagsisimula at kinokontrol ang temperatura ng barrel, habang ang mga cooling fan o mga channel ng tubig ay nag-aalis ng sobrang init kapag mataas ang melt shear. Ang die ay ang panghuling hugis ng orifice, at ang isang screen changer o isang breaker plate sa harap ng die ay nagsasala ng kontaminasyon. Ang lahat ng mga sangkap na ito ay kailangang magtulungan dahil ang polimer ay hindi natutunaw bilang isang bloke; ito ay unti-unting natutunaw, at anumang kaguluhan sa isang yugto ay nagbabago sa mga kondisyon sa bawat susunod na yugto.
Kapag ang makina ay tumatakbo nang normal, ang matunaw na daloy sa die ay pare-pareho at ang output sa bawat rebolusyon ng turnilyo ay matatag. Kapag ang isa sa mga bahagi ay nagsimulang mabigo, ang mga unang palatandaan ay halos palaging lumilitaw bilang mga pagkakaiba-iba sa output, presyon, o temperatura ng pagkatunaw. Ito ang dahilan kung bakit ang mga may karanasang maintenance team ay nanonood ng mga pressure gauge at motor amperage readout sa halip na maghintay ng mga nakikitang depekto sa produkto.
Kinokontrol din ng screw geometry ang oras ng paninirahan at shear rate. Ang mahabang turnilyo na may banayad na compression ratio ay nagbibigay ng mas mahabang oras ng paninirahan at mas mababang antas ng paggugupit, na mainam para sa mga materyal na sensitibo sa init gaya ng PVC. Ang isang maikling turnilyo na may matarik na ratio ng compression ay nalalapat ng isang mataas na rate ng paggugupit, na nagpapabuti sa paghahalo ngunit nagpapataas ng temperatura ng pagkatunaw. Ang trade-off na ito ay naglalaro sa bawat uri ng turnilyo na inilarawan sa susunod na kabanata.
Ang lahat ng mga extruder ay sumusunod sa parehong limang yugto ng pagkakasunud-sunod: pagpapakain, pagtunaw, paghahalo, pagsukat, at pagbuo ng mamatay; isang kawalan ng balanse sa anumang yugto ay agad na nagpapakita bilang output fluctuation o natutunaw-temperatura drift.
Mga Pangunahing Uri ng Extruder at Ano ang Kahulugan ng Bawat Pangalan
Sa praktikal na pag-uusap, "anong uri ng extruder ang mayroon ka?" halos palaging tumutukoy sa pag-aayos ng tornilyo. Ang turnilyo ay ang bahagi na nagbibigay ng pangalan sa makina: single-screw extruder, twin-screw extruder, planetary-roller extruder, o ram extruder. Umiiral ang bawat disenyo dahil nilulutas nito ang ibang problema sa pagproseso, at ang pagpili ng mali ay maglilimita sa output o makapinsala sa materyal.
Mga Single-Screw Extruder
Ang single-screw extruder ay ang pinakakaraniwang uri sa mundo at ang machine na ibig sabihin ng karamihan sa mga tao kapag sinabi nilang "extruder." Binubuo ito ng isang turnilyo na umiikot sa isang bariles, kadalasang may makinis na bore o isang grooved feed section. Ang mga bentahe nito ay simpleng konstruksyon, mababang gastos, madaling operasyon, at maaasahang output para sa mahusay na tinukoy na mga materyales tulad ng polyethylene, polypropylene, at polystyrene. Karamihan sa mga linya ng pipe, profile, film, at sheet ay gumagamit ng mga single-screw extruder dahil ang mga produktong ito ay nangangailangan ng matatag na paghahatid ng pagkatunaw sa halip na masinsinang paghahalo.
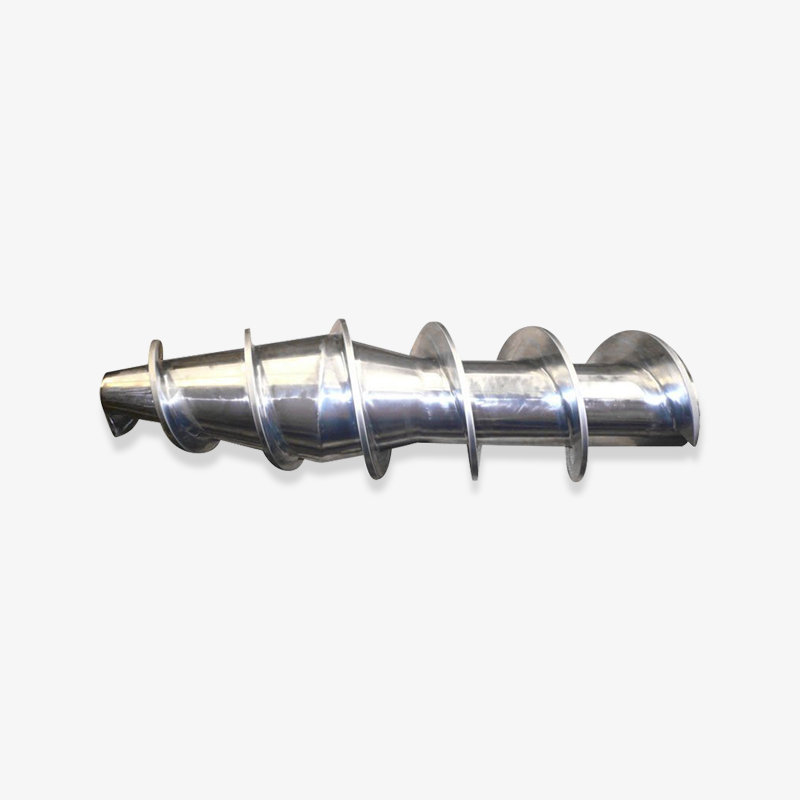
Ang disenyo ng screw para sa mga single-screw machine ay sumusunod sa klasikong three-zone geometry: feed zone, compression zone, at metering zone. Tinutukoy ng lalim at haba ng bawat zone ang compression ratio, na karaniwang nasa pagitan ng 2:1 at 3.5:1 para sa mga polymer na pangkalahatang layunin. Sa isang maayos na napiling tornilyo, ang isang single-screw extruder ay maaaring maghatid ng isang napaka-matatag na presyon ng pagkatunaw, ngunit ito ay isang katamtamang panghalo; Ang mga filler at pigment ay maaaring manatiling mahina ang pagkakalat maliban kung ang tornilyo ay may karagdagang mga elemento ng paghahalo. Para sa maraming processor, ang sagot ay bilhin ang nag-iisang tornilyo at bariles bilang magkatugmang pares mula sa isang dalubhasang tagagawa sa halip na mula sa magkahiwalay na pinagmulan.
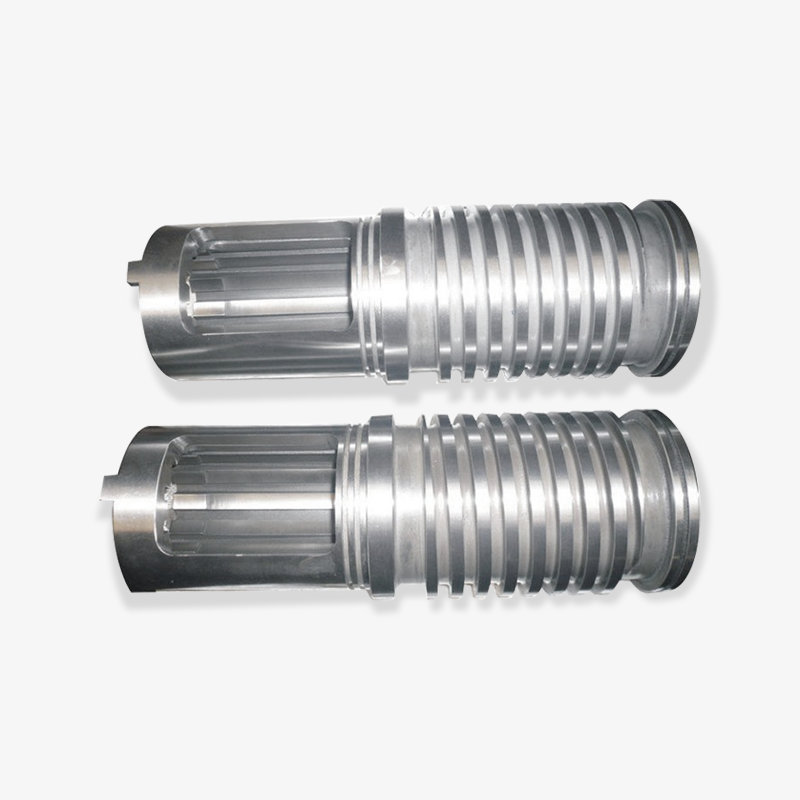
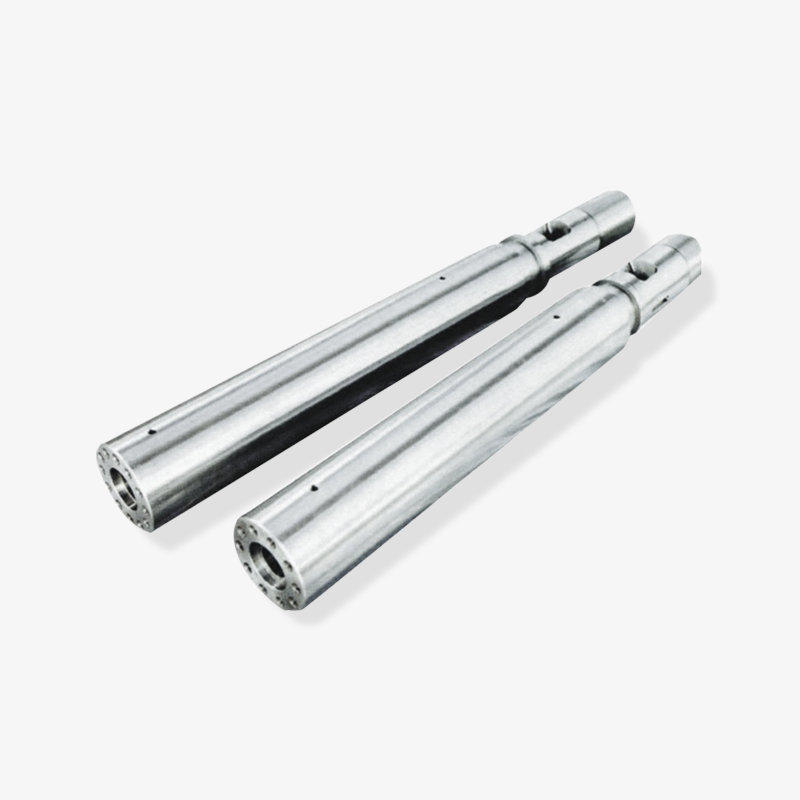
 Katugmang Single Screw at Barrel Sets para sa Stable Extrusion Nag-aalok ang supplier na ito ng magkatugmang single screw at barrel pairs na idinisenyo para sa stable na melt pressure sa mga pangmatagalang application gaya ng PE pipe, film, at sheet. Sinusuportahan ng precision-machined alloy steel construction ang pare-parehong pag-plastic at pagbawas ng pagkasuot. Tingnan ang Produkto →
Kasama sa mga karaniwang aplikasyon para sa mga single-screw machine ang PE water pipe, PPR pipe, polyethylene film, PP sheet, PS profile, at cable insulation. Sa mga trabahong ito, ang makina ay nagpapatakbo ng isang materyal sa mahabang panahon, at ang screw profile ay nakatutok sa materyal na iyon lamang.
Mga Twin-Screw Extruder: Parallel at Conical
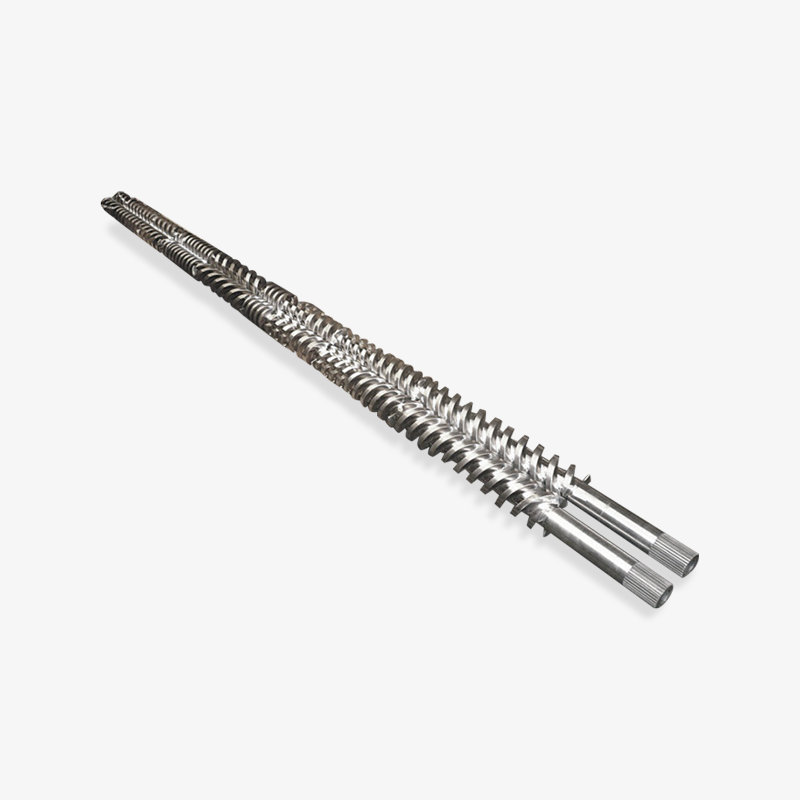
Kapag ang application ay humihingi ng mas mahusay na paghahalo o direktang paghawak ng pulbos, ang twin-screw extruder ay karaniwang ang mas mahusay na sagot. Tulad ng sinasabi ng pangalan, ang makina ay may dalawang turnilyo na magkatabi sa isang bariles; ang mga turnilyo ay maaaring intermeshing o non-intermeshing, co-rotating o counter-rotating. Para sa thermoplastic compounding, ang pinakakaraniwang pagsasaayos ay intermeshing co-rotating parallel twin screws. Ang figure-eight bore at ang self-wiping screw profile ay nagbibigay ng magandang pag-renew sa ibabaw at mataas na kahusayan sa paghahalo na may mas maikling oras ng paninirahan kaysa sa isang single-screw machine. Ipinapaliwanag ng aming naunang teknikal na artikulo kung paano nakakamit ng parallel twin-screw na teknolohiya ang mahusay na paghahalo, paghahatid at pagproseso ng materyal sa hakbang-hakbang na detalye.
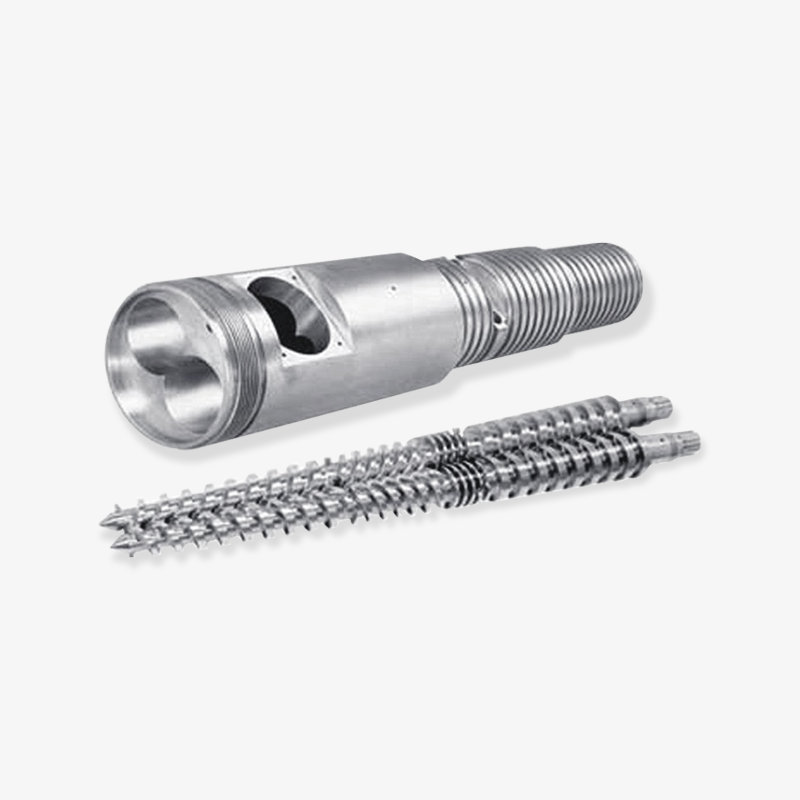
Ang mga conical twin-screw extruder ay gumagana nang iba. Ang mga turnilyo ay mas malawak sa dulo ng feed at mas makitid sa dulo ng paglabas, at ang bariles ay tumutugma sa korteng kono na ito. Ang disenyong ito ay unti-unting pinipiga ang materyal, na gumagawa ng banayad, mababang paggugupit na pagtunaw. Ang conical twin-screw machine ay malawakang ginagamit para sa matibay na PVC pipe at profile, dahil ang PVC ay sensitibo sa init at gupit; pinapanatili ng conical geometry na mababa ang temperatura ng pagkatunaw habang naghahatid pa rin ng mataas na output sa mababang bilis ng turnilyo.
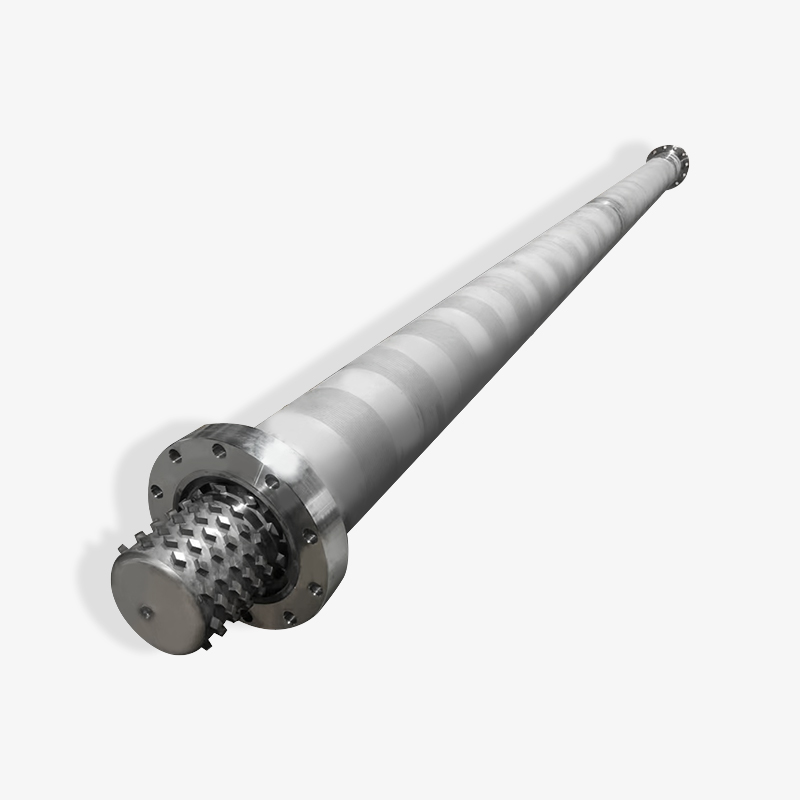
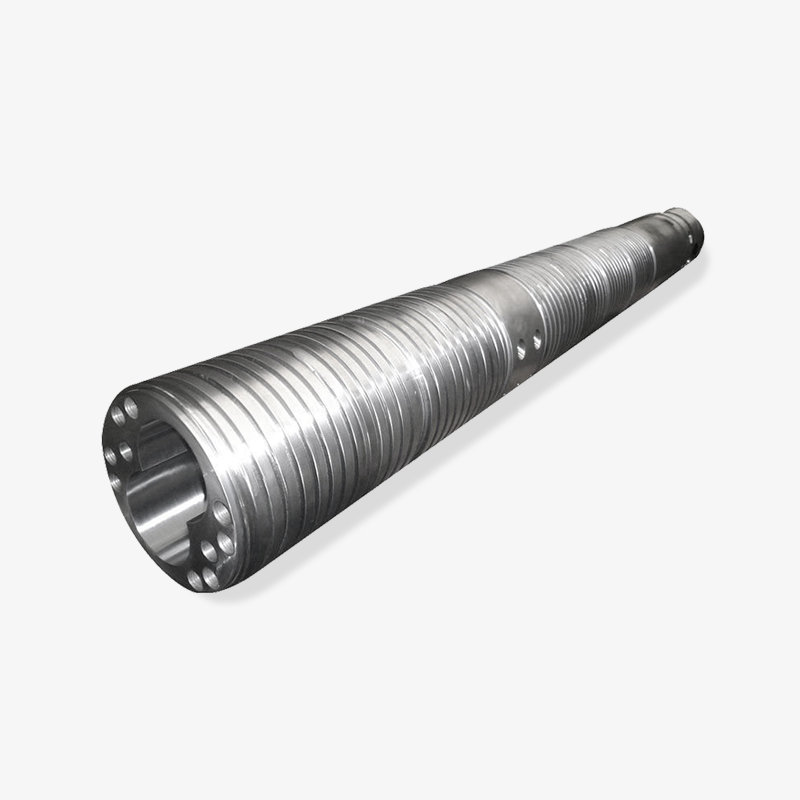
 Conical Twin Screw at Barrel para sa Magiliw na Pagproseso ng PVC Ang conical twin screw at barrel assemblies ay nagbibigay ng low-shear melting na perpekto para sa matibay na PVC pipe at mga profile. Ang mataas na kalidad na alloy steel na may na-optimize na geometry ay nagpapabuti sa pagkakapareho ng paghahalo habang binabawasan ang pagkonsumo ng enerhiya at mga gastos sa pagpapanatili. Tingnan ang Produkto →
Para sa mga processor, ang praktikal na pagkakaiba ay maaaring ibuod bilang: pinakamahusay na pinaghalong parallel twin screws at perpekto para sa mga compound, masterbatch, at pellets; Ang conical twin screws ay malumanay na natutunaw at mainam para sa PVC powder at mga profile. Ang mga pares ng tooling at turnilyo ay hindi maaaring palitan sa pagitan ng dalawang uri, kahit na ang panlabas na diameter ay pareho, dahil ang taper geometry ay natatangi sa bawat modelo ng makina.
Mga Planetary Roller Extruder
Ang planetary roller extruder ay isang espesyal na disenyo na sumasakop sa gitnang lupa sa pagitan ng isang turnilyo at isang twin screw. Ang pangunahing tornilyo, na tinatawag na sun roll o central spindle, ay napapalibutan ng ilang mas maliliit na planetary spindle na umiikot sa loob ng isang bariles na may ukit na panloob na dingding. Ang resulta ay isang napakalaking heat-exchange na ibabaw sa isang compact na haba. Ang materyal ay ginupit sa maraming maliliit na puwang sa parehong temperatura, na nagbibigay ng mahusay na pagkakapareho ng thermal nang walang mataas na mekanikal na paggugupit. Ang mga makinang ito ay kadalasang nagsisilbing mga natutunaw na bomba sa mga linya ng pelikula at sheet, o bilang panghuling yugto ng paghahalo bago ang isang screen changer, kung saan inaalis ng mga ito ang mga agglomerates at mga pagkakaiba sa temperatura na naiwan ng isang upstream na single screw.
Mga Espesyal na Extruder na Ginagamit sa Pagproseso ng Rubber at Foam
Ang mga rubber extruder, na tinatawag ding warm-feed o cold-feed rubber screws, ay idinisenyo para sa mga compound ng goma; mayroon silang mas malalim na flight at mas mababang bilis upang maiwasan ang sobrang init ng elastomer. Para sa foamed polyethylene, ang mga processor ay gumagamit ng EPE foam extrusion screw-barrel set, na na-optimize para sa pag-inject ng mga blowing agent sa melt sa isang matatag na presyon. Mayroon ding mga ram extruder, na nagtutulak ng solidong bloke ng materyal, gaya ng PTFE o UHMWPE, pasulong gamit ang piston sa halip na umiikot na turnilyo. Ang mga makinang ito ay hindi natutunaw ang polimer sa parehong paraan tulad ng mga screw machine; umaasa sila sa mataas na presyon at isang pinainit na mamatay.
| Uri ng extruder | Pag-aayos ng tornilyo | Karaniwang L/D ratio | Pinakamahusay na angkop para sa | Mga karaniwang produkto |
|---|---|---|---|---|
| Single-screw | Isang tornilyo sa isang bariles | 20:1 hanggang 34:1 | Matatag na paghahatid ng matunaw para sa mga karaniwang polimer | Mga tubo, profile, pelikula, sheet, cable coating |
| Parallel twin-screw | Dalawang intermeshing co-rotating screws | 28:1 hanggang 48:1 | Matinding paghahalo at pagsasama | Masterbatch, compounds, recycled pellets |
| Conical twin-screw | Dalawang convergent counter-rotating screws | 16:1 hanggang 25:1 | Magiliw na pagkatunaw ng mga pulbos na sensitibo sa init | Matibay na PVC pipe, profile, wood-plastic composite |
| Planetary roller | Central spindle na may mga planetary satellite | 5:1 hanggang 15:1 | Paggamot ng init at pagtunaw ng homogenization | Mga linya ng pelikula at sheet bilang natutunaw na mga bomba |
| Goma malamig-feed | Isang malalim na paglipad na tornilyo | 8:1 hanggang 16:1 | Extruding unvulcanized rubber compounds | Mga seal ng goma, mga bahagi ng gulong, mga gasket |
| Ram extruder | Piston drive, walang umiikot na turnilyo | Hindi naaangkop | High-viscosity polymers na halos hindi natutunaw | PTFE at UHMWPE rods, tubes, profiles |
Ang pangalan ng isang extruder ay nagsasabi sa iyo ng pag-aayos ng tornilyo nito, at tinutukoy ng kaayusan na iyon ang materyal na maaari nitong iproseso, ang paghahalo ng enerhiya na maihahatid nito, at ang mga hugis ng produkto na maaari nitong mapanatili sa matipid.
Screw at Barrel: Ang Mga Pangunahing Bahagi na Tinutukoy ang isang Extruder
Sasabihin sa iyo ng parehong mga taga-disenyo ng makina at mga taong may karanasan sa pagpapanatili na ang tunay na extruder ay ang tornilyo at ang bariles. Ang motor, ang gearbox, at ang sistema ng pag-init ay umiiral lamang upang paikutin ang tornilyo at panatilihin ang bariles sa tamang temperatura. Kung hindi maganda ang performance ng pares ng tornilyo at bariles, walang makakaayos nito sa ibaba ng agos. Ipinapaliwanag ng kabanatang ito ang geometry, mga materyales, at mga window ng pagpoproseso na tumutukoy kung paano dapat maunawaan ang isang set ng screw-barrel.
Screw Geometry: Diameter, L/D Ratio, at Compression Ratio
Ang unang numero sa anumang extruder datasheet ay ang diameter ng tornilyo, kadalasang ibinibigay sa millimeters. Ang isang 75 mm single-screw extruder, halimbawa, ay nangangahulugan na ang flight sa labas ng diameter ng screw ay 75 mm; Ang kapasidad ng output ay humigit-kumulang sa parisukat ng diameter, kaya ang isang 90 mm na tornilyo ay maaaring maghatid ng mas maraming output sa parehong bilis ng turnilyo. Ang pangalawang numero ay ang ratio ng L/D, ang ratio ng haba ng bariles sa diameter ng tornilyo. Ang 75 mm screw na may L/D ratio na 30 ay nangangahulugang ang epektibong haba ng bariles ay 2250 mm. Ang mas mahahabang makina ay nagbibigay ng mas mahabang oras ng paninirahan at mas mahabang paghahalo, na kapaki-pakinabang kapag ang mga additives ay dapat na unti-unting isama.
Ang compression ratio ay ang ratio ng lalim ng channel sa feed zone sa lalim ng channel sa metering zone. Kinakatawan nito kung gaano kalakas ang pagpisil ng materyal habang naglalakbay ito kasama ang tornilyo. Ang isang karaniwang pangkalahatang layunin na tornilyo ay may compression ratio na 2.5:1 hanggang 3:1. Kung ang ratio ay masyadong mababa, ang pagkatunaw ay hindi sapat na may presyon at ang output ay surge; kung ito ay masyadong mataas, ang matunaw ay nag-overheat at ang polimer ay bumababa.
Konstruksyon ng Barrel at Mga Panloob na Lining
Ang bariles ay kailangang maglaman ng mataas na presyon, magsagawa ng init nang pantay-pantay, at labanan ang pagkasira. Ang mga maliliit na extruder ay gumagamit ng one-piece barrel na gawa sa tumigas na bakal na may nitriding treatment sa bore. Ang malalaking makina at makina na nagpapatakbo ng mga abrasive o corrosive na materyales ay gumagamit ng bimetallic barrel: isang matibay na shell ng bakal na may napakatigas na panloob na lining na inilapat sa pamamagitan ng centrifugal casting o sintering. Ang pinakakaraniwang lining na materyales ay high-chromium iron at tungsten carbide alloys.
Ang pagsusuot sa barrel ay karaniwang unang lumalabas sa feed zone dahil solid pa rin ang materyal doon at lumilikha ng mataas na friction sa pamamagitan ng mga pellets. Para sa mga glass-fiber-reinforced na materyales, ang high wear zone ay kadalasang lumilipat sa metering zone, kung saan ang bilis ng pagkatunaw ay mataas at ang mga dulo ng hibla ay nakakasira sa metal. Ang kaagnasan, na karaniwan kapag nagpoproseso ng PVC o ilang mga flame retardant na naglalabas ng mga acidic na gas, ay umaatake sa buong haba ng bariles. Ang tamang pagpili sa pagitan ng nitrided steel, bimetallic high-chromium, at bimetallic tungsten carbide ay nakasalalay sa materyal na recipe, hindi lamang sa badyet.
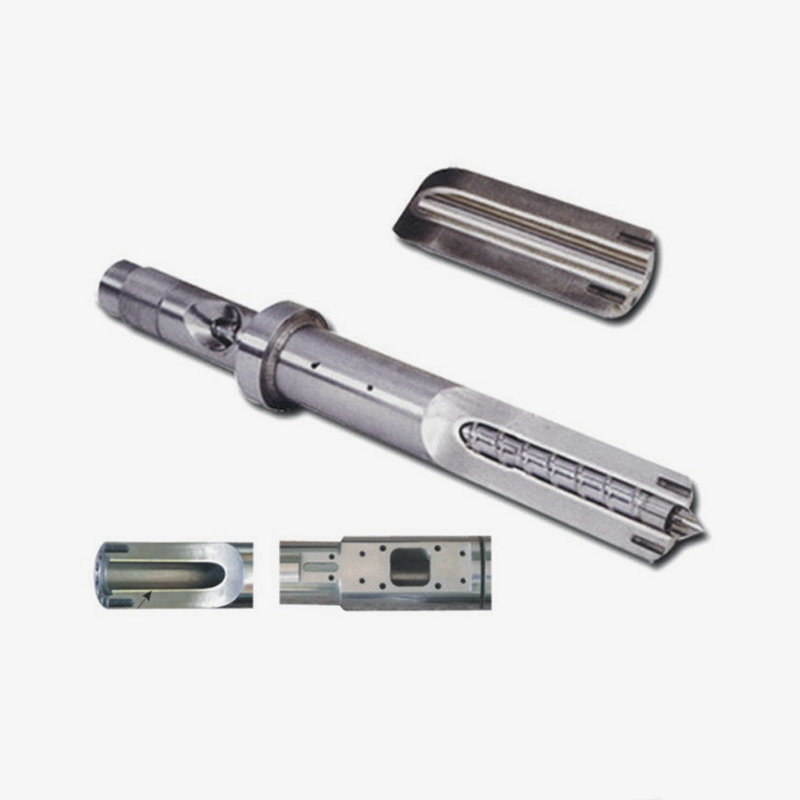
 Bimetallic Screw at Barrel para sa Abrasive at Corrosive Materials Bimetallic screw at barrel na mga opsyon na may tungsten carbide o nickel-based alloys ay naghahatid ng mahabang buhay ng serbisyo para sa glass-fiber-reinforced at corrosive na plastik. Ang katigasan hanggang HRC60-70 ay binabawasan ang dalas ng pagpapalit at sinusuportahan ang tuluy-tuloy na operasyon sa mataas na temperatura. Tingnan ang Produkto →
Ang mga marka ng bakal na tornilyo ay sumusunod sa parehong pilosopiya. Ang mga nitrided screw ay pinatigas sa isang gas-nitriding na paggamot at nagbibigay ng murang solusyon para sa mga karaniwang polimer. Para sa mga nakasasakit na compound, ang isang bimetallic screw na may matigas na nakaharap sa mga gilid ng flight, o isang buong protective coating, ay lubos na nagpapahaba ng buhay ng serbisyo. Ang ilang mga processor ay pumipili ng isang mapagpapalit na disenyo ng tornilyo, na tinatawag ding modular screw, upang ang parehong makina ay makapagpatakbo ng ilang mga recipe ng produkto sa pamamagitan lamang ng pagpapalit ng turnilyo, isang diskarte na nagpapadali din sa pagpapanatili.
Pagpili sa Window sa Pagproseso: Bakit Sinusunod ng Mga Setting ng Temperatura ng Barrel ang Materyal
Ang mga setpoint ng temperatura ng bariles ay hindi kailanman arbitrary; sinusunod nila ang window ng pagproseso ng polimer. Ang bawat thermoplastic ay lumalambot at natutunaw sa loob ng medyo makitid na hanay, at ang paglabas sa labas ng hanay na ito ay nagbubunga ng nakikitang mga problema sa kalidad. Kung ang bariles ay masyadong malamig, ang natutunaw ay mananatiling malapot at hindi matatag, na nagiging sanhi ng pagtaas ng output at hindi natutunaw na mga butil sa produkto. Kung ang bariles ay masyadong mainit, ang polimer ay bumababa at ang produkto ay nagiging dilaw, malutong, o nahugasan na kulay abo. Para sa kadahilanang ito, ang anumang makabuluhang kahulugan ng extruder ay kinabibilangan ng ideya ng isang kinokontrol na landas ng temperatura mula sa hopper hanggang mamatay.
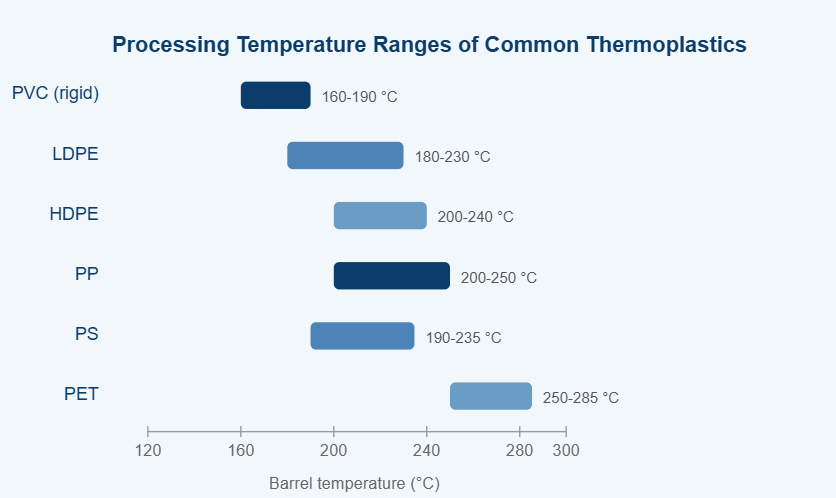
Karaniwang mga bintana ng temperatura ng bariles para sa anim na karaniwang thermoplastics na pinoproseso sa mga screw extruder. Ang mga aktwal na setpoint ay nakasalalay sa oras ng paninirahan, disenyo ng turnilyo, at mga stabilizer na pakete.
Inihahambing ng chart sa itaas ang tinatayang mga window ng temperatura ng barrel para sa anim na thermoplastics na regular na pinoproseso sa single-screw at twin-screw extruder. Ang unang mensahe ng tsart ay ang mga karaniwang commodity plastic ay hindi maaaring palitan; ang bawat dagta ay nangangailangan ng sarili nitong rehiyon ng temperatura. Ang PVC ay nasa ibabang dulo dahil nagsisimula itong mabulok nang humigit-kumulang 200°C, na naglalabas ng hydrochloric acid at mabilis na nawawalan ng kulay. Sinasaklaw ng mga polyethylene ang isang mapagpatawad at malawak na bintana, kaya naman ang LDPE ay nananatiling pinakamadaling materyal para sa isang baguhan na ma-extrude. Ang HDPE ay nangangailangan ng bahagyang mas mataas na barrel setpoint kaysa sa LDPE upang maiwasan ang hindi natutunaw na mga kristal sa pelikula. Ang polypropylene ay kumikilos nang katulad bago ang pagkasira, ngunit ang matalim na punto ng pagkatunaw nito ay nangangahulugan na ang isang pagkakaiba-iba ng ilang degree lamang ay maaaring magbago nang malinaw sa daloy ng pagkatunaw. Ang polystyrene ay mapagpatawad din sa temperatura ngunit malamang na nangangailangan ng mahusay na paglabas sa mas malalaking makina. Ang PET ay nangangailangan ng pinakamataas na temperatura, at nangangailangan ito ng maingat na pagpapatuyo bago ang pagpilit dahil ang moisture ay nag-hydrolyze sa polymer chain at nagpapababa ng lagkit. Ang iba't ibang mga bintana ay direktang nakakaapekto sa disenyo ng tornilyo: ang mga materyal na may mababang temperatura ay nagpaparaya sa mataas na paggugupit, habang ang mga materyales na may mataas na temperatura ay nangangailangan ng mas mababang profile ng paggugupit at mas mahabang sona ng pagsukat. Samakatuwid, kapag ang isang processor ay nagbago mula sa PVC patungo sa PP sa parehong makina, ang inirerekumendang pagsasanay ay palitan ang screw-barrel set ng isang dinisenyo para sa bagong polimer. Ang mga pagbabagu-bago ng hilaw na materyal, tulad ng iba't ibang mga timbang ng molekular, ay nagbabago din ng perpektong window, kaya ang isang may karanasan na operator ay palaging binibigyang pansin ang takbo ng temperatura ng pagkatunaw, hindi lamang sa setpoint ng bariles. Sa madaling salita, ipinapaliwanag ng tsart kung bakit ang turnilyo at bariles ng isang extruder ay hindi kailanman one-size-fits-all.
Mga Opsyon na Lumalaban sa Pagsuot at Paggamot sa Ibabaw
Nitrided na kaso
Pinatigas na ibabaw ng nitrogen; mababang gastos; angkop para sa malinis na pagpoproseso ng PE at PP.
Bimetallic high-chromium lining
Balanseng wear at corrosion resistance; pamantayan para sa mga compound na puno ng talc at calcium-carbonate.
Bimetallic tungsten-carbide lining
Nangungunang wear resistance para sa glass-fiber at mineral-filled abrasive na materyales.
Modular na tornilyo na may mga napapalitang elemento ng pagsusuot
Para sa mga processor na madalas magpapalit ng mga recipe at gusto ng mas mababang gastos sa pagpapalit.
Ang pagpili sa mga opsyong ito ay nagbabago sa kabuuang halaga ng pagmamay-ari ng isang makina. Ang isang nitrided barrel ay maaaring ayusin sa pamamagitan ng pagtanggal sa lumang ibabaw at muling pagnitriding, ngunit ang isang pagod na tungsten-carbide lining ay karaniwang nangangailangan ng isang bagong bariles. Sa kabaligtaran, ang isang malaking output machine na nagpapatakbo ng mga glass-fiber compound ay karaniwang nagbabayad ng isang tungsten-carbide lining sa loob ng isang season ng produksyon, dahil nababawasan ang downtime.
Ang tornilyo at bariles ay isang solong gumaganang pares; geometry, steel grade, at surface treatment dapat lahat ay tumugma sa polymer at sa mga filler nito, at ang processing temperature chart ay ang mapa para sa pagpipiliang iyon.
Mga Karaniwang Industrial Application ng Extruders
Lumilitaw ang mga extruder sa halos lahat ng sektor ng pagmamanupaktura ng plastik, ngunit ang mga gawaing ginagawa nila ay maaaring ipangkat sa dalawang pamilya: direktang paghubog ng isang tapos na profile at paghahalo ng mga materyales na pagkatapos ay nabuo sa mga pellet, pelikula, o iba pang mga semifinished na mga produkto. Ang pag-unawa kung saang pamilya nabibilang ang iyong aplikasyon ay mahalaga kapag nagbabasa ng mga datasheet ng kagamitan.
| Direktang Paghuhubog ng mga Tapos na Profile
| Compounding at Reclaim
|
Isang kapaki-pakinabang na alituntunin: kung ang produkto ay dapat magpanatili ng isang tumpak na cross-section, pumili ng uri ng extruder na kilala para sa stable na output at gumamit ng screw na idinisenyo para sa solong produkto na iyon; kung ang produkto ay isang pellet o tambalan na ang eksaktong komposisyon ay mas mahalaga kaysa sa hugis nito, pumili ng makina na may masinsinang paghahalo at bigyan ng mas maraming oras sa pagpapanatili para sa mga pagbabago sa turnilyo.
Ang foam extrusion ay nararapat na espesyal na banggitin dahil pinagsasama nito ang dalawang pamilya. Ang isang EPE foam screw-barrel set ay dapat munang matunaw nang buo ang polymer, pagkatapos ay mag-iniksyon ng isang pisikal na ahente ng pamumulaklak sa matunaw, at pagkatapos ay panatilihin ang natunaw sa ilalim ng mataas na presyon hanggang sa labasan ng die. Ang buong profile ng screw ay na-optimize para sa pressure path na ito, kaya naman ang mga processor ng foamed polyethylene ay hindi nagpapatakbo ng mga standard na PE screws.
Ang mga aplikasyon ng extrusion ay nahahati sa direktang paghubog at paghahalo-intensive compounding; ang pagpili sa maling pamilya ng makina ay nangangahulugan ng pakikipaglaban sa produkto, sa turnilyo, at sa iskedyul ng pagpapanatili mula sa unang araw.
Paano Piliin ang Tamang Extruder, Screw, at Barrel
Ang pagpili ng extruder, o pagpapalit ng turnilyo at bariles nito, ay isang desisyon na dapat gawin gamit ang mga numero ng datasheet sa halip na mga hula. Limang mga kadahilanan ang nagdadala ng karamihan sa timbang.
- Materyal na recipe at form: uri ng resin, additives, fillers, recycled content, at kung ang feed ay virgin pellets o powder.
- Target ng output: kinakailangang kg/h, na tumutukoy sa minimum na diameter ng tornilyo at lakas ng drive. Ang pagdodoble sa diameter ng tornilyo ay halos apat na beses ang kapasidad ng pumping sa parehong bilis ng turnilyo.
- Mga kinakailangan sa kalidad ng matunaw: pagpapahintulot sa kapal ng pader, pamamahagi ng tagapuno, at kulay; humihingi ng pagpapaubaya ay nangangailangan ng mas mahabang L/D ratio at posibleng isang hadlang o mixing screw.
- Kapaligiran sa pagsusuot at kaagnasan: abrasive fillers gaya ng glass fiber, talc, at titanium dioxide, at corrosive byproducts gaya ng PVC decomposition gases, ang nagpapasya sa pagitan ng nitrided at bimetallic na materyales.
- Umiiral na interface ng makina: Ang mga sukat ng flange, taas ng centerline, drive keyway, heating zone, at control software ay dapat na eksaktong tumugma.
| Salik | Ano ang dapat i-verify | Bunga ng maling pagpili |
|---|---|---|
| Recipe ng polimer | Matunaw ang index ng daloy, mga additives, porsyento ng tagapuno, pagkabulok | Overheating, pagkasira ng tornilyo, o mahinang dispersion |
| Output | kg/h sa ibinigay na bilis ng turnilyo at presyon sa likod | Hindi maabot ng linya ang target ng produksyon |
| L/D ratio | Kinakailangan ang ratio ng haba-sa-diameter para sa recipe | Ang maikling L/D ay nangangahulugan ng hindi matatag na pagkatunaw; Ang mahabang L/D ay nanganganib sa pagkasira ng init |
| Compression ratio | Itugma sa uri ng polymer at bulk density | Umaapaw, nasusunog, o hindi natutunaw na mga butil |
| Magsuot ng proteksyon | Uri ng lining para sa bariles at nakaharap para sa tornilyo | Napaaga ang pagkasira at kontaminasyon ng produkto na may mga particle ng metal |
| Geometrical fit | Diameter, kabuuang haba, keyway, heater zone, flange | Hindi ma-install ang makina o matutunaw ang mga tagas |
Nagtatrabaho sa isang Screw and Barrel Manufacturer
Dahil ang turnilyo at bariles ay mga custom na bahagi, ang pinakamahusay na mga resulta ay nagmumula sa pakikipagtulungan sa isang tagagawa na nagtatanong ng mga tamang tanong bago mag-quote. Isang karampatang tagagawa ng mga bahagi ng plastik na makinarya hihilingin ang tatak ng makina, diameter ng tornilyo, ratio ng L/D, target ng output, ang polymer at mga additives na iyong pinapatakbo, at ang kasalukuyang mode ng pagkabigo, kung nasusuot, kaagnasan, o mahinang paghahalo. Dapat din silang sumang-ayon sa eksaktong mga sukat sa pagguhit, dahil ang isang dimensyon ng kalahating milimetro ay maaaring magbago sa output at pag-uugali ng pagkatunaw. Sa maraming mga export market, ang mga processor ay bumibili ng mga screw-barrel set nang direkta mula sa tagagawa upang maiwasan ang markup ng mga intermediate na mamamakyaw, at sila ay tumatanggap ng suporta sa aplikasyon sa parehong oras.
Sa sarili naming workshop, na itinatag noong 1990 at nagsilbi sa mga customer sa United States, Germany, Dubai, Vietnam, at Thailand, madalas naming nakikita ang parehong pagkakamali: ang isang processor ay bumibili ng kumpletong extruder machine mula sa isang supplier at kalaunan ay bibili ng mga screw-barrel set mula sa ibang pinagmulan, na inaasahan na ang mga ito ay mapapalitan. Sa pagsasagawa, ang mga screw at barrel set ay dapat gawin bilang magkatugmang pares, na may tamang radial clearance at flight tolerances. Kapag sila ay naitugma, ang output sa bawat rebolusyon ay nananatiling matatag at ang makina ay tumatakbo nang tahimik; kapag hindi, mapapansin mo ang pag-alon, pagbabagu-bago ng temperatura, at mabilis na pagkasira.
Ang pagpili ng screw-barrel set ay nagsisimula sa limang numero: materyal, output, kalidad ng pagkatunaw, kapaligiran ng pagsusuot, at interface ng makina; nagtatapos ito sa isang custom-match na pares ng mga bahagi.
Pagpapanatili, Pagsuot, at Buhay ng Serbisyo
Kahit na ang isang tama na napiling extruder ay napuputol. Ang tornilyo at bariles ay mga bahagi ng makina ng contact, at ang bawat rebolusyon ng tornilyo ay gumagawa ng kaunting alitan laban sa dingding ng bariles at laban sa materyal. Ang tunay na tanong ay hindi kung ang pagsusuot ay magaganap ngunit kung gaano kabilis at sa anong zone.
Ang Mga Karaniwang Mekanismo ng Pagsuot
- Ang nakasasakit na pagkasuot mula sa mga filler: ang mga glass fiber, calcium carbonate, talc, at titanium dioxide ay kumikilos tulad ng papel de liha sa loob ng bariles.
- Nakakaagnas na pagkasira mula sa mga acidic na byproduct: Ang PVC decomposition ay naglalabas ng hydrochloric acid; Ang flame-retardant at ilang bio-based na polymer ay naglalabas ng iba pang mga agresibong compound.
- Metal-to-metal contact na dulot ng misalignment, baluktot na turnilyo, o labis na side load; ito ang pinakamabilis na paraan para sirain ang magkabilang bahagi.
- Pagguho sa metering zone at mga gilid ng paglipad mula sa mataas na bilis ng pagkatunaw, na nakikita sa mga reinforced compound o mga resin na may mataas na temperatura.
Mga Sintomas na Nagsasaad ng Pagsuot
- Bumababa ng 10% o higit pa ang output sa parehong bilis ng turnilyo at presyon sa likod.
- Nagsisimulang magbago ang temperatura ng natutunaw nang walang pagbabago sa mga setpoint.
- Lumilitaw ang pagkakaiba-iba ng kapal ng produkto, lalo na sa isang gilid ng die.
- Lumilitaw ang mga itim na batik o madilim na guhit sa pagkatunaw; ang nakakulong na materyal sa mga sira na bulsa ay bumababa sa paglipas ng panahon.
- Ang mga turnilyo, hindi pangkaraniwang ingay, o mataas na amperage ng motor ay nagpapahiwatig ng mekanikal na interference.
Isang Pangunahing Preventive Maintenance Routine
- Sukatin ang panlabas na diameter ng screw at diameter ng barrel bore sa feed, compression, at metering zone tuwing 6 hanggang 12 buwan, depende sa materyal.
- Panatilihin ang mga talaan ng output sa bawat turnilyo rebolusyon; ang isang mabagal na pababang trend ay mas maaasahan kaysa sa isang pagsukat.
- Linisin nang mabuti ang makina bago isara, lalo na kapag nagpapatakbo ng PVC o iba pang mga kinakaing unti-unti na materyales.
- Siyasatin ang mga gilid ng paglipad ng tornilyo para sa pag-ikot o mga bitak at ang barrel bore para sa pagmamarka o isang magaspang na ibabaw.
- Suriin ang pagkakahanay sa pagitan ng gearbox at ng bariles, at i-verify na tuwid ang turnilyo.
- Makipagtulungan sa isang maaasahang supplier ng mga kapalit na bahagi at panatilihing handa ang isang ekstrang screw-barrel set para sa mga kritikal na linya.
Ang regular na pagpapanatili ay nagpapahaba ng buhay ng serbisyo, ngunit sa huli ang bawat set ng turnilyo at bariles ay umaabot sa isang limitasyon. Ang isang pangkalahatang tuntunin sa industriya ay ang isang nitrided screw ay tumatagal ng isa hanggang dalawang taon sa ilalim ng magandang kondisyon; ang isang bimetallic screw ay maaaring tumagal ng tatlo hanggang limang taon o higit pa sa abrasive na serbisyo. Kapag ang bore ng barrel ay pinalaki ng higit sa humigit-kumulang 0.3 hanggang 0.5 mm na lampas sa orihinal na dimensyon, ang isang bagong katugmang set ay kadalasang mas matipid kaysa sa reconditioning.
Ang pagsusuot sa isang extruder ay hindi isang emergency; ito ay isang normal na kondisyon na maaaring masubaybayan, planuhin sa paligid, at pabagalin sa pamamagitan ng tamang pagpili ng materyal at isang simpleng gawain sa pagsukat.
Mga Madalas Itanong Tungkol sa Mga Extruder
Ito ang mga tanong na madalas itanong ng mga operator at team ng pagbili kapag nagsimula sila sa extrusion.
Ano ang simpleng kahulugan ng extruder?
Sa madaling salita, ang kahulugan ng extruder sa paggawa ng mga plastik ay isang makina na patuloy na natutunaw at nagbobomba ng plastik na materyal sa pamamagitan ng isang die upang lumikha ng isang mahabang produkto na may pare-parehong cross-section. Sa isang pangungusap: ang hilaw na materyal ay napupunta sa isang gilid, ang tinunaw at may presyon na materyal ay lumalabas sa kabilang panig, at ang isang tornilyo sa loob ng pinainit na bariles ang nagtutulak at naghahalo. Ang parehong termino ay ginagamit sa metal extrusion, ngunit sa mga plastik, ang "extruder" ay halos palaging nangangahulugan ng screw extruder na may bariles at umiikot na turnilyo.
Ano ang pagkakaiba sa pagitan ng isang extruder at isang injection molding machine?
Ang isang extruder ay patuloy na gumagana at gumagawa ng walang katapusang mga profile, pelikula, sheet, o pellets. Paputol-putol na gumagana ang isang injection molding machine: tinutunaw nito ang polimer gamit ang turnilyo, iniiniksyon ang natunaw sa isang saradong amag, pinipigilan ang presyon, pagkatapos ay binubuksan ang amag at inilalabas ang bahagi. Maraming mga processor ang nagmamay-ari ng parehong uri. Ang screw-barrel set ng isang injection molding machine ay magkatulad ngunit kadalasan ay mas maikli at idinisenyo para sa reciprocating na paggalaw, kaya hindi ito basta-basta mapapalitan ng extruder screw.
Ano ba talaga ang ginagawa ng turnilyo sa loob ng extruder?
Ang tornilyo ay may tatlong mga trabaho: dalhin ang solid na materyal pasulong, tunawin ito, at bumuo ng presyon. Mukhang isang simpleng spiral, ngunit tinutukoy ng lalim ng channel, flight pitch, at haba nito kung gaano karaming init ang nalilikha ng friction, kung gaano kahusay ang paghahalo ng mga additives, at kung gaano katatag ang output. Ang isang maliit na pagbabago sa ratio ng compression ay maaaring magbago ng temperatura ng pagkatunaw ng ilang degree, kaya naman ang turnilyo ay itinuturing na puso ng makina.
Aling mga materyales ang maaaring iproseso sa isang extruder?
Karamihan sa mga thermoplastics: PE, PP, PVC, PS, ABS, PA, PET, at maraming copolymer, pati na rin ang mga compound ng goma at ilang partikular na produktong food paste sa industriya ng pagkain. Ang naglilimita sa mga kadahilanan ay ang daloy ng matunaw, katatagan ng init, at kaagnasan ng bariles. Ang mga materyales na nabubulok malapit sa kanilang mga natutunaw na punto, tulad ng PVC, ay nangangailangan ng mga disenyo ng tornilyo na mababa ang gupit; ang mga materyales na may napakataas na lagkit ng pagkatunaw, tulad ng PTFE, ay nangangailangan ng espesyal na kagamitang uri ng ram kaysa sa isang normal na turnilyo.
Single screw o twin screw: alin ang mas maganda?
Wala alinman sa pangkalahatan ay mas mahusay; magkaibang tanong ang sinasagot ng dalawang uri. Kung ang iyong trabaho ay simpleng paggawa ng tubo o pelikula, ang single-screw extruder ay mura at madaling patakbuhin. Kung kailangan mong paghaluin ang mga pigment, filler, o recycled na nilalaman sa polymer, o magpapakain ka ng powder sa halip na mga pellets, mas epektibo ang twin-screw extruder. Para sa PVC powder, maraming processor sa buong mundo ang pumipili ng conical twin screw dahil nagbibigay ito ng banayad na pagkatunaw sa mataas na output. Ang terminong "mas mahusay" ay nakasalalay sa iyong recipe, target na output, at mga pagpapaubaya sa produkto.
Gaano katagal ang mga extruder screw at barrels?
Ang buhay ng serbisyo ay nag-iiba mula sa mas mababa sa isang taon hanggang higit sa limang taon, depende sa nakasasakit at kinakaing unti-unti na nilalaman ng materyal, temperatura ng bariles, bilis ng turnilyo, at kung gaano kaingat na pinananatili ang makina. Ang pagpapatakbo ng glass-fiber reinforced compound na may nitrided barrel ay kadalasang gumagawa ng nakikitang pagkasira sa loob ng isang season; ang isang bimetallic tungsten-carbide lining sa parehong serbisyo ay maaaring tumagal ng ilang beses na mas matagal. Ang matalinong paraan ay ang pagsukat sa diameter ng tornilyo at barrel bore sa pana-panahon at palitan ang set kapag bumaba ang output o lumilitaw ang pagkakaiba-iba ng kapal.
Ang praktikal na kahulugan ng extruder ay isang tuluy-tuloy na melting-and-pumping machine, at ang tunay na pagkakakilanlan nito ay napagpasyahan ng screw-barrel pair sa loob nito.
Ang pag-unawa sa kahulugan ng extruder ay hindi nangangailangan ng isang degree sa polymer engineering, ngunit ito ay nangangailangan ng tamang mental na modelo. Kapag nakita mo na ang makina bilang tuluy-tuloy na limang yugto na pipeline: pagpapakain, pagtunaw, paghahalo, pagsukat, at pagbuo ng die, bawat datasheet, bawat listahan ng ekstrang bahagi, at bawat pag-uusap sa pag-troubleshoot ay nagiging mas transparent.
Sa mahigit tatlong dekada ng karanasan sa paggawa ng single-screw barrels, parallel twin, conical twin, planetary, at bimetallic screw-barrel sets, ang aming kumpanya ay nagsusuplay ng parehong mga single component at kumpletong screw-barrel solution sa mga plastic machinery builder at plastics processors. Kung ang iyong kasalukuyang linya ay dumaranas ng tumataas na output, hindi pantay na pagkatunaw, o mabilis na pagkasira ng screw, ipadala sa amin ang tatak ng makina at recipe ng produkto, at irerekomenda namin ang set ng screw-barrel na akma sa iyong makina at sa iyong badyet.
Ang de-kalidad na pares ng turnilyo at bariles ay ang pinakamatipid na pag-upgrade sa performance na magagawa ng isang processor: pinapabuti nito ang katatagan ng output, mga pagpapaubaya sa produkto, tipid sa enerhiya, at agwat ng pagpapalit sa parehong oras.
Napiling Display ng Bearing $

 浙公网安备 33090202000520 号
