

May -akda: Weibo
Petsa: Nov 03, 2026
Mga Bahagi ng Injection Machine: Screw and Barrel Guide para sa mga Builder at Supplier
Ang isang 250-toneladang press na nagpapatakbo ng parehong naylon na puno ng salamin na trabaho sa loob ng apat na taon ay bihirang mabibigo nang walang babala. Nagsisimula itong mawalan ng unan, tumataas ang oras ng pagbawi ng tornilyo nang dalawa o tatlong segundo, at lumilitaw ang manipis na bakas ng mga itim na batik sa ikatlong shot ng bawat cycle. Sa oras na mahuli ang tala ng pagpapanatili, ang mga flight malapit sa metering zone ay bilugan at ang barrel bore ay lumaki ng 0.15 mm sa eksaktong parehong punto.
Sinuman na bibili ng mga bahagi ng makina ng pag-injection ay nakapanood na ng nangyari. Ang nakakabigo na bahagi ay ang gastos ay bihirang ang bahagi mismo. Ito ay ang anim na linggo ng pag-anod ng mga dimensyon, ang tinanggihang batch na walang sinuman ang maaaring masubaybayan, at ang emergency order na inilagay sa isang premium dahil ang ekstrang ay hindi kailanman sa shelf. Ang maikling bersyon sa harap: sa isang molding machine, magsuot ng concentrates sa plasticizing group, ibig sabihin ay ang turnilyo, bariles, check ring at nozzle, kaya na kung saan ang pagsusumikap sa detalye at ekstrang stock ay magbabayad ng pinakamabilis.
Pagpapangkat ng Mga Bahagi ng Injection Machine ayon sa Trabaho na Ginagawa Nila
Ang mga manual ng makina ay kadalasang naglilista ng daan-daang mga line item, na walang silbi kapag kailangang malaman ng isang shift supervisor kung saan titingin. Ang isang mas praktikal na paraan upang pagbukud-bukurin ang mga bahagi ng makina ng pag-iniksyon ay sa pamamagitan ng pag-andar na ginagawa nila sa isang ikot: pinipigilan ang amag na nakasara, natutunaw at nag-inject, naghahatid ng kapangyarihan, at nagkokontrol sa pagkakasunud-sunod.
Mahalaga ang pagpapangkat na iyon dahil malinis ang mga sintomas dito. Ang flash at hindi pantay na puwersa ng clamp ay kabilang sa clamping group. Ang mga short shot, black specks at cushion variation ay kabilang sa plasticizing group. Mabagal na pagbawi ng turnilyo na may normal na mga punto ng heater sa drive o hydraulic group. Kapag ang alarm log ay tumalon sa pagitan ng mga hindi nauugnay na fault, ang control at instrumentation group ay karaniwang ang lugar upang magsimula.
| Function group | Mga parts na oorderin mo talaga | Trabaho sa cycle | Ang unang senyales ay nangangailangan ng pansin |
|---|---|---|---|
| Clamping | Mga plate, tie bar, toggle linkage, clamp cylinder, ejector pin at ejector plate, pagsasaayos ng taas ng amag | Hinahawakan ang amag na nakasara laban sa presyon ng iniksyon at inilalabas ang bahagi | Flash sa parting line, hindi pantay na clamp force pakaliwa pakanan, ejector marks |
| Plasticizing at iniksyon | Screw, barrel, check ring, screw tip, nozzle, heater bands, thermocouples, hopper at feed throat | Naghahatid, natutunaw, naghahalo, sumusukat at nag-iinject ng shot | Variation ng cushion, black specks, short shots, gumagapang na ang recovery time |
| Magmaneho at haydrolika | Pump, servo motor, proportional valve, accumulator, hose, seal, hydraulic oil at mga filter | Naghahatid ng metalikang kuwintas sa tornilyo at puwersa sa clamp | Mabagal na pagbawi, pagtaas ng temperatura ng langis, pagbaba ng presyon sa ilalim ng pagkarga |
| Kontrol at instrumentasyon | PLC, I/O card, HMI, pressure at position sensor, limit switch, thermocouple input | Inaayos ang cycle at pinapanatili ang mga parameter na nauulit | Cycle time drift, random alarms, mga parameter na hindi gagana |
| Mga gamit sa gilid ng amag | Sprue bush, hot runner tip, core pins, water fittings, seal | Hugis at pinapalamig ang bahagi | Gate blush, dumidikit na bahagi, hindi balanseng paglamig |
Para sa isang tagabuo ng makina, ang talahanayang ito ay gumaganap bilang isang mapa ng pagbili. Ang mga bahagi ng clamping ay higit sa lahat ay istruktura at iniutos nang isang beses bawat disenyo ng makina. Ang pag-plastic ng mga bahagi ay ang mga bumabalik bilang mga paulit-ulit na order, kung kaya't ang kanilang mga guhit, pagpapaubaya at mga sertipiko ng materyal ay nararapat na bigyang pansin sa iyong file ng supplier.
Ang mga bahagi na humipo sa tinunaw na polimer ay unang nabubulok; Ang mga bahagi na nagdadala lamang ng karga ay bihirang gawin. I-budget ang iyong atensyon sa ganoong pagkakasunud-sunod.
Sa Loob ng Plasticizing Group: Kung saan Naka-concentrate ang Wear
Ang plasticizing unit ay isang maliit, mainit, mataas na presyon ng makina sa loob ng mas malaki. Ang isang turnilyo na umiikot sa 80 hanggang 200 rpm ay nag-drag ng mga solidong pellets sa isang pinainit na bariles, pinipiga ang mga ito, tinutunaw ang mga ito laban sa bore wall, i-homogenize ang pagkatunaw at pagkatapos ay nagsisilbing piston upang itulak ito sa isang nozzle. Ang bawat isa sa mga hakbang na iyon ay naglalagay ng abrasive filler, corrosive gas o thermal stress laban sa parehong dalawang ibabaw.
Ang turnilyo
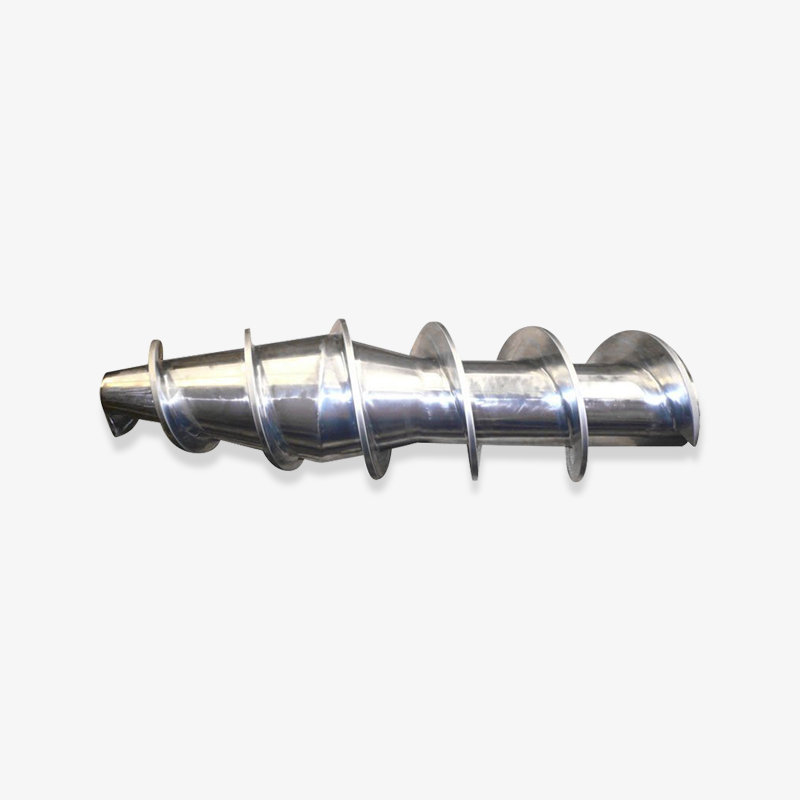
Karamihan sa mga turnilyo ng iniksyon ay nagpapatakbo ng ratio na haba-sa-diameter sa pagitan ng 20:1 at 24:1, na nahahati sa isang feed zone, isang transition o compression zone, at isang metering zone. Ang feed zone ay malalim upang lunukin ang mga pellets; ang metering zone ay mababaw upang bumuo ng presyon at paggugupit. Sa pagitan ng mga ito ang channel depth taper, at ang taper na iyon ay tumutukoy sa compression ratio, karaniwang 2.0 hanggang 2.5 para sa general purpose work at mas mababa para sa heat-sensitive na materyales gaya ng matibay na PVC.
Ang pagsusuot ay unang makikita sa mga lupain ng flight, hindi sa channel. Ang flight tip ay ang ibabaw na kuskusin ang bore, at sa sandaling lumaki ang lapad ng lupa at lumiit ang flight sa labas ng diameter, ang melt ay dumudulas pabalik sa mga flight sa halip na sumulong. Ang slip na iyon ay ang nararamdaman ng mga operator bilang mas mahabang oras ng pagbawi at hindi matatag na unan; hindi ito problema sa heater kahit na mukhang isa sa display ng temperatura. Ang mga compound na puno ng salamin sa 30 hanggang 50 porsiyentong paglo-load ay nagpapabilis nito nang husto dahil ang mga hibla ay kumikilos tulad ng isang mabagal na paggiling na paste.
Ang bariles
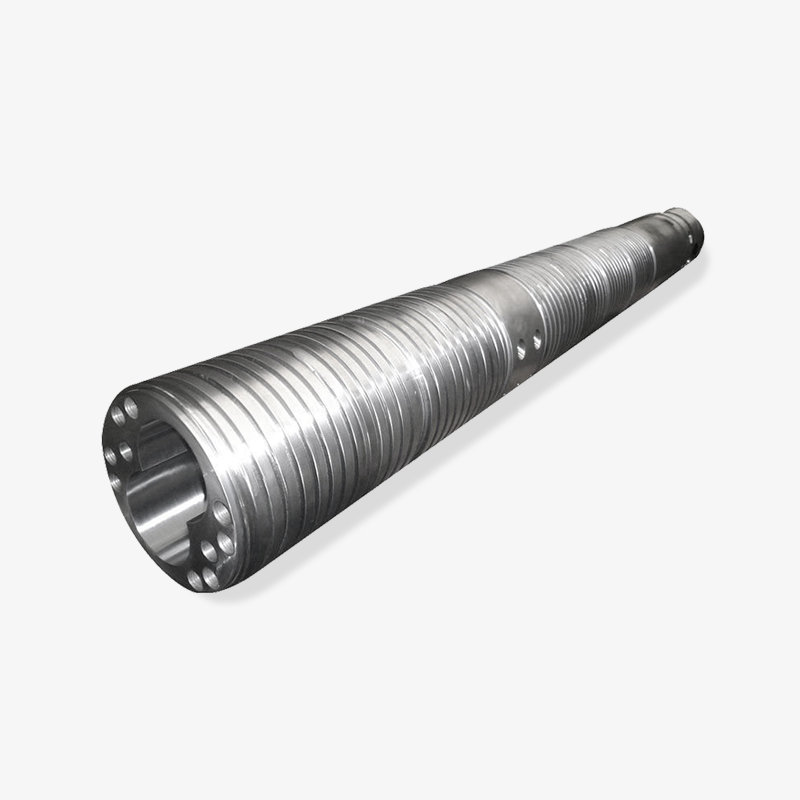
Ang mga bariles ay nahahati sa dalawang malawak na pamilya. Gumagamit ang mga nitrided barrel ng gas-nitrided layer na humigit-kumulang 0.4 hanggang 0.7 mm sa isang angkop na base na bakal, na nagbibigay ng matigas na ibabaw sa katamtamang halaga at tama para sa hindi napunong mga resin ng kalakal. Gumagamit ang mga bimetallic barrel ng centrifugally cast alloy liner, kadalasang 2 hanggang 5 mm ang kapal at puno ng mga particle ng carbide, na mas lumalaban sa abrasion at tinitiis ang mas maraming heat cycle bago masira ang ibabaw.
Ang pattern ng pagsusuot sa isang bariles ay bihirang magkatulad. Ang paglaki ng bore ay karaniwang tumutuon sa dulo ng metering zone at bago ang nozzle, kung saan ang pressure at shear peak. Kaya naman ang pagsukat ng bore sa pagbubukas lamang ng feed ay halos wala. Ang isang three-point check sa kabuuan ay ang pinakamababang kapaki-pakinabang na inspeksyon.
Suriin ang singsing, dulo ng turnilyo at nguso ng gripo
Ang check ring ay ang pinakamurang bahagi sa grupo at ang pinakamadalas na naiiwan sa serbisyo nang masyadong mahaba. Ito ay dumudulas sa screw shank at tinatakan habang iniiniksyon. Ang isang sliding clearance na nagsisimula sa 0.05 hanggang 0.15 mm ay bubukas nang may pagkasira, at kapag ito ay lumampas sa humigit-kumulang 0.25 mm, ang makina ay hindi na makakahawak ng isang matatag na cushion dahil ang natutunaw ay tumutulo pabalik sa panahon ng injection stroke. Ang pagpapalit ng singsing at tip sa iskedyul ay isa sa ilang mga tunay na murang panalo sa pagpapanatili ng paghubog.
Ang nozzle ay ang huling paghihigpit bago ang amag. Dapat tumugma ang spherical radius nito sa sprue bush, at ang orifice nito ay nakakaapekto sa shear history. Ang mga heater band at thermocouples ay mga consumable din, at ang isang banda na nag-drift ng 15 degrees mas malamig kaysa sa setpoint ay tahimik na nagbabago sa buong natutunaw na profile.
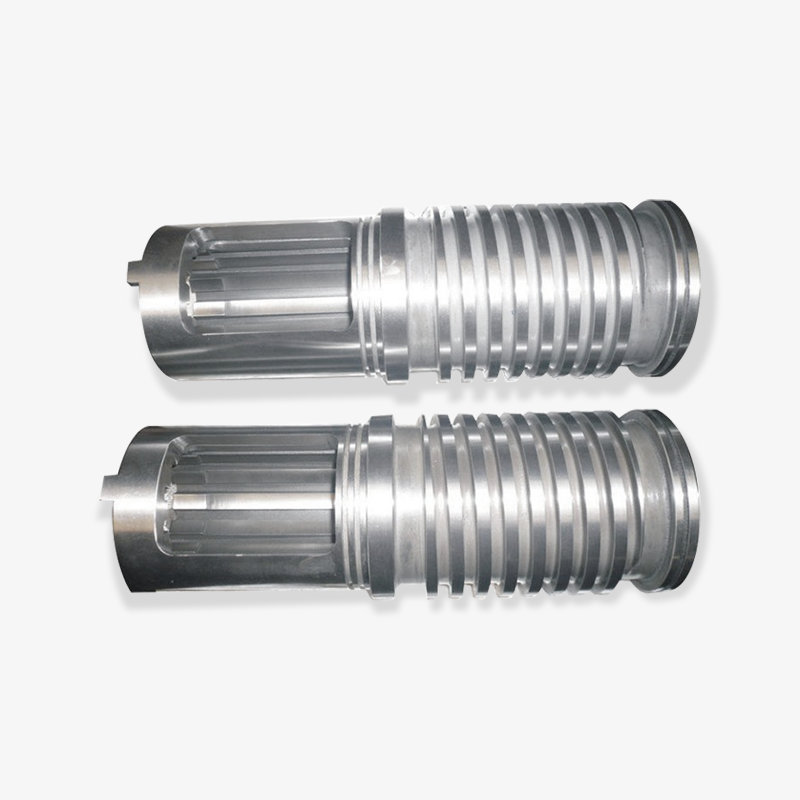
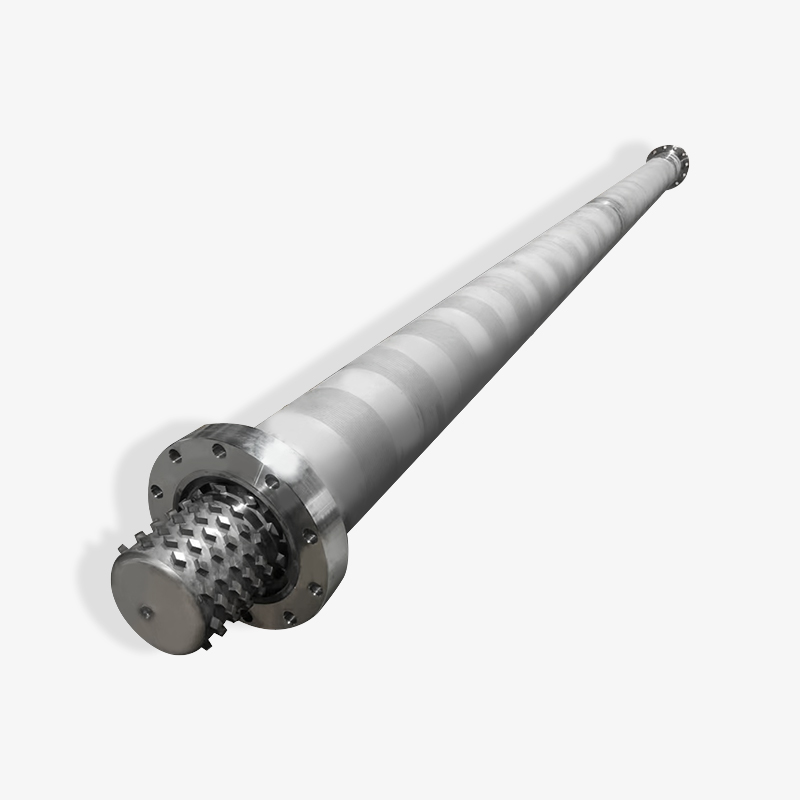
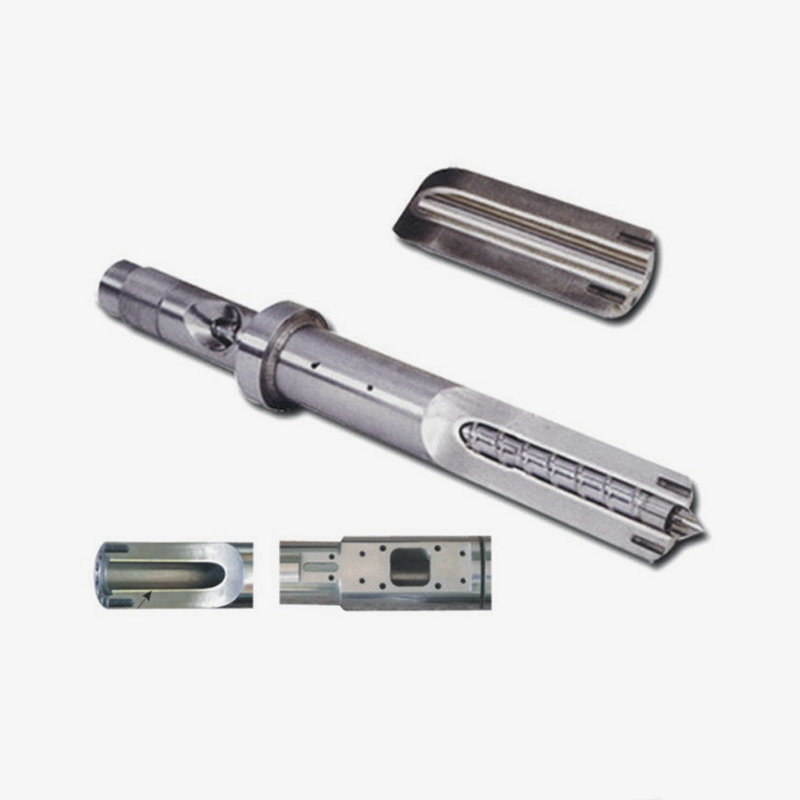
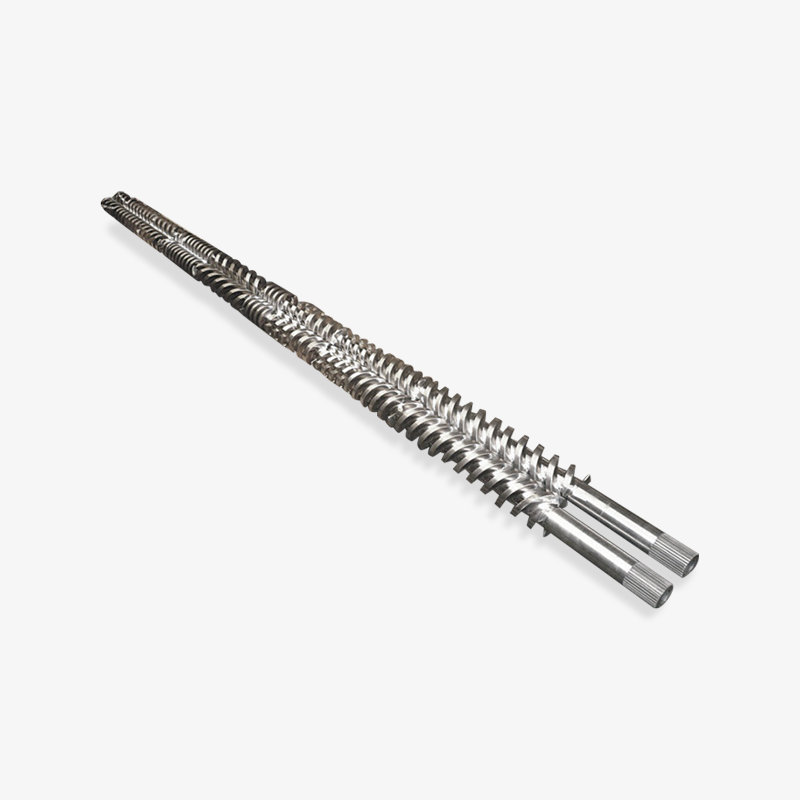
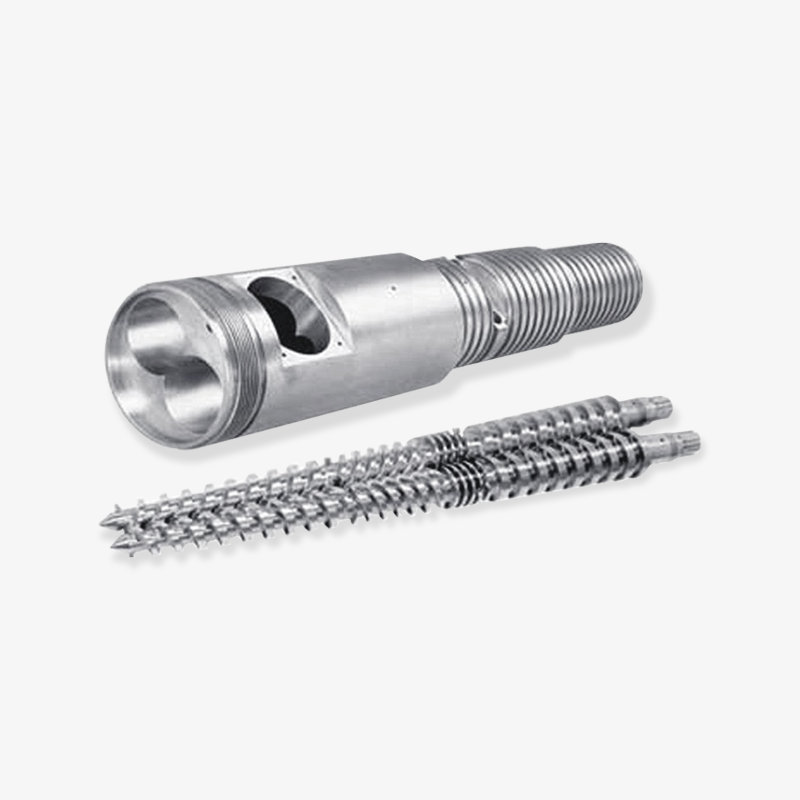
 Custom na Injection Molding Screw at Barrel Ang turnilyo and barrel form the plasticizing unit; a matched set helps maintain stable material transport and reduces fit-related leakage. Tingnan ang Produkto →
Kapag pinanggalingan mo ang pangkat na ito bilang isang tugmang hanay sa halip na bilang mga hiwalay na item, ang pagkakasya sa pagitan ng turnilyo, singsing at bore ay susuriin ng supplier bago ipadala, na nag-aalis ng pinakakaraniwang sanhi ng isang "bagong bahagi na hindi pa rin humahawak ng unan."
Halos perpektong ginagaya ng isang pagod na check ring ang isang sira na tornilyo. Palitan ang singsing at tip bago mo pahintulutan ang isang order ng turnilyo.
Tumutugmang Bahagi ang Bumuo sa Resin na Talaga Mong Pinapatakbo
Ang pinakakaraniwang pagkakamali sa pagtutukoy ay ang pagbili ng build na nababagay sa makina kaysa sa resin. Dalawang 180-toneladang makina na nagpapatakbo ng magkatulad na laki ng shot ay maaaring mangailangan ng ganap na magkaibang screw at barrel build kung ang isa ay naghuhulma ng hindi napunong polypropylene at ang isa ay naghuhulma ng 40 porsiyentong glass-filled na polyamide.
Ang mode ng pagsusuot ay dapat magmaneho sa pagpili. Ang mga nakasasakit na tagapuno ay nagdudulot ng mekanikal na pagguho ng mga lupain ng paglipad at mga bore wall. Ang mga corrosive melt, partikular ang PVC at ilang flame-retardant grade, ay umaatake sa nitrided layer sa kemikal na paraan at gumagawa ng pitting sa halip na makinis na buli. Ang mga resin na may mataas na temperatura ay nag-oxidize sa ibabaw ng bakal at nagpapaikli sa buhay ng heater band. Ang bawat isa sa mga iyon ay nangangailangan ng ibang sagot.
| Dagta o tagapuno | Dominant wear mode | Direksyon ng bariles | Direksyon ng turnilyo | Ano ang dapat panoorin |
|---|---|---|---|---|
| Hindi napuno ang PP, PE, PS, ABS, PC | Banayad na pagsusuot ng pandikit | Nitrided bore, karaniwang liner | Nitrided na bakal, 20:1 hanggang 22:1 L/D | Mabagal na pagkawala ng repeatability ng pagsukat pagkatapos ng ilang taon |
| PA, PBT, POM na puno ng salamin sa 20 hanggang 50 porsyento | Matinding abrasion | Bimetallic liner na may carbide phase | Bimetallic o welded hard facing sa mga flight, mixing section | Mga bilugan na sulok ng paglipad at tumataas na metalikang kuwintas ng tornilyo |
| Matibay at plasticized PVC | Kaagnasan kasama ang thermal degradation | Corrosion-resistant bimetallic o chrome-plated bore | Chrome-plated, mababang compression, walang dead spot | Mga itim na linya at pitting sa nitrided surface |
| PPS, PEI, PEEK, LCP | Mataas na temperatura na oksihenasyon na may mga nakasasakit na tagapuno | Bimetallic na may heat-stable na haluang metal | Mataas na temperatura na haluang metal na may protektadong dulo | Burnout ng heater band at mga ibabaw ng tornilyo na kupas ang kulay |
| Bumubula ang EPE at EPP | Mababang pagsusuot, hindi matatag na presyon | Karaniwang sapat ang karaniwang nitrided bore | Screw na may nakalaang paghahalo at decompression zone | Ang pagkakaiba-iba ng density at hindi pantay na istraktura ng cell |
| Recycled flake na may mga filler at metal na bakas | Pinaghalong abrasion at impact | Bimetallic bore | Bimetallic screw na may reinforced tip | Biglang torque spike at pagkasira ng feed zone |
 Bimetallic Screw para sa Filled at High-Temperature Resin Pinagsasama ng bimetallic screw ang isang matigas na base na may wear- at corrosion-resistant alloy surface para sa mga puno at mataas na temperatura na engineering resin. Tingnan ang Produkto →
Ang isang bimetallic build ay nagkakahalaga ng higit sa isang nitrided, at para sa isang makina na nagpapatakbo ng hindi napunong polypropylene sa isang 20-segundong cycle na napakakaunting binibili ng dagdag na gastos. Para sa isang trabahong puno ng salamin na tumatakbo sa tatlong shift, karaniwan itong nagbabayad sa loob ng unang taon ng iniiwasang downtime. Ang tapat na sagot ay nakasalalay sa paglo-load ng tagapuno, bilang ng cycle at kung gaano mapagparaya ang iyong customer sa isang kalidad na drift bago ito maging isang reklamo.
Tukuyin ang wear build mula sa napuno o kinakaing unti-unting trabaho na tatakbo ang makina, hindi mula sa pinakamadaling trabahong tatakbo nito.
Pagbabasa ng Screw at Barrel Drawing Tulad ng isang Mamimili
Ang mga inhinyero na bumili na nakakabasa ng screw drawing ay nakakakuha ng karamihan sa mga problema sa supply bago mailagay ang order. Ang pagguhit ay hindi lamang isang hugis; ito ay isang set ng mga pangako tungkol sa geometry, heat treatment at fit. Narito ang pagkakasunod-sunod na sulit na suriin sa bawat oras.
- Diameter at magkasya ang klase. Nominal na diameter ng tornilyo kasama ang tolerance, na tumugma laban sa tolerance ng barrel bore. Ang isang turnilyo at bariles na inorder mula sa dalawang magkaibang mga supplier ay ang nag-iisang pinakakaraniwang pinagmumulan ng labis na paunang clearance.
- Ang ratio ng haba-sa-diameter at haba ng zone. Dapat ipakita ang mga haba ng feed, transition at pagsukat bilang mga porsyento o ganap na dimensyon. Ang hindi malinaw na mga guhit ay gumagawa ng mga turnilyo na tumatakbo ngunit hindi nagpapaplastikan sa parehong paraan tulad ng orihinal.
- Compression ratio. Kumpirmahin ang ratio na nababagay sa dagta. Ang isang 3:1 na tornilyo na ibinagsak sa isang PVC na trabaho ay maggugupit na magpapababa ng materyal kahit gaano pa ito kahusay sa makina.
- Geometry ng paglipad. Pitch, lapad ng flight, profile depth ng channel at anumang hadlang o paghahalo ng mga flight. Tinutukoy ng mga ito ang matunaw na homogeneity at output, hindi lamang magsuot ng buhay.
- Batayang materyal at paggamot sa init. Base steel grade, nitriding depth at surface hardness, o bimetallic liner thickness at carbide content. Tanungin ang aktwal na mga halaga, hindi ang pariralang "mataas na kalidad na materyal".
- Pagkatuwid at surface finish. Straightness bawat yunit ng haba at bore roughness. Parehong nakakaapekto sa clearance sa mga paraan na lumilitaw lamang pagkatapos na mainit ang makina.
- Mga detalye ng interface. Screw shank coupling, keyway o spline, detalye ng thread, tingnan ang mga sukat ng upuan ng singsing. Ito ang mga sukat na magpapasya kung ang bahagi ay magkasya sa lahat.
- interface ng nozzle. Spherical radius, diameter ng orifice at anggulo ng upuan, na tumugma sa sprue bush sa gilid ng amag.
Ang isang guhit na sumasagot sa lahat ng walong puntos ay maaaring ma-quote nang tumpak ng anumang karampatang tagagawa. Ang isang guhit na sumasagot sa tatlo sa kanila ay gagawa ng isang bahagi na akma, tumatakbo, at dahan-dahang kumbinsihin ang lahat na ang makina ang problema.
Ang bawat dimensyon na nawawala sa iyong drawing ay nagiging isang pagpapalagay na dapat gawin ng iyong supplier para sa iyo.
Kung Saan Galing Talaga ang Mga Tawag sa Serbisyo
Bago magpasya kung ano ang ii-stock, nakakatulong na makita kung paano karaniwang ipinamamahagi ang mga reklamo ng plasticizing-unit. Ang chart sa ibaba ay isang mapaglarawang pattern na nakuha mula sa mga karaniwang ulat sa shop-floor sa halip na isang pormal na survey, kaya ituring ang hugis bilang gabay at ang eksaktong mga porsyento bilang tinatayang.
Malarawang paghahati ng mga tawag sa serbisyo ng plasticizing-unit
Screw flight wear
34%
Suriin ang dulo ng singsing at turnilyo
22%
Barrel bore wear sa dulo ng pagsukat
18%
Heater band at thermocouple faults
14%
Pagbara ng nozzle o pagkasira ng upuan
7%
Feed throat bridging at gutom
5%
Ang unang tatlong kategorya ay nagdaragdag ng hanggang sa humigit-kumulang tatlong quarter ng kabuuan, kung kaya't ang screw at barrel geometry ay nararapat sa pinakadetalyadong pagguhit sa iyong library ng mga bahagi. Ipinapaliwanag din nito kung bakit ang isang maintenance team na nagpapanatili lamang ng mga heater band sa stock ay mawawalan pa rin ng mga araw sa tuwing naaanod ang unan.
Ang dalawang pinakamaliit na kategorya ay ang pinakamadalas na ma-misdiagnose. Ang pagkasira ng nozzle seat at feed throat bridging ay parehong lumalabas bilang maiikling shot, at parehong sinisisi sa turnilyo. Ang isang mabilis na pagsuri sa presyon sa nozzle at isang pagtingin sa temperatura ng feed throat ay maghihiwalay sa kanila bago ang sinuman ay mag-order ng kapalit.
Para sa isang machine builder na nagpapadala ng kagamitan sa mga export market, ang pamamahagi na ito ay may pangalawang implikasyon. Ang mga ekstrang kit na ibinebenta kasama ng isang bagong makina ay dapat na sumasalamin sa mas malalaking bar, hindi ang pinakamurang mga bar, dahil ang isang customer na tumatanggap ng tip sa turnilyo ngunit walang check ring ay tatawag pa rin sa linya ng serbisyo.
Ang mga ekstrang kit ay dapat sumunod sa pamamahagi ng pagkabigo, at dalawang-katlo ng mga pagkabigo ay nasa loob ng screw at barrel assembly.
Pagsukat ng Kasuotan Bago Ka Magpapahintulot ng Kapalit
Ang pagpapalit ng turnilyo sa hinala ay mahal. Ang pagpapalit nito sa pagsukat ay isang desisyon na maaari mong ipagtanggol. Ang mga sukat sa ibaba ay ang mga talagang tumutugon sa tanong, at tumatagal ang mga ito ng wala pang isang oras sa isang tumigil na makina na tinanggal ang turnilyo.
| Pagsukat | Kung saan dadalhin | Karaniwang bagong kondisyon | Hangganan ng desisyon |
|---|---|---|---|
| Screw flight sa labas ng diameter | Mga seksyon ng feed, paglipat at pagsukat | Pagguhit ng nominal sa loob ng pagpapaubaya | 0.25 hanggang 0.4 mm sa ibaba ng nominal |
| Barrel bore diameter | Bukas ng feed, gitna, dulo ng pagsukat | Pagguhit ng nominal, fine finish | 0.15 hanggang 0.25 mm sa itaas ng nominal |
| Radial clearance sa pagsukat | Metering zone lang | Karaniwang 0.10 hanggang 0.20 mm | Higit sa 0.35 mm |
| Suriin ang ring sliding clearance | Ring laban sa screw shank | 0.05 hanggang 0.15 mm | Higit sa 0.25 mm |
| Straightness | Buong haba ng tornilyo sa mga bloke ng V | Sa loob ng 0.02 mm bawat 300 mm | Nakikitang liko o runout na higit sa 0.05 mm |
| Kondisyon sa ibabaw ng bore | Seksyon ng pagsukat | Fine, uniform finish | Pagmamarka, pitting o pagkamagaspang na higit sa 1.6 micrometer Ra |
Dalawang praktikal na tala. Una, sukatin ang butas sa temperatura kung maaari, dahil ang isang mainit na bariles ay hindi katulad ng isang malamig. Pangalawa, panatilihin ang nakaraang measurement sheet sa machine file. Ang isang solong pagbabasa ay nagsasabi sa iyo ng clearance; dalawang pagbabasa sa pagitan ng anim na buwan ang nagsasabi sa iyo ng rate ng pagsusuot, at ang rate ng pagsusuot ay kung ano ang hinuhulaan ang susunod na petsa ng pagkabigo.
Ang dalawang measurement sheet ay nagkakahalaga ng higit sa isang ulat ng inspeksyon, dahil ang trend lang ang nagsasabi sa iyo kung kailan mag-order.
Mga Panganib sa Pagkuha: Pagpaparaya, Pagpapalitan at Oras ng Panguna
Karamihan sa mga reklamo tungkol sa mga kapalit na bahagi ay hindi tungkol sa kalidad ng machining. Ang mga ito ay tungkol sa agwat sa pagitan ng kung ano ang ipinapalagay ng mamimili at kung ano ang ipinapalagay ng supplier. Ito ang mga panganib na dapat isulat sa isang purchase order.
- Clearance stacking. Ang isang tornilyo sa tuktok ng tolerance nito at isang bariles sa ilalim ng tolerance nito ay maaaring mag-iwan ng clearance nang dalawang beses sa halaga ng disenyo bago pa man tumakbo ang makina.
- Hardness claim na walang mga sertipiko. Ang lalim ng nitriding at katigasan sa ibabaw ay dapat dumating bilang mga sinusukat na halaga sa kargamento, hindi bilang isang pangungusap sa marketing sa isang website.
- Pagpapalitan ng dulo ng interface. Ang mga screw shank, keyway at coupling thread ay nag-iiba sa pagitan ng mga henerasyon ng makina. Ang pagguhit ng mga flight na walang pagguhit ng dulo ng biyahe ay hindi kumpleto.
- Na-quote ang lead time para sa maling produkto. Ang mga custom na turnilyo at bimetallic barrel ay ginawa ayon sa pagkaka-order at karaniwang nangangailangan ng mga linggo sa halip na mga araw. Maaaring nasa stock ang karaniwang nitrided screws. Kumpirmahin kung saang iskedyul ka sinipi.
- Pag-iimpake at pinsala sa transportasyon. Ang mga mahabang payat na bahagi ay yumuko. Dapat suportahan ng export packing ang turnilyo sa kahabaan nito, at ang receiving inspection ay dapat may kasamang straightness check, hindi lamang isang visual na hitsura.
- Dokumentasyon para sa mga customer sa pag-export. Ang mga sertipiko ng materyal, mga dimensional na ulat at mga talaan ng paggamot sa init ay kadalasang kinakailangan ng sariling end customer ng gumagawa ng makina, lalo na sa mga merkado sa Europa at Hilagang Amerika.
Para sa mga mamimili na naghahambing ng isang tagagawa, isang tagapagtustos ng kalakalan at isang mamamakyaw, ang pagkakaiba ay karaniwang lumilitaw sa eksaktong lugar na ito. Maaaring ipakita sa iyo ng isang producer ang ruta ng proseso para sa nitriding o centrifugal casting at maaaring ayusin ang isang drawing. Ipinapasa ng isang mangangalakal ang iyong drawing at nagbabalik ng isang quotation. Iyon ay hindi awtomatikong mas masahol pa, ngunit ito ay nagbabago kung sino ang nagdadala ng panganib kapag ang isang pagpaparaya ay napalampas.
Isulat ang clearance, hardness at drive-end na mga dimensyon, at ang karamihan sa mga hindi pagkakaunawaan sa kapalit na bahagi ay mawawala bago sila magsimula.
Mga Spare Parts na Worth Stocking, at Ano ang O-order sa Oras
Ang mga desisyon sa stock ay karaniwang ginagawa sa pamamagitan ng cost per item sa halip na halaga ng downtime, na eksaktong pabalik. Ang tamang tanong ay kung gaano karaming oras ng produksyon ang gastos ng isang nawawalang bahagi, at kung gaano predictable ang timing ng pagkabigo nito.
Suriin ang mga singsing, mga tip sa turnilyo, mga nozzle, mga banda ng pampainit, mga thermocouple at mga seal ay nasa stock. Ang mga ito ay mura na may kaugnayan sa downtime, sila ay mahuhulaan na nabigo, at ang kanilang mga dimensyon ay stable sa buong production run. Ang isang solong shelf drawer na sumasaklaw sa mga item na ito ay maaaring gawing dalawang oras na pagpapalit ang dalawang araw na paghinto.
Ang mga tornilyo at bariles ay nabibilang sa isang nakaplanong kategorya sa halip na isang kategorya ng stock. Ginawa ang mga ito sa isang partikular na geometry, mahal ang mga ito sa paghawak ng walang ginagawa, at nagtatagal ang mga ito nang sapat na ang paghawak ng tatlong variant ay nag-uugnay sa kapital sa loob ng maraming taon. Ang tamang diskarte ay isang sinusukat na trend ng pagsusuot kasama ang isang kilalang oras ng lead ng supplier, kaya mawawala ang order kapag lumampas ang trend sa isang threshold sa halip na kapag huminto ang makina.
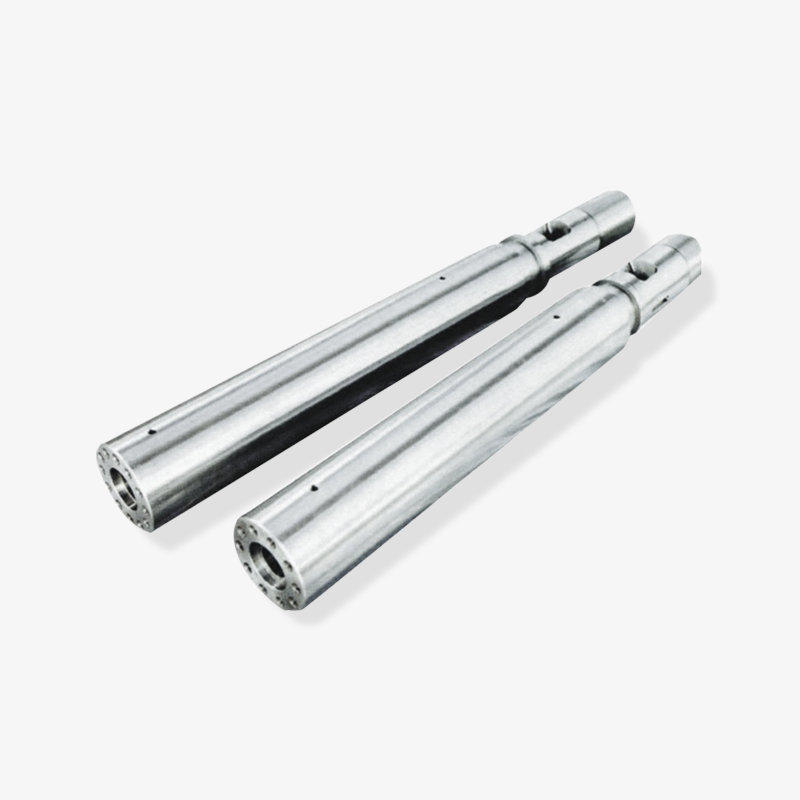
 SKD61 Injection Molding Machine Accessories Front body, turnilyo ng maliliit na bahagi at nozzle sa SKD61, na may mga na-optimize na daanan ng daloy para sa stable na daloy ng pagkatunaw at wear resistance. Tingnan ang Produkto →
Ang mga nagagamit na accessory ay sulit na pagsamahin sa parehong supplier na gumagawa ng turnilyo at bariles, dahil ang mga sukat ng singsing, dulo at upuan ay tumutugma sa partikular na turnilyo sa halip na sa isang pangkaraniwang pamantayan.
Para sa mga tagabuo ng makina na nagpapatakbo ng programa ng ekstrang kit, ang isang makatwirang istraktura ay isang consumable kit bawat machine na ipinadala at isang kapalit na kit bawat dalawang taon ng inaasahang serbisyo. Na nagpapanatili sa end customer na suportado nang hindi hinihiling sa kanila na i-warehouse ang isang buong plasticizing unit.
I-stock ang mga bahagi na mabibigo nang predictably at mura; planuhin ang mga bahagi na mabagal at mahal.
Mga Failure Pattern at Ano ang Ibig Sabihin Nito Bago Mo Palitan ang Anuman
Ang pagbabasa ng isang pagkabigo nang tama ay nakakatipid ng mas maraming pera kaysa sa pagbili ng maayos. Apat na pattern ang sumasaklaw sa karamihan ng kung ano talaga ang iniulat ng isang molding floor.
Pag-anod ng unan na may normal na temperatura
Kapag gumagala ang cushion at humawak ang mga heater zone, paghinalaan muna ang check ring, pagkatapos ay magsuot ng turnilyo sa paglipad. Ang isang mabilis na pagsubok ay upang patakbuhin ang turnilyo pasulong sa isang naka-block na nozzle at panoorin kung ang tornilyo ay patuloy na gumagapang. Kung nangyari ito, ang pagtunaw ay lumalagpas sa singsing o sa mga flight, at walang halaga ng pagsasaayos ng temperatura ang makakabawi sa pag-uulit.
Itim na batik na lumilitaw sa kalagitnaan ng pagtakbo
Ang mga batik na dumarating at umaalis ay karaniwang nangangahulugan ng masasamang materyal na nakatago sa isang patay na lugar sa halip na isang sira na tornilyo. Suriin ang check ring seat, ang nozzle seat at anumang hakbang sa pagitan ng barrel at nozzle. Kung ang mga batik ay pare-pareho at lumalaki sa paglipas ng mga linggo, kung gayon ang pagkasira ng ibabaw ng bore o isang basag na layer ng nitride ang magiging mas malamang na dahilan.
Tumataas na torque ng tornilyo at mas mabagal na pagbawi
Ang pagtaas ng torque na may isang matatag na setpoint ay tumuturo sa alinman sa isang pagod na bariles na lumilikha ng isang magaspang na butas, o isang problema sa feed zone na nagpapagutom sa mga flight. Suriin ang temperatura ng feed throat at ang paglamig ng hopper throat bago mag-order ng anuman. Nakakagulat na mahusay ang pagsusuot ng gutom na gayahin.
Mga maikling shot sa isang makina na dating madaling mapuno
Ang mga short shot ay may maraming dahilan, ngunit kapag lumitaw ang mga ito kasama ng mas mahabang oras ng pagbawi, ang pangkat ng plasticizing ang lugar na titingnan. Kapag lumitaw ang mga ito nang nag-iisa na may matatag na unan, ang problema ay mas malamang sa nozzle, temperatura ng amag o profile ng iniksyon. Ang paghihiwalay sa dalawang kasong ito ay tumatagal ng sampung minuto at pinipigilan ang isang mamahaling misdiagnosis.
Ang pagpapanatiling isang simpleng log ng cushion, oras ng pagbawi at torque sa bawat shift ay nagiging ebidensya ang lahat ng apat na pattern mula sa anekdota. Ito ay ang hindi gaanong kaakit-akit na gawi sa pagpapanatili at ang isa na nagbabayad nang madalas.
Ang isang shift-level log ng cushion, recovery at torque ay kinikilala ang isang pagod na plasticizing group bago pa masira ang mga bahagi.
Mga Tanong na Naghihiwalay sa Isang Tunay na Manufacturer Mula sa isang Trader
Kapag inihambing mo ang mga supplier para sa mga bahagi ng makina ng pag-iiniksyon, ang mga sagot sa ilang tanong ay nagsasabi sa iyo ng higit pa kaysa sa isang catalog.
- Maaari mo bang ipakita ang ruta ng proseso para sa nitriding o centrifugal casting, at kinokontrol mo ba ito sa bahay?
- Aling batayang grado ng bakal ang iniimbak mo, at maaari mo bang ibigay ang mill certificate kasama ng kargamento?
- Paano mo sinusukat ang flight sa labas ng diameter, at kung gaano karaming mga punto sa kahabaan ng turnilyo?
- Maaari ka bang mag-machine sa isang drawing ng customer na naiiba sa iyong karaniwang serye, at ano ang minimum na dami ng order?
- Anong tolerance ang pinanghahawakan mo sa straightness, at paano sinusuportahan ang bahagi sa panahon ng pag-iimpake at pagpapadala?
- Ano ang iyong makatotohanang lead time para sa isang custom na bimetallic screw at barrel kaysa sa isang karaniwang nitrided screw?
- Sa aling mga export market ka na nagpapadala, at anong dokumentasyon ang kailangan ng mga customer na iyon?
Ang pattern sa mga sagot ay mahalaga. Inilalarawan ng isang producer ang mga pagpapatakbo, mga punto ng inspeksyon at mga oras ng lead sa mga partikular na termino. Inilalarawan ng isang reseller ang mga produkto at presyo. Wala alinman sa awtomatikong mali, ngunit isa lang sa kanila ang makakapag-adjust ng drawing kapag binago ng iyong tagabuo ng makina ang haba ng feed zone.
Para sa mga procurement team na nagtatrabaho sa mga hangganan, nakakatulong din na magtanong kung sino ang humahawak sa mga teknikal na tanong pagkatapos ng order. Ang isang makaranasang tagagawa ay maglalagay ng isang inhinyero sa talakayan sa detalye, na kung saan mismo nagmula ang karamihan sa mga problema sa kapalit na bahagi.
Magtanong tungkol sa proseso at inspeksyon, hindi tungkol sa mga kategorya ng produkto; ang mga sagot ay naghihiwalay kaagad sa isang producer mula sa isang reseller.
Pag-install, Break-In at Pang-araw-araw na Gawi
Ang isang wastong tinukoy na turnilyo at bariles ay maaari pa ring mabigo nang maaga sa pamamagitan ng pag-install. Tatlong gawi ang pumipigil sa karamihan nito.
Una, suriin ang pagkakahanay at pag-upo bago magpainit. Ang tornilyo ay dapat na malayang umiikot sa pamamagitan ng kamay sa ambient temperature, at ang barrel flange ay dapat maupo nang patag laban sa housing. Pangalawa, mag-apply ng tamang heat soak. Itaas ang bariles nang paisa-isa at hawakan sa temperatura na sapat na matagal para sa buong pagpupulong ay maging matatag bago patakbuhin ang materyal, dahil ang isang malamig na tornilyo na pinilit sa isang mainit na bariles ay kung saan nagsisimula ang galling.
Pangatlo, magpatakbo ng kontroladong break-in. Panatilihin ang unang ilang daang shot sa moderate back pressure at moderate screw speed, at panoorin ang torque trend sa halip na ang shot appearance. Kung ang torque ay patuloy na umaakyat sa panahon ng break-in, huminto at suriin muli ang clearance sa halip na itulak ito.
Araw-araw, ang mga gawi na nagpapahaba ng buhay ay hindi kaakit-akit: panatilihing malamig ang hopper at feed throat, iwasan ang pag-regrind na may kontaminasyon sa metal, panatilihing tapat ang gawain sa paglilinis sa shutdown, at huwag iwanan ang PVC na mainit sa bariles sa mahabang paghinto. Ang bawat isa sa mga ito ay nag-aalis ng isang mekanismo ng pagsusuot nang walang gastos maliban sa disiplina.
Karamihan sa mga maagang pagkabigo ng turnilyo ay ang mga gawi sa pag-install o pagsara, hindi mga depekto sa pagma-machine.
Mga Madalas Itanong
Aling mga bahagi ng makina ng injection ang pinakamabilis na masira?
Ang check ring at screw tip ay pinakamabilis na nasusuot sa mga tuntunin ng mga oras, dahil ang mga ito ay nagse-seal laban sa natutunaw na presyon ng libu-libong beses bawat shift. Mas mabagal ang pagsusuot ng screw flight at barrel bore ngunit mas mahal ang pagpapalit, kaya naman ang singsing ang kadalasang unang palitan at ang plasticizing unit ang pinakamalaking nakaplanong gastos.
Paano ko malalaman kung papalitan ang turnilyo, ang bariles, o pareho?
Sukatin ang radial clearance sa metering zone at ihambing ito sa orihinal na guhit. Kung ang diameter ng tornilyo ay pagod na lampas sa threshold habang ang bore ay nasa loob pa rin ng tolerance, ang isang turnilyo lamang ay maaaring ibalik ang pagganap. Kung ang butas ay lumaki, ang pagpapalit lamang ng tornilyo ay nag-iiwan sa iyo ng labis na clearance mula sa unang araw at ang bagong bahagi ay mabilis na masisira.
Maaari ko bang palitan ang turnilyo lamang nang hindi pinapalitan ang bariles?
Ito ay posible at kung minsan ay makatwiran, ngunit may ebidensya lamang sa pagsukat. Ang isang bagong tornilyo na tumatakbo sa loob ng isang pagod na bore ay nawawalan ng idinisenyong clearance at kadalasan ay gumaganap nang mas malala kaysa sa inaasahan. Maaaring suriin ng mga supplier na gumagawa ng parehong bahagi ang akma bago ipadala, na siyang mas ligtas na ruta para sa anumang bagay maliban sa murang commodity machine.
Kailan katumbas ng dagdag na gastos ang isang bimetallic screw at barrel?
Magbabayad ito kapag ang makina ay nagpapatakbo ng mga abrasive filler, corrosive melt, o mataas na cycle count kung saan mahal ang downtime. Para sa mga hindi napunong commodity resin sa mga katamtamang cycle, ang isang wastong tinukoy na nitrided build ay mahusay na gumaganap at mas mura. Ang desisyon ay dapat sumunod sa pag-load ng tagapuno at inaasahang buhay ng serbisyo kaysa sa ugali.
Bakit nawawalan ng unan ang aking makina kahit na may mga bagong heater band?
Ang pagkawala ng unan na may tamang temperatura ay halos palaging nangangahulugan ng pagkatunaw na dumudulas pabalik, maaaring makalampas sa check ring o sa mga pagod na flight. Subukan sa pamamagitan ng pagtulak ng tornilyo pasulong laban sa isang nakaharang na nozzle at pagmamasid kung may gumapang. Kung ang tornilyo ay gumagapang, ang sagot ay nasa pangkat ng plasticizing kaysa sa sistema ng pag-init.
Maaari bang gumawa ng mga bahagi ng injection machine ang isang supplier sa aking orihinal na drawing?
Oo, at ito ang normal na ruta para sa mga gumagawa ng makina at para sa pagpapalit ng trabaho sa mas lumang kagamitan. Magbigay ng kumpletong drawing kasama ang drive end, flight geometry, material specification at heat treatment. Ang mga supplier na humihingi ng mga detalyeng iyon bago mag-quote ay kadalasang siyang susuriin ang mga ito pagkatapos din ng machining.
Anong lead time ang dapat kong planuhin?
Ang mga karaniwang nitrided screw ay maaaring available mula sa stock, habang ang custom na geometry at bimetallic build ay ginawa ayon sa pagkaka-order at karaniwang tumatakbo sa loob ng ilang linggo kaysa sa mga araw. Planuhin ang pagbili mula sa iyong uso sa pagsusuot sa halip na mula sa petsa ng pagkabigo, at kumpirmahin kung aling iskedyul ang nalalapat sa eksaktong detalye na iyong ino-order.
Ang parallel twin screw at conical twin screw parts ba ay sumusunod sa parehong mga patakaran?
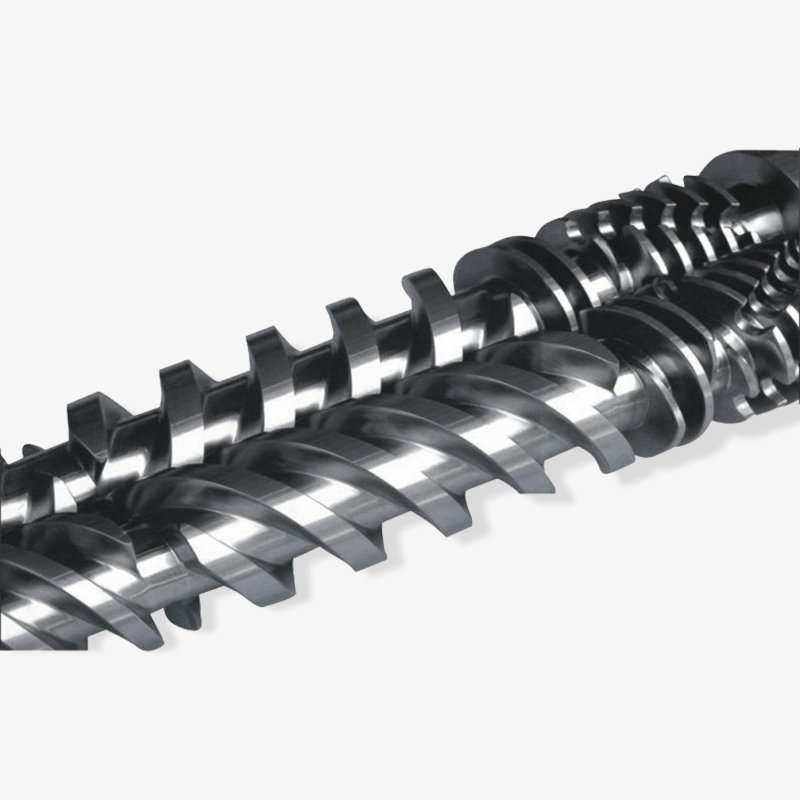
Ang lohika ay magkatulad ngunit ang geometry ay hindi. Ang intermeshing twin screws ay umaasa sa mga tumpak na profile ng flight at centerline na distansya, kaya ang mga pagpapalitan ng tolerance ay mas mahigpit kaysa sa isang turnilyo. Nakatuon pa rin ang pagsukat ng pagsukat sa mga flight land at bore surface, ngunit ang mga katanggap-tanggap na halaga ng clearance ay mas maliit at dapat palaging nagmumula sa drawing ng machine builder.
Karamihan sa mga problema sa cushion, short shot at speck ay bumabalik sa isang sinukat na clearance, kaya sukatin bago ka mag-order.
Saan Susunod
Kung gumagawa ka ngayon ng desisyon sa pagsusuot, dalawang mapagkukunan ang sulit na buksan bago ka humiling ng isang panipi. Ang isa ay naglalakad sa mga sintomas at sanhi na madalas na lumalabas sa mga makina ng paghubog; ang iba ay nagpapakita ng karaniwang hanay ng mga bahagi ng plasticizing na magagamit para sa kagamitan sa pag-iniksyon.
Mga karaniwang problema sa mga screw at barrel ng injection molding machine Injection molding machine turnilyo at hanay ng bariles
Ang Zhoushan Microwave Screw Machinery ay gumawa ng mga turnilyo, bariles at mga bahagi ng plastik na makinarya mula noong 1990 mula sa isang base ng produksyon na higit sa 10,000 metro kuwadrado, na nagbibigay ng mga tagabuo ng makina at mga mamimili ng kapalit na bahagi sa United States, Germany, Dubai, Vietnam at Thailand. Maaaring ma-quote mula sa iyong drawing ang custom na geometry, mga katugmang screw at barrel set, at consumable accessories.
Napiling Display ng Bearing $

 浙公网安备 33090202000520 号
