

May -akda: Weibo
Petsa: Nov 09, 2026
Dalawang Platen Injection Molding Machine: Clamp Design, Screw Barrel at Buying Checks
Nang ang isang molder sa Vietnam ay nagpresyo ng isang 1,300-toneladang cell para sa mga pabahay ng baterya, ang bilang na nagpasya sa proyekto ay hindi ang presyo ng makina. Ito ay espasyo sa sahig. Ang layout ng toggle-clamp ay nangangailangan ng mahigit labing-isang metrong haba ng bay, at ang gusali ay mayroon lamang siyam. Ang paglipat sa isang dalawang platen injection molding machine ay nagdala ng parehong puwersa ng clamp sa isang bakas ng paa na talagang kayang tanggapin ng pabrika, na nagpapanatili sa crane, mga cooling run at ang umiiral na mga troli ng amag kung nasaan sila.
Iyan ang karaniwang dahilan kung bakit nagsisimulang tumingin ang mga mamimili sa dalawang platen na disenyo: hindi bago, ngunit espasyo, dami ng langis at ang halaga ng pagpapanatili ng toggle linkage sa sandaling tumaas ang tonelada. Higit sa humigit-kumulang 800 tonelada ng clamp force, isang dalawang platen clamp ang karaniwang nananalo sa haba ng makina at sa bilang ng mga bahagi. Mas mababa sa 400 tonelada, ang toggle machine ay karaniwang mas murang bilhin at mas mabilis sa dry cycle. Sa pagitan ng dalawang puntong iyon ang desisyon ay nakasalalay sa hanay ng taas ng amag, mga target sa oras ng pag-ikot, at kung magkano sa iyong badyet sa pagpapanatili ang gusto mong gastusin sa mga pin, bushes at linya ng pagpapadulas.
Mayroong pangalawang kalahati sa desisyon na hindi gaanong napapansin: ang yunit ng iniksyon. Ang dalawang platen na makina na may maling diameter ng turnilyo, maling lining ng bariles o isang check ring na napuputol sa loob ng walong buwan ay hindi maghahatid ng produktibidad na ipinangako ng disenyo ng clamp. Sinasaklaw ng artikulong ito ang magkabilang kalahati, dahil pinagsama-sama ang mga ito at sabay-sabay silang sinipi.
Ang dalawang platen clamp ay kumikita ng presyo nito higit sa lahat sa itaas ng 800 tonelada, kung saan ang matitipid na haba ng bay at mas kaunting mga bahagi ng pagsusuot ay mas malaki kaysa sa mas mataas na halaga ng kapital.
Paano Nabubuo ng Two Platen Injection Molding Machine ang Clamp Force
Ang clamp unit ng dalawang platen na makina ay naglalaman lamang ng dalawang malalaking platen: ang isa ay naayos sa frame ng makina, ang isa ay gumagalaw sa mga tie bar o sa isang linear na gabay. Walang ikatlong platen at walang toggle linkage sa likod ng gumagalaw na platen. Ang puwersa ay direktang nagmumula sa mga hydraulic cylinder, at ang mga tie bar ay ginagamit para sa patnubay at para sa pag-lock sa halip na para sa pagpaparami ng puwersa sa pamamagitan ng mekanikal na linkage.
Ang gumagalaw na platen ay naglalakbay sa buong pagbubukas ng stroke sa ilalim ng mababang presyon at mataas na daloy mula sa mga cylinder na pang-stroke. Sa sandaling magtagpo ang mga mukha ng amag, hatiin ang mga mani sa loob ng gumagalaw na platen malapit sa mga uka na na-machine sa mga tie bar. Pagkatapos ay hinihila ng mga short-stroke cylinder ang gumagalaw na platen pasulong ng ilang milimetro laban sa nakapirming platen, na nag-uunat sa mga tie bar at bumubuo ng puwersa ng clamp. Ang pagbubukas ay binabaligtad ang pagkakasunud-sunod: ang presyon ay inilabas, ang mga mani ay binawi, at ang mahabang-stroke na mga silindro ay ibinalik ang platen.
Ang clamp cycle sa apat na hakbang
- Mabilis na pagsara: ginagalaw ng mga long-stroke cylinder ang platen sa mababang presyon hanggang sa maabot ang zone ng proteksyon ng amag.
- Proteksyon ng amag: limitado ang puwersa ng pagsasara upang ang isang maling pagpasok o isang dumikit na bahagi ay huminto sa platen sa halip na durugin ang amag.
- Pag-lock: ang mga split nuts ay nakakabit sa tie bar grooves, at ang mga short-stroke cylinder ay bumubuo ng set clamp force.
- Bitawan at buksan: bumaba ang presyon ng clamp, binabawi ang mga mani, at bumabalik ang platen sa kontroladong bilis upang protektahan ang bahagi at ang sistema ng pagbuga.
Bakit ang tie bar locking system ang detalyeng mahalaga
Dahil ang clamp force ay inilapat sa isang napakaikling stroke, ang katumpakan ng nut engagement ay nagpapasya kung gaano kapantay ang puwersa na umabot sa apat na sulok ng platen. Kung ang isang nut ay nahuli ng isang fraction, ang platen ay tumagilid, at ang isang nakatagilid na platen ay lalabas bilang flash sa isang gilid ng amag at mga maikling shot sa kabilang panig. Direktang sinusukat ng mas mahusay na mga kontrol ang tie bar strain at pinuputol ang mga indibidwal na presyon ng cylinder, na nagpapanatili ng platen parallelism sa loob ng gumaganang tolerance na karaniwang sinipi sa paligid ng 0.1 hanggang 0.2 mm bawat metro.
Ang praktikal na resulta ng pagpapanatili ay diretso. Hindi mo na sineserbisyuhan ang mga toggle pin, bushes at isang bloke ng pamamahagi ng lubrication bawat ilang linggo, ngunit kailangan mong panatilihing malinis ang mga grooves ng tie bar, suriin ang pagkasuot ng nut tooth at i-verify ang strain calibration isang beses sa isang taon. Sa mga halaman na may maalikabok na regrind o mabibigat na mga compound na puno ng salamin, ang kontaminasyon ng uka ay ang pinakakaraniwang sanhi ng isang clamp na biglang tumatangging bumuo ng buong tonelada.
Ang dalawang platen clamp force ay nagmumula sa mga short-stroke cylinders, kaya ang tie bar nut engagement, hindi toggle linkage, ay naging kritikal sa pagpapanatili.
Two Platen vs Toggle Clamp: Alinsunod sa Iyong Molding Floor
Karamihan sa mga mamimili na naghahambing sa dalawang arkitektura na ito ay talagang naghahambing ng tatlong bagay: kung gaano karaming gusali ang natupok ng makina, kung gaano karaming maintenance labor ang nasisipsip nito, at kung gaano karaming flexibility ang natitira nito para sa mga hulma sa hinaharap. Ang talahanayan sa ibaba ay nagtatakda ng mga pagkakaiba na lumalabas sa mga tunay na sipi.
| Pagsasaalang-alang | Dalawang platen clamp | I-toggle (tatlong platen) clamp |
|---|---|---|
| Haba ng makina para sa parehong tonelada | Mas maikli, madalas 15 hanggang 25 porsiyentong mas kaunting haba ng bay sa mataas na tonelada | Mas mahaba, dahil ang toggle support platen ay nagdaragdag ng haba sa likod ng gumagalaw na platen |
| Magsuot ng mga bahagi sa clamp | Ilang: nut teeth, guide bushes, cylinder seal | Higit pa: toggle pins, bushes, linkage plates, lubrication lines |
| Bilis ng dry cycle | Mabuti, ngunit kadalasan ay bahagyang mas mabagal kaysa sa isang mahusay na nakatutok na toggle sa maliit na tonelada | Mabilis, lalo na sa ibaba 500 tonelada kung saan mababa ang gumagalaw na masa |
| Kakayahang umangkop sa taas ng amag | Malawak, dahil ang stroke ay haydroliko at ang pag-aayos ng taas ng amag ay simple | Limitado ng toggle geometry at ang hanay ng taas ng motorized mold |
| Ang halaga ng kapital ay mas mababa sa 400 tonelada | Mas mataas sa bawat tonelada ng clamp force | Mas mababa, kaya naman ang mga maliliit na makina ay kadalasang nagpapalipat-lipat |
| Ang halaga ng kapital ay higit sa 1,000 tonelada | Mapagkumpitensya, at madalas na mas mababa kapag ang pagtatayo at pagtatayo ng pundasyon ay binibilang | Mas mataas, dagdag pa ang bakal at mas maraming floor loading |
| Dami ng langis at haydrolika | Mababang paggalaw ng langis sa panahon ng clamping dahil ang stroke ay maikli | Ang clamp cylinder ay maliit, ngunit ang linkage ay nangangailangan ng hiwalay na pagpapadulas |
| Serbisyo at ekstrang bahagi | Mas kaunting mga bahagi, ngunit ang mga malalaking silindro at mani ay mahal kapag nabigo ang mga ito | Murang mga indibidwal na bahagi, pinalitan nang mas madalas |
Ang dry cycle gap ay nagkakahalaga ng quantifying sa halip na ipagpalagay. Sa isang 300-toneladang makina na nagpapatakbo ng 12-segundong cycle, ang isang toggle ay maaaring magkaroon ng kalahating segundong bentahe, na humigit-kumulang apat na porsyentong output. Sa isang 1,300-toneladang makina na nagpapatakbo ng 45-segundong cycle para sa isang malaking bahagi, ang kalahating segundo ay mas malapit sa isang porsyento, at ang na-save na haba ng bay kasama ang pinababang maintenance ay nagkakahalaga ng higit pa kaysa sa pagkakaiba ng cycle.
Ang hanay ng taas ng amag ay karapat-dapat ng higit na pansin kaysa sa karaniwang nakukuha nito, lalo na para sa mga tindahan ng trabaho. Ang hydraulic two platen clamp ay tumatanggap ng mas malawak na pagkakalat ng mold stack height nang hindi binabago ang configuration ng makina, na mahalaga kapag nanalo ang isang moulder sa isang kontrata na may molde na ginawa para sa ibang press. Hinahawakan ito ng mga toggle machine sa pamamagitan ng pagsasaayos ng taas ng motorized mold, at sa napakataas na mga molde ang toggle ay maaaring hindi ganap na ituwid, na nakakabawas sa maaabot na puwersa ng clamp.
Mayroon ding tanong tungkol sa mga pundasyon. Ang isang 2,000-tonne na toggle machine ay nag-concentrate ng load nang iba sa dalawang platen machine na may parehong rating, at sa mga mas lumang gusali ang pagkakaiba ay maaaring magpasya kung kailangan mo ng isang bagong hukay o isang reinforced slab. Tanungin ang parehong mga supplier para sa floor loading at pit depth drawings bago pumirma ng anuman.
Ihambing ang dalawang platen at toggle machine sa haba ng bay, hanay ng taas ng amag at limang taong gastos sa pagpapanatili, hindi sa dry cycle lamang.
Sizing Clamp Force, Platen at Mold Space Bago Ka Bumili
Ang clamp force ay hindi isang numero na pipiliin mo dahil ang makina sa tabi ay mayroon nito. Ito ay kinakalkula mula sa inaasahang lugar ng bahagi at mga runner, na pinarami ng presyon ng lukab na kinakailangan upang punan at i-pack ang amag. Ang isang maisasagawa na pormula sa pagtatantya sa mga yunit ng sukatan ay ang puwersa ng pag-clamp sa tonelada na katumbas ng inaasahang lugar sa square centimeters na pinarami ng presyon ng lukab sa bar, na hinati sa 1,000. Maraming mga molder ang gumagamit lamang ng panuntunan ng hinlalaki na 0.5 hanggang 0.8 tonelada bawat square centimeter ng inaasahang lugar para sa mga bahagi ng kalakal, na dumarating sa parehong lugar.
Apat na pagsusuri na nagpapasya kung ang makina ay umaangkop sa amag
- Clamp force na may margin: kalkulahin ang kinakailangan, pagkatapos ay magdagdag ng 10 hanggang 20 porsiyento para sa pag-iimpake, off-center cavity at mga hulma sa hinaharap na may mas malaking inaasahang lugar.
- Tie bar spacing at laki ng platen: ang katawan ng amag, mga clamp plate at anumang hydraulic core pull ay dapat na pisikal na dumaan sa pagitan ng mga tie bar at mapunta sa loob ng platen bolt pattern.
- Taas ng amag at liwanag ng araw: ang saradong taas ng stack ay dapat na nasa pagitan ng pinakamababa at pinakamataas na taas ng amag, at ang bukas na liwanag ng araw ay dapat na malinis ang bahagi kasama ang robot gripper.
- Ejection: ang ejector stroke at ejector force ay dapat na angkop sa lalim ng bahagi, lalo na para sa malalim na iginuhit na housing kung saan ang isang maikling stroke ay umaalis sa bahagi na nakabitin sa core.
| Bahagi at uri ng materyal | Presyon ng lukab para sa pagtatantya (bar) | Magkomento |
|---|---|---|
| PE o PP, makapal na pader, maikling haba ng daloy | 300 hanggang 400 | Madaling punan, mapagbigay na seksyon ng dingding |
| Pangkalahatang bahagi ng ABS, PS, HDPE | 400 hanggang 500 | Karaniwang hanay ng pagtatrabaho para sa pagtatantya |
| Manipis na pader PP packaging | 600 hanggang 800 | Mataas na haba ng daloy sa ratio ng kapal ng pader |
| Mga teknikal na bahagi ng PA o PBT na puno ng salamin | 700 hanggang 1,000 | Mataas na lagkit at naglo-load ng filler |
| Mga bahagi ng katumpakan na may mahigpit na pagpapaubaya | 800 hanggang 1,200 | Kinakailangan ang buong pag-iimpake at mababang pag-urong |
Ang pagpapalihis ng platen ay ang pangalawang numero na nagpapasya sa kalidad ng bahagi. Ang isang platen na nakayuko sa ilalim ng pagkarga ay nagbibigay-daan sa amag na humarap sa gitna, at ang resulta ay isang bahagi na may flash sa gitna at mga maikling shot sa mga gilid. Sinipi ng mga tagabuo ng makina ang mga limitasyon sa pagpapalihis, at makatarungang hilingin ang halaga sa na-rate na puwersa ng clamp. Makatarungang magtanong kung paano nagbabago ang halaga kapag ang amag ay inilagay sa gitna, na normal sa mga job shop na nagpapatakbo ng halo-halong trabaho.
Para sa napakalaking mga hulma, ang tie bar spacing sa halip na tonelada ay kadalasang nagiging limiting factor. Karaniwang makahanap ng makina na may sapat na puwersa ng pang-clamp ngunit walang sapat na espasyo sa pagitan ng mga bar para sa base ng amag, na pumipilit na tumalon sa susunod na laki at mas malaking pangako sa kapital. Ang pagguhit ng mold envelope sa papel bago ang machine inquiry ay makakatipid ng mga linggo ng negosasyon mamaya.
Kalkulahin ang clamp force mula sa inaasahang lugar at presyon ng lukab, pagkatapos ay kumpirmahin ang spacing ng tie bar, taas ng amag at ejector stroke bago i-order ang makina.
Kung saan Binago ng Dalawang Platen Machine ang Layout ng Plant at Paggamit ng Enerhiya
Ang mga pagbabago sa layout ay pinakamadaling makita kapag ang haba ng makina ay iginuhit sa sukat para sa isang buong bay. Ang chart sa ibaba ay naghahambing ng indikatibong kabuuang haba ng makina para sa parehong clamp force class, gamit ang mga tipikal na dimensyon ng catalog sa halip na isang tukoy na drawing ng tagabuo. Ito ay sinadya upang ipakita ang trend, hindi upang palitan ang isang quotation drawing.
Indikasyon na haba ng makina ayon sa klase ng clamp force (metro)
I-toggle ang clamp Dalawang platen clamp
450 t toggle
7.2
450 t dalawang platen
6.0
900 t toggle
9.4
900 t dalawang platen
7.8
1,300 t toggle
11.2
1,300 t dalawang platen
9.1
2,000 t toggle
14.5
2,000 t dalawang platen
11.6
Lumalawak ang agwat habang tumataas ang tonelada, na siyang dahilan kung bakit nangingibabaw ang dalawang platen na layout ng mga bagong installation na may mataas na tonelada. Ang pag-save ng dalawa hanggang tatlong metro ng haba ng bay ay bihirang halaga lamang ng gusali; madalas itong nagpapasya kung ang isang dagdag na makina ay umaangkop sa isang umiiral na crane span, at ang dagdag na makina ay maaaring mas mahal kaysa sa pagkakaiba ng presyo sa pagitan ng mga disenyo ng clamp.
Ang pag-uugali ng enerhiya ay sumusunod sa parehong pattern. Dahil ang clamp force ay nabuo sa isang maikling stroke, ang dami ng langis na inilipat sa panahon ng clamping ay maliit, at ang pump ay gumagawa ng mas kaunting trabaho sa bawat cycle sa mataas na tonelada. Ang kalamangan na iyon ay pinakamadaling makuha gamit ang isang servo-driven na pump o isang closed-loop na variable displacement system, na ipinares sa isang accumulator kung saan ang clamp at iniksyon ay nag-o-overlap. Sa mga makina na walang diskarte sa pagkontrol na iyon, maaaring mawala ang teoretikal na pagtitipid.
Ang pagpapalamig, haydrolika at pag-access sa serbisyo ay nagbabago rin. Ang mas maikling makina ay karaniwang nangangahulugan ng mas maiikling hydraulic run at mas kaunting mga leak point, ngunit ang mga cylinder ay nakaupo malapit sa mga tie bar, kaya ang pag-access para sa pagpapalit ng seal ay kailangang pag-isipan sa yugto ng layout. Mag-iwan ng hindi bababa sa isang metro ng malinaw na espasyo sa gilid na hindi operator, at tingnan kung ang crane hook ay maaaring umabot sa barrel para sa pagtanggal ng turnilyo nang hindi binabaklas ang bakod na pangkaligtasan.
Higit sa 900 tonelada, ang natipid na haba ng bay at pinababang paggalaw ng langis ay ang dalawang benepisyo sa layout na kadalasang nagbibigay-katwiran sa isang dalawang platen na makina.
Ang Injection Unit ay Nagpapasya Pa rin ng Bahagi ng Kalidad sa Dalawang Platen Machine
Ang mga mamimili ay gumugugol ng mga buwan sa clamp at pagkatapos ay tinatanggap ang anumang yunit ng iniksyon na nasa karaniwang katalogo. Iyon ay isang pagkakamali, dahil sa isang malaking dalawang platen machine ang injection unit ay kung saan lumilitaw ang karamihan sa mga problema sa kalidad kapag nagsimula ang produksyon. Ang bigat ng shot, rate ng pag-iniksyon, kapasidad ng pag-plastic at pagkatunaw ng homogeneity ay nagmumula lahat sa kumbinasyon ng turnilyo, bariles at nozzle, at wala sa mga iyon ang napagpasyahan ng disenyo ng clamp.
Ang diameter ng tornilyo ay ang unang trade-off. Ang isang mas malaking turnilyo ay naghahatid ng mas maraming shot weight para sa parehong stroke, ngunit para sa isang naibigay na hydraulic pressure ay gumagawa ito ng mas mababang partikular na presyon ng iniksyon sa nozzle. Ang pagtaas ng isang laki ng turnilyo upang makakuha ng kapasidad ng pagbaril ay maaaring magkahalaga ng dalawampu't tatlumpung porsyento ng magagamit na presyon ng iniksyon, na sapat na upang gawing marginal ang isang kumportableng window ng proseso sa isang manipis na pader na bahagi. Ang tamang diskarte ay ang laki ng turnilyo sa bigat ng shot at pagkatapos ay kumpirmahin na ang resultang presyon ng iniksyon, na pinarami ng ratio ng intensification, ay sumasaklaw pa rin sa kinakailangan ng amag na may margin.
Ang kapasidad ng pag-plastic ay ang hadlang na nakakakuha ng mga trabahong may mataas na cavitation. Ang tornilyo ay dapat matunaw at homogenise ang shot sa panahon ng paglamig ng nakaraang cycle, kaya ang rate ng pagbawi ay nagtatakda ng kisame sa output. Ang tornilyo na may maayos na seksyon ng barrier at isang mahusay na idinisenyong feed zone ay bumabawi nang mas mabilis sa mas mababang bilis ng turnilyo, na binabawasan ang pagkakaiba-iba ng temperatura ng pagkatunaw at pinoprotektahan ang polimer mula sa pagkasira ng gupit.
Ang haba ng bariles at bilang ng heating zone ay sumusunod sa turnilyo. Ang isang pangkalahatang layunin na yunit ay maaaring tumakbo na may apat o limang zone; ang isang malawak na pagpoproseso ng makina na humahawak ng mga engineering resin ay kadalasang nangangailangan ng higit pang mga zone kasama ang isang hiwalay na nozzle heater at isang sensor ng natutunaw na presyon sa nozzle. Ang posisyon ng sensor ay mahalaga, dahil ang isang transducer na naka-mount na masyadong malayo mula sa tip ay nagbabasa ng isang naantalang presyon na pagkatapos ay over-correct ng controller.
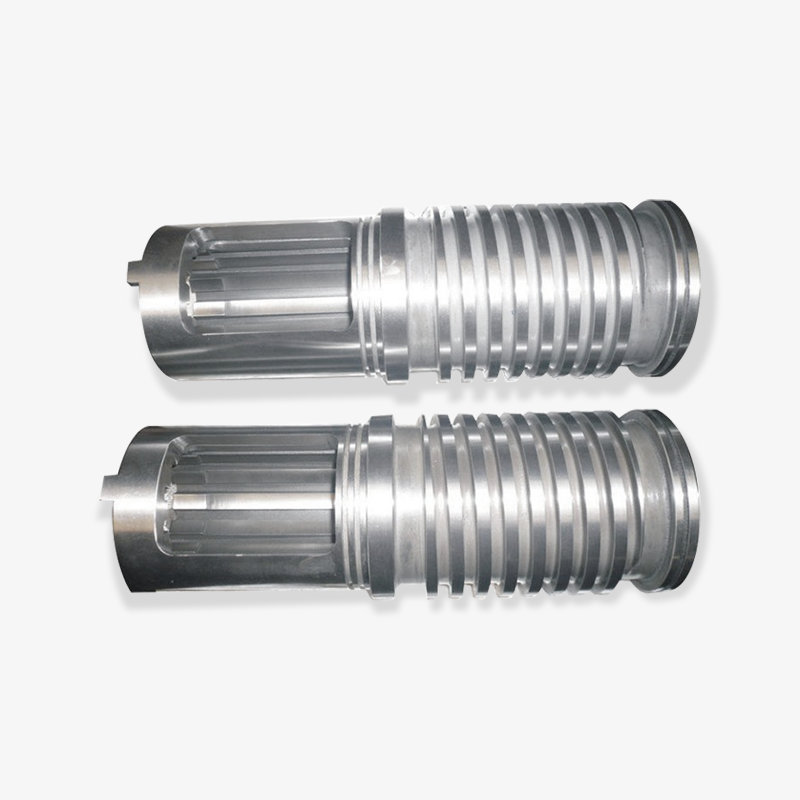
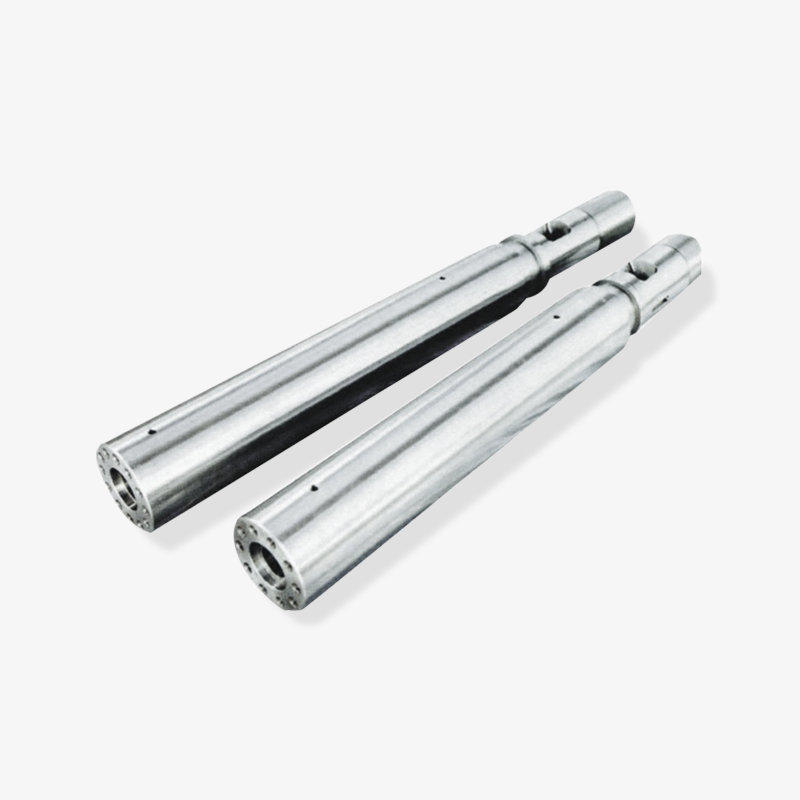
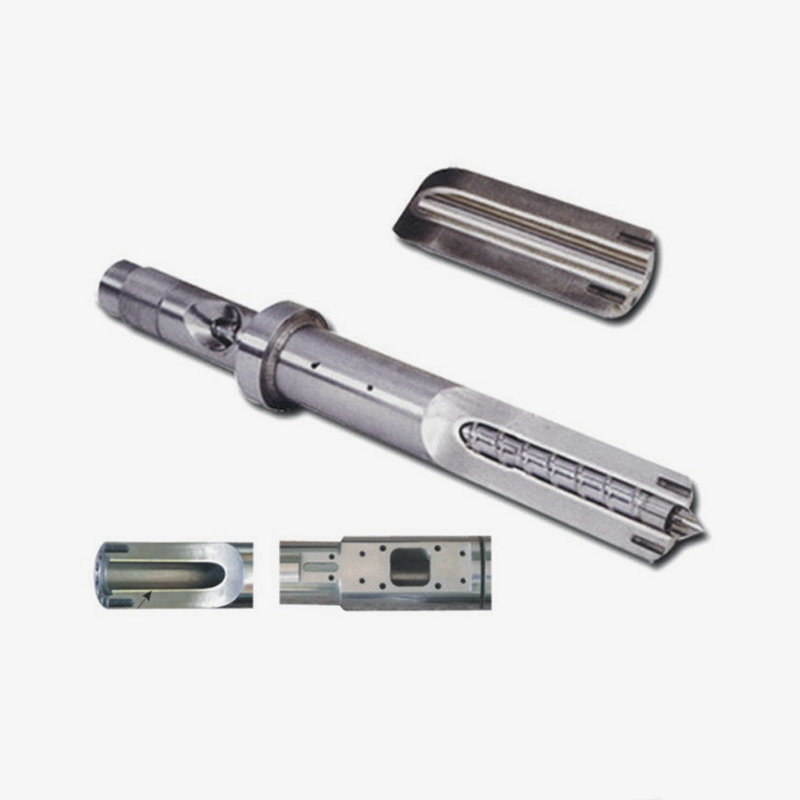
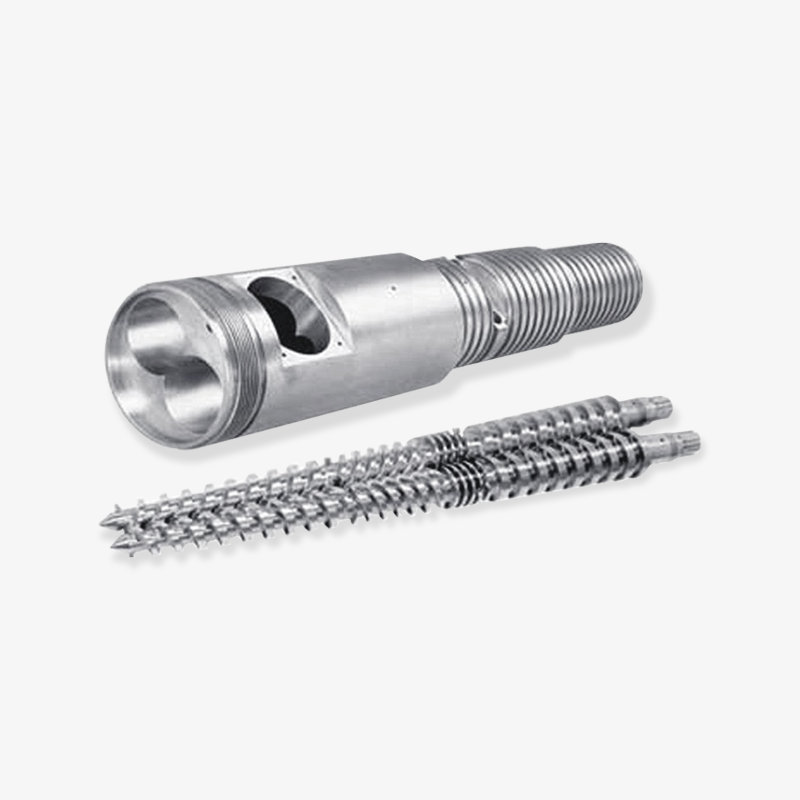
 Pasadyang Injection Molding Machine Screw Barrel Katugmang screw at barrel assembly na may mga nako-customize na detalye at treatment para sa stable na plasticization; suriin ang mga sukat at mga detalye ng paghawak kapag nagko-configure ng malalaking makina. Tingnan ang Produkto →
Sa mga makina sa klase na 1,000-tonne, ang mga turnilyo ay karaniwang tumatakbo mula 90 hanggang 130 mm ang lapad, at ang bariles ay isang mahaba, mabigat na bahagi na mahirap hawakan nang walang wastong mga punto ng pag-angat. Tukuyin ang mga lifting point at ang direksyon ng pag-alis sa yugto ng pag-order. Mukhang walang kuwenta ito hanggang sa mangyari ang unang pagpapalit ng turnilyo sa isang shift ng Biyernes ng gabi na ang kreyn ay nakatuon na sa pagbabago ng amag.
Itinatakda ng clamp tonnage ang laki ng makina, ngunit ang diameter ng tornilyo, kapasidad ng plasticising at presyon ng nozzle ang magpapasya kung ang makina ay talagang may tolerance sa produksyon.
Mga Detalye ng Screw at Barrel na Tumutugma sa Malaking Clamp Unit
Kapag nalampasan na ng clamp force ang 700-tonne mark, ang unit ng iniksyon ay iuutos nang hiwalay sa maraming proyekto, alinman bilang kapalit ng isang pagod na unit o bilang isang custom na configuration. Ang talahanayan sa ibaba ay nagbibigay ng tinatayang bigat ng shot para sa mga turnilyo sa pangkalahatan, na kapaki-pakinabang bilang unang pagsusuri sa katinuan kapag may dumating na quotation na may diameter ng turnilyo na mukhang masyadong maliit o masyadong malaki para sa bahagi.
| diameter ng tornilyo (mm) | Tinatayang timbang ng shot, PS (g) | Karaniwang ipinares ang klase ng clamp force (t) | Karaniwang aplikasyon |
|---|---|---|---|
| 45 | 230 | 100 hanggang 180 | Maliit na teknikal na bahagi, multi-cavity work |
| 60 | 540 | 250 hanggang 400 | Mga bahagi ng appliance, automotive trim |
| 75 | 1,070 | 450 hanggang 650 | Crates, bins, malalaking pabahay |
| 90 | 1,840 | 700 hanggang 1,000 | Mga bahagi ng sasakyan at logistik |
| 110 | 3,370 | 1,100 hanggang 1,600 | Mga pabahay ng baterya, mga pallet, malalaking teknikal na bahagi |
| 130 | 5,560 | 1,800 hanggang 2,500 | Napakalaking bahagi, mababang cavitation |
Kinokontrol ng ratio ng haba sa diameter kung gaano katagal ang tagal ng paninirahan na nakukuha ng polimer at kung gaano katatag ang pagkatunaw. Ang ratio na 20:1 hanggang 22:1 ay sumasaklaw sa karamihan ng gawaing kalakal, habang ang 24:1 at pataas ay nababagay sa mga engineering resin at compound kung saan mahalaga ang paghahalo at pagkakapareho ng temperatura. Ang ratio ng compression ay karaniwang nasa pagitan ng 2.0 at 3.0 para sa mga turnilyo ng iniksyon, mas mababa para sa mga materyales na sensitibo sa paggugupit at mas mataas para sa mga kristal na resin na nangangailangan ng mabilis na paglipat.
Ang seksyon ng pagsukat ay nararapat sa sarili nitong desisyon. Ang isang plain metering zone at isang barrier na disenyo ay kumikilos nang iba sa recovery stability, at sa isang dalawang platen machine na tumatakbo nang malaki, ang recovery stability ay direktang nakakaapekto sa part weight consistency sa mga cavity. Kung saan ang bahagi ay may mahigpit na pagpapaubaya sa timbang, ang isang tornilyo na may seksyon ng paghahalo sa metering zone ay kadalasang nagbabayad para sa sarili nito nang mas mabilis kaysa sa anumang kagamitan sa inspeksyon sa ibaba ng agos.
Ang non-return valve, o check ring, ay ang pinakamurang bahagi sa injection unit at ang nagdudulot ng pinakamaraming scrap. Hinahayaan ng pagod na singsing na matunaw pabalik sa panahon ng pag-iiniksyon, kaya ang makina ay humawak sa posisyon sa pamamagitan ng pagtulak ng mas maraming materyal, at ang bigat ng shot ay naaanod sa pagitan ng mga ikot. Tukuyin ang materyal ng singsing para sa paglo-load ng tagapuno sa iyong tambalan, at magtabi ng ekstra sa istante. Sa gawaing puno ng salamin, ang singsing ay maaaring ang unang bagay na papalitan, minsan sa loob ng isang taon.
Sukatin ang turnilyo sa timbang ng shot at kinakailangang presyon ng iniksyon, pagkatapos ay kumpirmahin ang L/D, compression ratio at suriin ang materyal ng singsing laban sa aktwal na tambalan.
Pagsuot, Mga Materyales at ang Gastos ng Pagkakamali sa Barrel
Ang pagpili ng bariles ay kung saan ang isang pangkat ng pagbili ay makakatipid ng pera nang mabilis at mas mabilis itong mawala. Ang nitrided barrel ay ang karaniwang pagpipilian para sa mga hindi napunong commodity resin: isang nitriding layer na humigit-kumulang 0.4 hanggang 0.7 mm na may surface hardness na humigit-kumulang 900 hanggang 1,000 HV, na inilapat sa isang nitriding steel body. Mahusay itong gumaganap para sa mga polyolefin, PS, ABS at pangkalahatang layunin na trabaho na may katamtamang nilalaman ng tagapuno.
Kapag ang tambalan ay nagdadala ng higit sa humigit-kumulang 20 hanggang 25 porsiyentong glass fiber, mineral filler o abrasive na pigment, ang mekanismo ng pagsusuot ay nagbabago mula sa mabagal na buli hanggang sa mabilis na pagguho. Ang isang bimetallic barrel na may centrifugally cast lining na naglalaman ng mga carbide particle ay lumalaban sa pagguho na iyon nang mas mahusay, at ang cost premium ay karaniwang nasa pagitan ng dalawa at tatlong beses ang presyo ng isang nitrided barrel na may parehong laki. Nakasalalay man iyon sa tonelada, tagal ng pag-ikot at pag-load ng filler, at diretso ang pagkalkula: ihambing ang pagitan ng palitan ng nitrided barrel sa bimetallic, idagdag ang gastos sa downtime, at tingnan kung aling numero ang mas maliit.
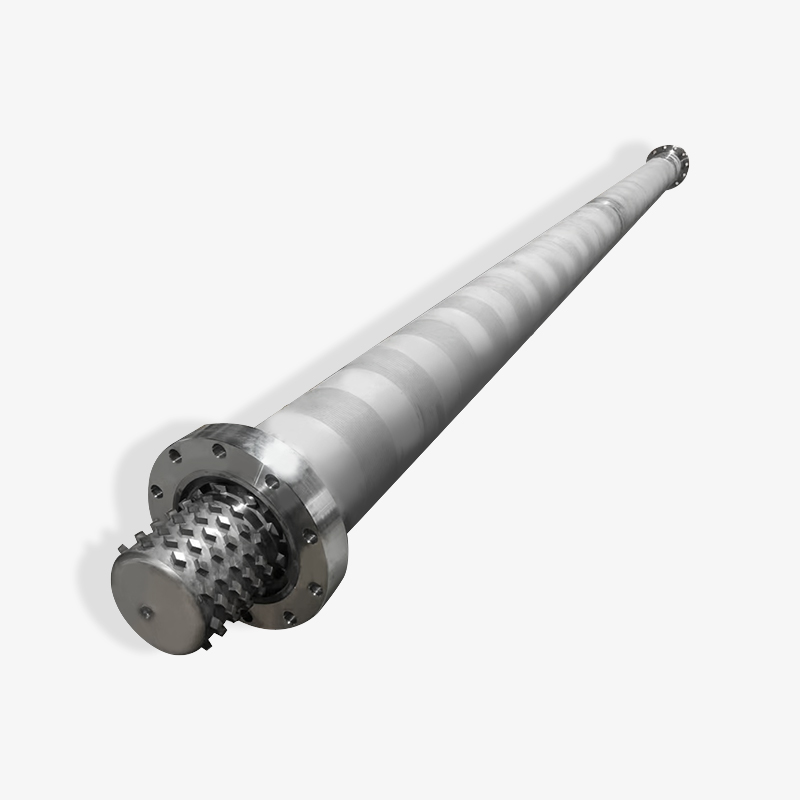
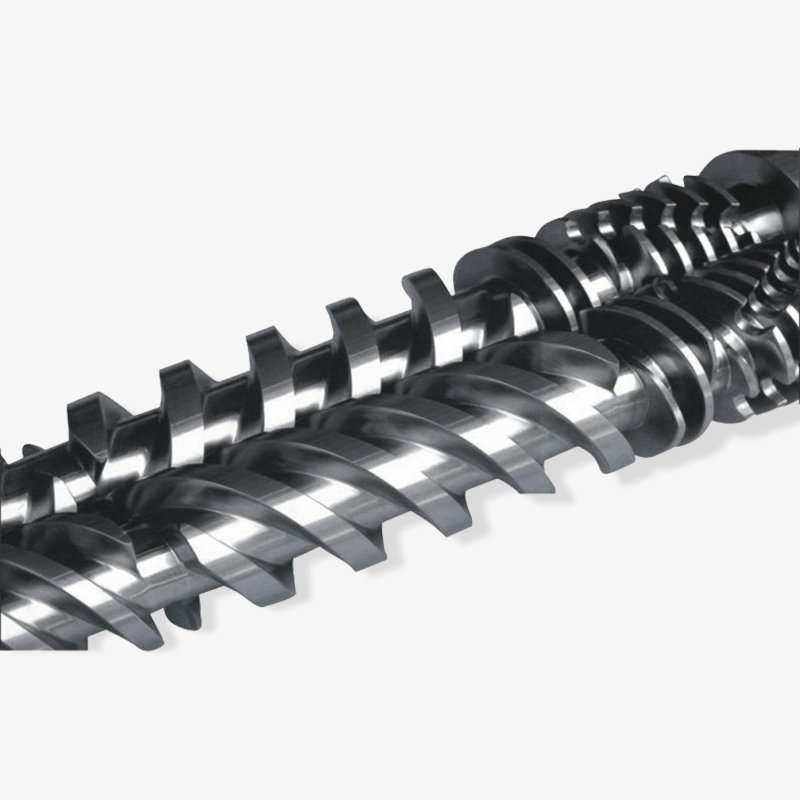
 Custom na Bimetallic Screw Barrel para sa Plastic Machinery Bimetallic barrel at screw na mga opsyon na naglalayong magsuot at lumalaban sa kaagnasan, na may katugmang CNC na mga bahagi at custom na haluang metal para sa mga filled o espesyal na engineering plastic. Tingnan ang Produkto →
Ang kaagnasan ay isang hiwalay na problema sa abrasion at nangangailangan ng hiwalay na sagot. Ang PVC, POM, flame-retardant grade at materyales na may acidic residue ay umaatake sa barrel wall at sa screw surface kahit na walang filler. Sa mga kasong iyon, ang isang lining na lumalaban sa kaagnasan o isang maayos na tugmang bariles at materyal na tornilyo ay mahalaga kaysa sa tigas lamang.
Kung saan unang makikita ang pagsusuot
- Ang check ring at upuan, dahil nakikita nila ang pinakamataas na presyon at ang pinaka-sliding contact.
- Ang feed zone ng tornilyo, kung saan ang lalim ng paglipad ay unti-unting tumataas at ang solids conveying rate ay bumababa.
- Ang seksyon ng pagsukat, kung saan lumalaki ang barrel bore at nawawala ang matalim na gilid ng mga flight tip.
- Ang nozzle, lalo na sa mga punong materyales at maliliit na diyametro ng orifice.
Ang pagsukat ng suot ay simple at bihirang gawin nang sapat. Ang isang bore gauge sa tatlong posisyon sa kahabaan ng bariles, isang micrometer sa mga paglipad ng turnilyo, at isang visual check sa upuan ng singsing ay magsasabi sa iyo kung ang unit ay dapat palitan o para lamang sa isang bagong singsing. Ang pagre-record ng mga numerong iyon sa bawat taon ay ginagawang pag-iiskedyul ang pagpapanatili mula sa hula, at nagbibigay ng sapat na impormasyon sa isang supplier upang mag-quote ng isang kapalit nang tumpak.
Pumili ng nitrided steel para sa malinis na commodity resins at isang bimetallic lining kapag ang nilalaman ng filler ay lumampas sa humigit-kumulang 20 porsiyento, ngunit suriin ang kaagnasan nang hiwalay sa abrasion.
Checklist ng RFQ para sa mga Mamimili na Gumagawa ng Screw and Barrel Manufacturer
Karamihan sa mga naantalang order ng tornilyo at bariles ay hindi naaantala ng kapasidad ng produksyon. Ang mga ito ay naaantala ng nawawalang impormasyon, at ang nawawalang item ay karaniwang isang flange na dimensyon o isang thermocouple hole na lumalabas lamang kapag ang bagong bariles ay inaalok hanggang sa makina. Ang pagtitipon ng data sa ibaba bago lumabas ang pagtatanong ay nag-aalis ng karamihan sa panganib na iyon.
Data na isasama sa pagtatanong
- Ang paggawa ng makina, modelo at na-rate na clamp force, kasama ang orihinal na numero ng bahagi ng turnilyo kung magagamit.
- Diametro ng tornilyo, kabuuang haba at ang epektibong ratio ng haba sa diameter, na may guhit kung hindi karaniwan ang orihinal.
- Haba ng bariles, diameter sa labas ng flange, kapal ng flange, bilog ng bolt at bilang ng butas ng bolt.
- Pakanin ang hugis at posisyon ng lalamunan, kung may kasamang feeding sleeve, at ang mga sukat ng pagbubukas ng lalamunan.
- Bilang ng heating zone, lapad at boltahe ng heater band, kasama ang mga posisyon at lalim ng butas ng thermocouple.
- Uri ng nozzle, radius, diameter ng orifice, at kung kailangan ng shut-off o spring-loaded na nozzle.
- Ang materyal na ipoproseso, nilalaman ng tagapuno at anumang flame retardant o corrosive additive.
- Kinakailangan ang surface treatment, hardness specification at kung inaasahan ang isang dimensional na ulat.
Ito ay nagkakahalaga ng pagiging tahasan tungkol sa inspeksyon. Ang isang seryosong supplier ay magbibigay ng dimensional na ulat, hardness readings, straightness record at resulta ng pressure test para sa bariles. Kung ang mga dokumentong iyon ay hindi inaalok, tanungin kung maaari, dahil ang isang tagapagtustos na sumusukat sa sarili nitong output ay karaniwang isang tagapagtustos na maaaring magkaroon ng pagpapaubaya sa pangalawang order gayundin sa una.
Mayroon ding isang komersyal na punto na ang mga bihasang mamimili ay nagtataas ng maaga. Tanungin kung ang kumpanya ay isang tagagawa na may in-house na machining, nitriding at paggiling, o isang wholesaler na nag-assemble ng mga bahagi mula sa ilang mga workshop. Karaniwang makokontrol ng isang tagagawa ang oras ng lead at direktang lutasin ang isang tanong sa pagpapaubaya, habang nagdaragdag ang isang kumpanya ng kalakalan ng layer ng komunikasyon. Ang parehong mga modelo ay maaaring gumana, ngunit ang desisyon sa pagbili ay dapat magpakita kung alin ang iyong pakikitungo.
 Mga Bahagi ng Screw at Nozzle ng Custom na Injection Molding Machine SKD61 front body, screw components at nozzle para sa plasticizing stability; kapaki-pakinabang para sa pagtukoy ng mga katugmang bahagi ng pagsusuot at pagpapanatili ng mga kritikal na ekstrang may mga pangunahing bahagi. Tingnan ang Produkto →
Panghuli, i-order ang maliliit na bahagi kasama ang malalaki. Ang mga screw tip, check rings, upuan, nozzle tip at heater band ay mura kumpara sa mga pangunahing bahagi at ang mga bagay na humihinto sa isang linya kapag nabigo ang mga ito. Ang isang solong kargamento na naglalaman ng ekstrang singsing at isang ekstrang nozzle ay nagkakahalaga ng mas mura kaysa sa isang air freight emergency pagkalipas ng tatlong buwan.
Ang kumpletong RFQ na may mga dimensyon ng flange, mga posisyon ng thermocouple at mga detalye ng tagapuno ay nag-aalis ng karamihan sa panganib sa lead time bago mailagay ang order.
Presyo, Lead Time at Pagpili ng Supplier
Para sa isang proyekto ng dalawang platen na makina, ang pakete ng tornilyo at bariles ay isang maliit na bahagi ng kabuuang gastos ngunit isang malaking bahagi ng panganib sa iskedyul. Ang karaniwang nitrided screw at barrel para sa mid-size na unit ng injection ay karaniwang tumatagal ng ilang linggo mula sa pag-apruba ng pagguhit, at ang bimetallic unit o isang custom na flange ay maaaring magtagal. Ang mga linggong iyon ay nasa pagitan ng pag-install ng makina at unang mabentang bahagi, kaya kabilang sila sa plano ng proyekto, hindi sa isang follow-up na email.
Tatlong salik ang nagpapagalaw sa presyo nang higit sa anupaman. Nauuna ang materyal at paggamot, na may isang bimetallic barrel at turnilyo na nagkakahalaga ng higit sa isang nitrided na pares. Ang laki ay pumapangalawa, dahil ang isang 130 mm na bariles ay kumonsumo ng mas maraming bakal at oras ng machining kaysa sa isang 60 mm na bariles. Pangatlo ang pagiging kumplikado: isang hindi karaniwang flange, isang hindi pangkaraniwang feed throat o isang turnilyo na may espesyal na seksyon ng paghahalo, lahat ay nagdaragdag ng oras ng engineering bago maputol ang unang chip.
Ang pagpili ng supplier ay kadalasang bumababa sa ebidensya. Itanong kung gaano katagal ang kumpanya ay gumagawa ng mga screw at barrel set, ilang metro kuwadrado ng machining space ang pinapatakbo nito, at kung aling mga export market ang pinaglilingkuran na nito. Ang isang manufacturer na nag-supply ng mga plastic machinery builder sa North America, Europe at Southeast Asia sa loob ng mga dekada ay dumaan na sa mga pag-audit ng supplier na tatakbo ng sarili mong team ng kalidad.
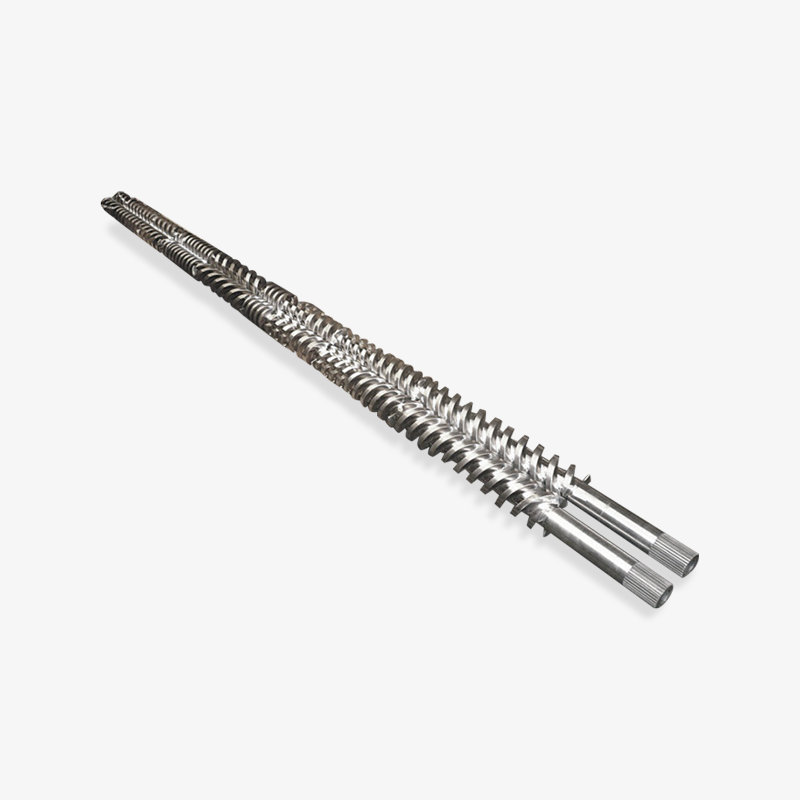
Ang Zhoushan Microwave Screw Machinery ay gumagawa ng mga turnilyo at bariles para sa plastik na makinarya mula noong 1990, na tumatakbo mula sa isang pagawaan na higit sa 10,000 metro kuwadrado at nag-e-export sa mga merkado kabilang ang United States, Germany, Dubai, Vietnam at Thailand. Ang hanay ng produkto ay sumasaklaw sa mga single screw, conical at parallel twin screw barrels, planetary screw barrels, bimetallic screw barrels, rubber extrusion screws at injection molding machine screw barrels at accessories, na nangangahulugang ang isang bumibili na nag-assemble ng injection unit para sa isang malaking two platen machine ay maaaring kumuha ng kumpletong wear package mula sa isang teknikal na contact sa halip na mag-coordinate ng ilang workshop.
Tratuhin ang turnilyo at barrel order bilang isang item sa iskedyul na may sarili nitong lead time, at pumili ng supplier sa dokumentadong kakayahan sa pagmamanupaktura sa halip na presyo lamang.
FAQ: Dalawang Platen Injection Molding Machine na Mga Tanong
Ang isang dalawang platen injection molding machine ay mas mahusay kaysa sa isang toggle machine?
Ito ay mas mahusay na higit sa humigit-kumulang 800 tonelada, kung saan ang mas maikling clamp unit, mas malawak na hanay ng taas ng amag at pinababang mga bahagi ng pagkasuot ay mas malaki kaysa sa mas mataas na halaga ng kapital. Sa ibaba ng humigit-kumulang 400 tonelada, ang isang toggle machine ay karaniwang mas mura at bahagyang mas mabilis sa dry cycle, kaya ang dalawang platen advantage ay lumiliit nang malaki.
Paano ko makalkula ang puwersa ng clamp na kailangan ko?
I-multiply ang inaasahang lugar ng bahagi at runner sa square centimeters sa presyon ng cavity sa bar, pagkatapos ay hatiin sa 1,000 upang makakuha ng tonelada. Magdagdag ng 10 hanggang 20 porsiyentong margin para sa pag-iimpake at mga hulma sa hinaharap, at kumpirmahin ang figure laban sa pagsusuri ng pagpuno ng tagagawa ng amag bago gumawa sa laki ng makina.
Naiiba ba ang injection unit sa isang two platen machine?
Hindi sa prinsipyo, ngunit sa sukat. Ang malalaking clamp unit ay nagpapares sa mga turnilyo sa hanay na 90 hanggang 130 mm at mga bigat ng shot mula sa humigit-kumulang 1.8 hanggang 5.5 kilo para sa polystyrene, kaya ang kapasidad ng plasticizing, barrel heating zone at screw recovery ay nagiging mas kritikal sa cycle time kaysa sa isang maliit na makina.
Gaano kadalas kailangang palitan ang mga turnilyo at bariles?
Para sa malinis na commodity resin sa isang mahusay na pinapatakbo na makina, ang isang nitrided screw at barrel ay maaaring tumagal ng maraming taon. Sa mga compound na puno ng salamin, ang check ring ay maaaring mangailangan ng kapalit sa loob ng isang taon at ang bariles mismo ay mas maaga, kaya naman ang mga abrasive na application ay karaniwang nagbibigay-katwiran sa isang bimetallic lining mula sa simula.
Maaari ba akong magkasya ng bagong turnilyo at bariles sa isang mas lumang makina?
Kadalasan ay oo, kung ang mga sukat ng flange, feed throat, haba ng turnilyo at koneksyon sa drive ay tumpak na sinusukat. Maraming mas lumang makina ang may hindi karaniwang mga flanges, kaya mahalaga ang isang dimensional na pagguhit o pagsukat sa site bago gawin ang pagpapalit.
Ano ang dapat kong suriin sa paghahatid?
Kumpirmahin ang dimensional na ulat laban sa drawing, suriin ang hardness readings, siyasatin ang bore at flight surface para sa mga marka, at i-verify na ang mga thermocouple hole at heater band na posisyon ay tumutugma sa makina. Patakbuhin ang unit sa pamamagitan ng mababang temperatura na pag-init bago ang produksyon upang kumpirmahin ang saklaw ng heater at pagtugon ng sensor.
Karamihan sa dalawang tanong sa pagbili ng platen ay bumabalik sa tatlong numero: kinakailangang clamp force, shot weight, at kumpirmasyon na ang amag ay magkasya sa pagitan ng mga tie bar.
Kaugnay na Pagbasa at Mga Susunod na Hakbang
Ang disenyo ng clamp at ang yunit ng iniksyon ay tinukoy sa parehong pulong ng proyekto ngunit pinananatili ng iba't ibang tao, at pareho silang nararapat sa isang dokumentadong desisyon. Bago lumabas ang purchase order, ilagay ang clamp force calculation, mold envelope drawing at ang screw at barrel specification sa isang file, at ipadala ang file na iyon sa bawat supplier na kasangkot.
Mga kapaki-pakinabang na pahina sa site na ito
Kung pinipili pa rin ang makina, tanungin ang tagabuo ng makina para sa pagguhit ng yunit ng iniksyon nang maaga. Ang nag-iisang dokumentong iyon ay nagsasabi sa isang tagagawa ng tornilyo at bariles ng laki ng flange, haba ng tornilyo, layout ng heating zone at interface ng nozzle, at hinahayaan nitong tumakbo ang pagkakasunud-sunod ng mga bahagi ng pagsusuot nang kasabay ng pag-install ng makina sa halip na pagkatapos nito.
Para sa mga mamimiling nagpapatakbo ng magkahalong portfolio ng malalaking dalawang platen na makina at mas maliliit na toggle press, nakakatulong din itong i-standardize ang mga diameter ng turnilyo kung saan pinapayagan ang hanay ng bahagi. Ang mas kaunting laki ay nangangahulugan ng mas kaunting mga ekstrang singsing, mas kaunting mga variant ng heater band at mas maikling oras ng pagtugon kapag huminto ang isang linya.
I-order ang screw at barrel package sa tabi ng makina, gamit ang isang dokumentong pinagsasama ang clamp data, mold envelope at mga sukat ng injection unit.
Napiling Display ng Bearing $

 浙公网安备 33090202000520 号
