

May -akda: Weibo
Petsa: Nov 17, 2026
Mga Bahagi ng Plastic Injection Machine: Screw, Barrel at Wear Part Buying Guide
Humihinto ang isang 250-toneladang makina sa kalagitnaan ng paglilipat. Tatlong linggo nang bumababa ang bigat ng shot, tumatakbo ang oras ng pagkatunaw ng halos 20 porsiyento sa itaas ng setpoint, at lumalabas ang mga itim na streak sa mga bahaging malinis noong nakaraang buwan. Sinusuri muna ng maintenance ang amag, pagkatapos ay ang dagta, pagkatapos ay sa wakas ay hinila ang plasticizing unit - at nakitang ang seksyon ng pagsukat ng tornilyo ay pagod nang husto kaya ang materyal ay dumulas pabalik sa check ring.
Iyon ang failure mode na talagang nagkakahalaga ng output sa isang injection molding machine. Hindi ang pump, hindi ang balbula — ang turnilyo, ang bariles, ang check ring at ang nozzle. Magkasama ang apat na ito, ngunit halos palaging binibili ang mga ito bilang apat na magkahiwalay na line item, na inoorder nang paisa-isa, kung saan ang pinakamurang at ang unang-na-fail ay unang nakakuha ng atensyon.
Ang karaniwang resulta: may nagtaas ng purchase order para sa isang bariles, sinusundan ito ng turnilyo, at itulak ang check ring sa susunod na pagsara. Ang makina ay magkakasama, tumutulo pa rin, naaanod pa rin, at ang bagong tornilyo ay sinisisi para dito.
Kung nahanap mo na ang paksang ito dati, malamang na nakarating ka na sa mga pahinang naglalarawan ng mga bahagi ng injection mold — mga cavity, core, ejector pin, runner, cooling circuit. Iyan ay mga bahagi ng amag, hindi mga bahagi ng makina. Umupo sila sa ibang supply chain, nabigo sa iba't ibang paraan, at binili ng iba't ibang tao. Ang artikulong ito ay nananatili sa panig ng makina: kung aling mga bahagi ng plastic injection machine ang isinusuot, kung paano tinukoy ang mga ito, kung ano ang dapat suriin bago mag-order, at kung paano ihinto ang pagkukumpuni na maging paulit-ulit na pagbili makalipas ang tatlong buwan.
Ang mga bahagi ng plastic injection machine na nagkakahalaga ng pinakamaraming output — turnilyo, bariles at check ring — ay bihirang lumabas sa listahan ng mga reserba, dahil nabigo ang mga ito sa pamamagitan ng mabagal na pagkabulok ng pagganap kaysa sa biglaang pagkasira.
Aling Mga Bahagi ng Plastic Injection Machine ang Talagang Nagpapasya sa Iyong Output
Tanggalin ang wika sa marketing at ang mga bahagi sa isang injection molding machine ay nahahati sa tatlong grupo. Ang bawat pangkat ay may sariling lohika sa pagbili, at ang paghahalo ng mga ito ay kung saan nagsisimula ang karamihan sa mga pagkakamali sa pag-order.
- Plasticizing at injection unit: turnilyo, bariles, check ring (non-return valve), turnilyo dulo, nozzle, nozzle body, feed throat, heating bands at thermocouple pockets. Nakikita ng mga bahaging ito ang tinunaw na polimer sa ilalim ng presyon, bawat cycle, sa loob ng maraming taon.
- Clamp at lock-up system: tie bar, tie bar nuts, fixed at moving platens, toggle pins, bushings, hydraulic cylinders at ang clamping piston. Nakikita ng mga bahaging ito ang mekanikal na pagkarga at pagkapagod, hindi polimer.
- Magmaneho, haydroliko at kontrol: pump, proportional valves, servo motors, pressure sensors, position transducer at control modules. Ang mga ito ay nabigo sa pamamagitan ng kontaminasyon, init o electronics, hindi sa pamamagitan ng abrasyon.
Ang pangkat ng plasticizing at iniksyon ay kung saan napagpasyahan ang output. Ang pagod na bomba ay mag-aalarma at magpapatigil sa makina. Ang isang pagod na check ring ay magpapanatili sa makina habang tahimik na gagastos sa iyo ng cycle time, scrap rate at dimensional consistency, at walang sinuman ang maghain ng kahilingan sa pagpapanatili dahil walang teknikal na nasira.
Iyon ang pangunahing pagkakaiba sa kung paano nabigo ang mga bahaging ito. Kalahati ng mga pagkabigo sa clamping unit ay nag-aanunsyo sa kanilang sarili - isang basag na tie bar nut, isang tumutulo na silindro, isang toggle pin na nagsisimulang humirit. Ang mga kabiguan sa pag-plastic ay nag-aanunsyo sa kanilang sarili na may data na kailangan mong hanapin: paglawak ng shot weight spread, pagliit ng posisyon ng cushion, pagtaas ng temperatura ng pagkatunaw, paglitaw ng mga itim na batik sa isang bahagi na maayos noong nakaraang quarter.
Ito rin ay nagkakahalaga ng paghihiwalay ng mga bahagi ng makina mula sa mga bahagi ng amag nang maayos, dahil ang mga resulta ng paghahanap ay bihirang gawin. Ang isang cavity insert, isang hot runner manifold, isang sprue bushing at isang ejector sleeve ay tooling. Ang isang tornilyo, bariles at check ring ay makina. Ang tooling ay binili ng isang inhinyero ng amag laban sa pagguhit ng bahagi; ang mga bahagi ng makina ay binili ng isang maintenance o procurement team laban sa isang machine build sheet at isang resin specification. Ang dalawang spec ay hindi mapapalitan, at hindi rin ang mga supplier.
Pagbukud-bukurin ang iyong listahan ng mga bahagi ayon sa failure mode, hindi ayon sa presyo: dahan-dahang nabigo ang pag-plastic ng mga piyesa at gastos ang output, biglang nabigo ang mga bahagi ng clamp at gastos sa mga araw ng produksyon.
Ang Screw at Barrel Pares ay Nakaupo sa Gitna ng Bawat Pagbili
Halos lahat ng pag-uusap sa detalye ay nagsisimula dito, at dapat ito. Ang tornilyo at bariles ay ang tanging mga bahagi sa makina na patuloy na humahawak sa polimer, at ang kanilang kundisyon ay nagtatakda ng kisame sa kung ano ang kayang hawakan ng makina bilang tolerance.
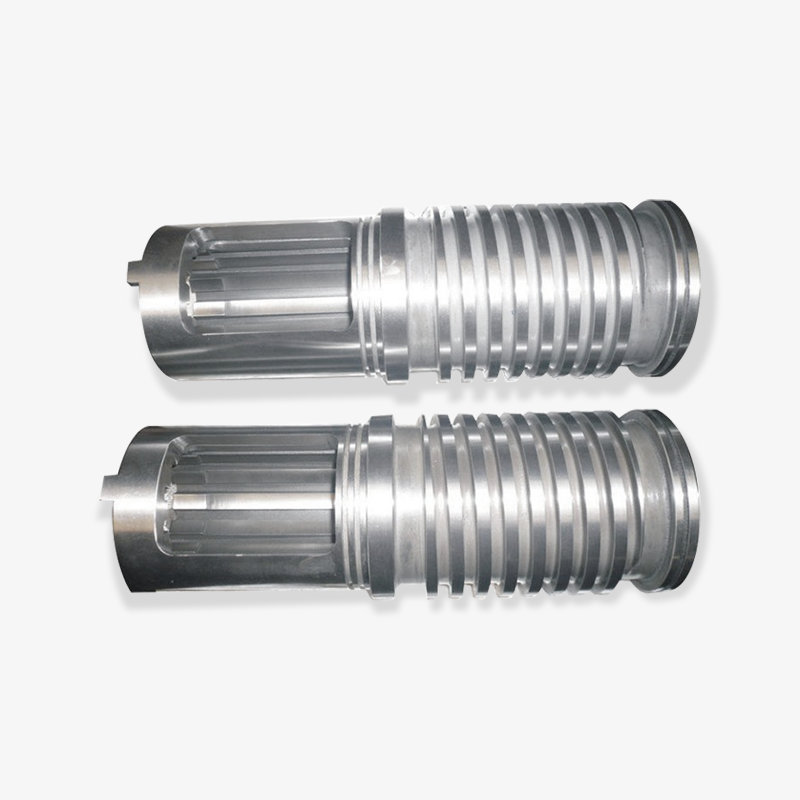
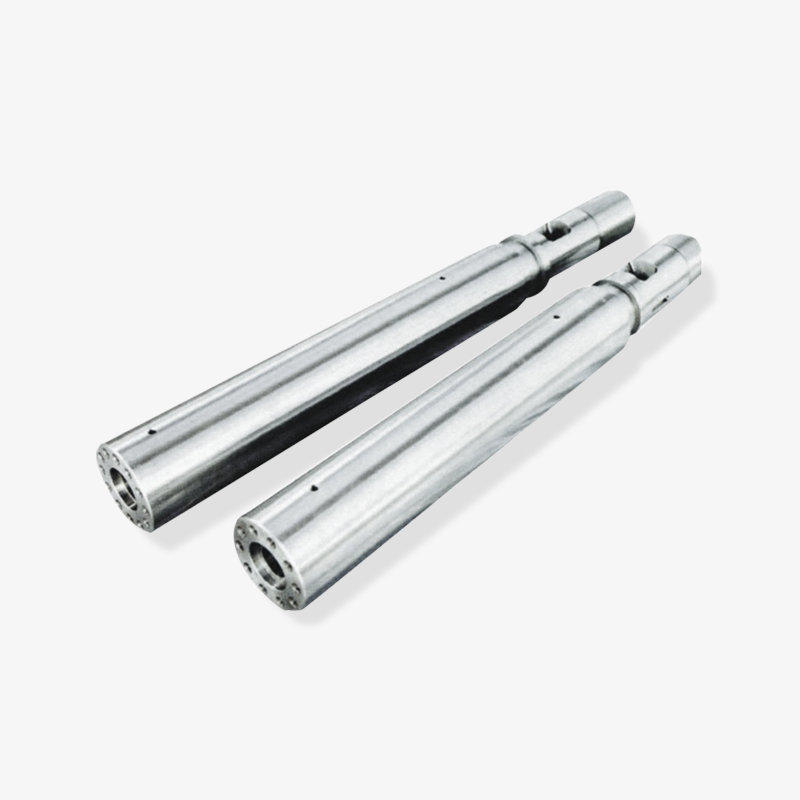
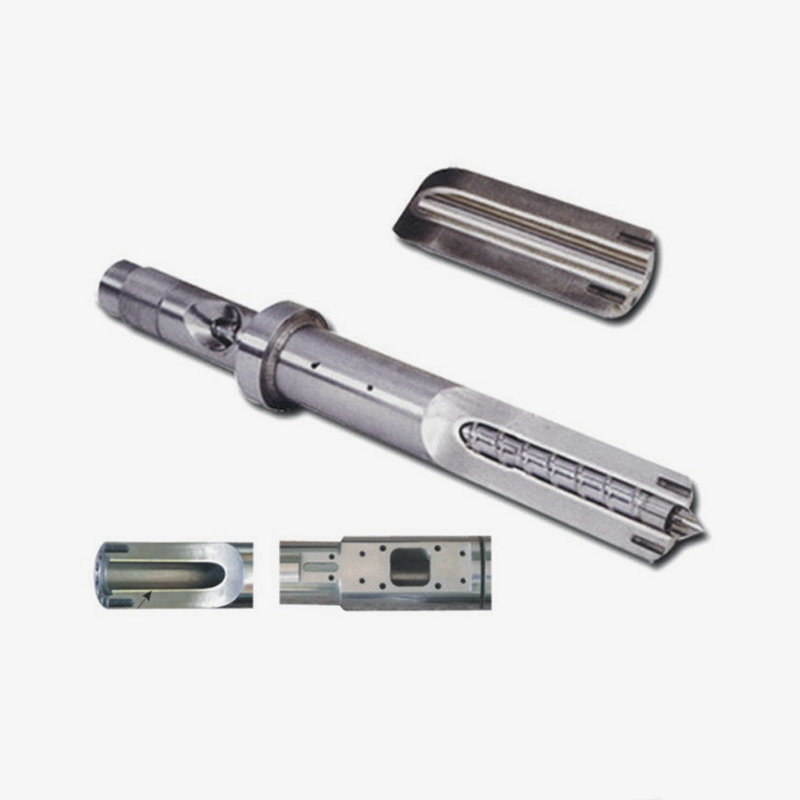
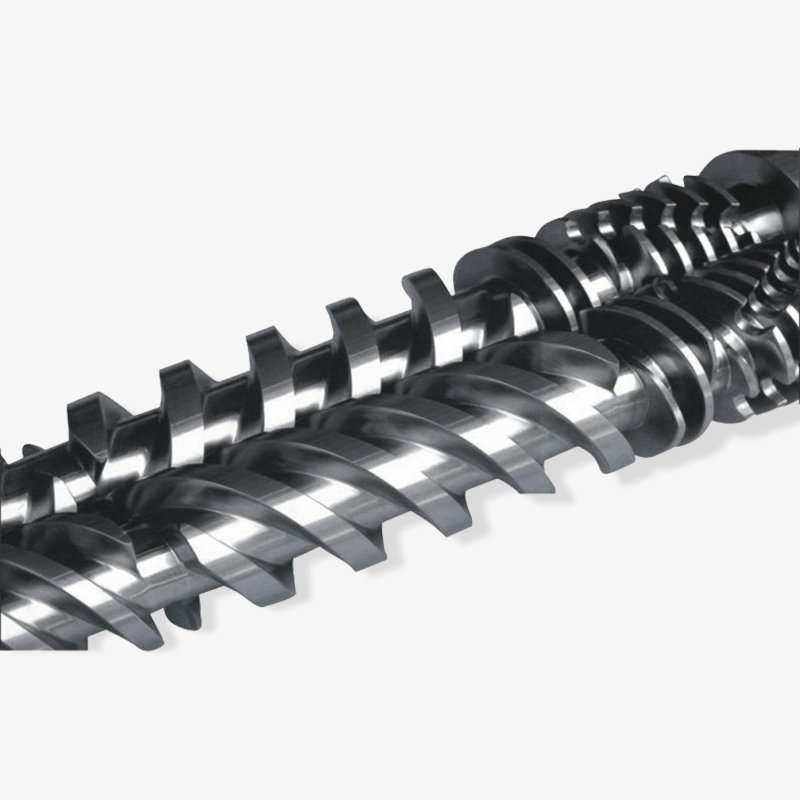
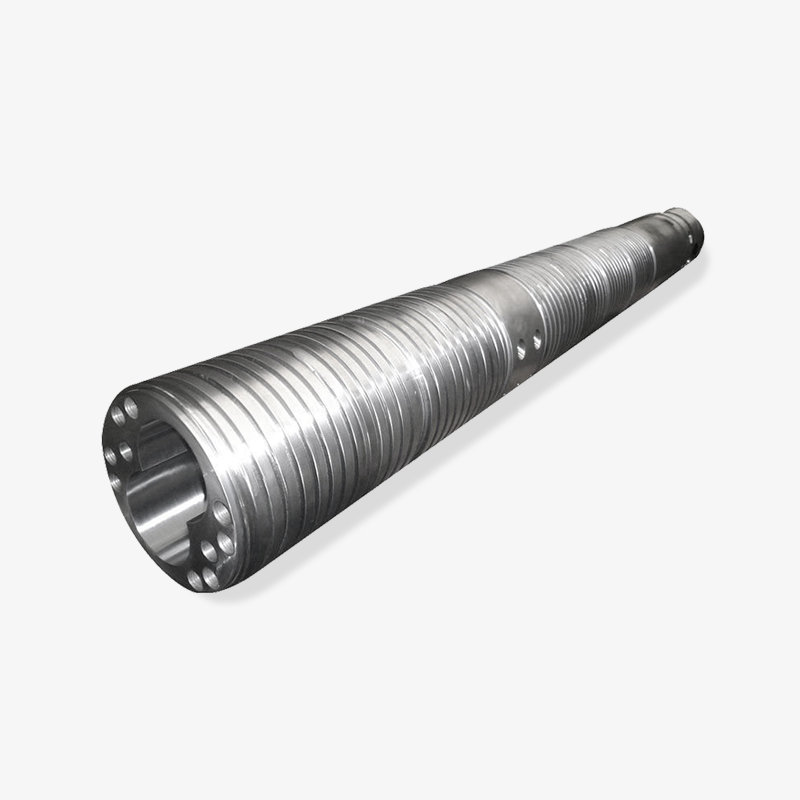
 Custom na Injection Molding Screw at Barrel Ang turnilyo at bariles ay ang tanging mga bahagi na patuloy na nakikipag-ugnayan sa polymer, kaya ang kanilang katugmang disenyo at kundisyon ay nagtatakda ng tolerance ceiling ng makina. Tingnan ang Produkto →
Ang pakikipag-ugnayan sa pagitan ng dalawa ay isang kinokontrol na clearance. Sa isang general-purpose injection screw, ang radial clearance sa pagitan ng screw flight at ang barrel bore ay karaniwang nasa rehiyon na 0.1 hanggang 0.2 porsiyento ng diameter ng turnilyo sa bawat gilid, sapat na masikip upang kumilos bilang isang seal at sapat na maluwag upang hindi magal. Ang clearance na iyon ay gumagalaw lamang sa isang direksyon kapag ang makina ay pumasok sa produksyon. Sa pagbukas nito, ang polimer ay dumadaloy pabalik sa mga flight sa halip na pasulong sa shot, at ang makina ay nagbabayad sa pamamagitan ng pagtulak sa turnilyo nang higit pa at mas mahaba.
Maaari mong makita ang problema sa clearance sa data ng proseso bago mo ito makita sa mga bahagi. Panoorin ang lumalawak na spread sa shot weight sa isang shift, isang cushion position na nagte-trend patungo sa zero, at natutunaw na oras na patuloy na tumataas habang ang mga temperatura ng barrel ay nananatiling flat. Ang tatlong signal na iyon na magkasama ay ang klasikong lagda ng isang opening screw-to-barrel clearance o isang tumutulo na check ring.
Ang geometry ay mahalaga tulad ng pagsusuot. Ang mga pangunahing parameter na hihilingin sa iyo na kumpirmahin ay:
- Diametro ng tornilyo at ratio ng haba-sa-diameter: Pangkalahatang layunin na mga turnilyo sa iniksyon ay karaniwang tumatakbo sa pagitan ng 18:1 at 24:1. Ang mga maikling ratio ay angkop sa mga resin na sensitibo sa init; ang mas mahabang ratios ay nagbibigay ng mas mahusay na paghahalo at pagkatunaw ng pagkakapareho para sa mga polimer ng engineering.
- Compression ratio: mababa para sa mga amorphous polymers tulad ng ABS at PS, mas mataas para sa mga semirystalline na materyales tulad ng PP at PE, kung saan ang densification habang natutunaw ay nangangailangan ng higit na compression.
- Mga haba ng feed, compression at pagsukat: ang proporsyon sa pagitan ng tatlong zone ay kumokontrol sa kung gaano kadahan-dahang inihahatid ang materyal at kung gaano katatag ang pagkatunaw sa dulo ng stroke.
- Mga barrel heating zone at mga posisyon ng thermocouple: dapat tumugma ang mga ito sa control configuration ng makina, hindi lang sa mga pisikal na dimensyon. Ang isang bariles na perpektong naka-bolts ngunit naglalagay ng thermocouple hole sa maling lugar ay hindi kailanman magkakaroon ng stable na profile.
Ang pagkakamali na nagkakahalaga ng pinakamaraming pera ay ang pagpapalaki ng kapalit na turnilyo sa pamamagitan lamang ng pagkopya sa orihinal na guhit. Kung binago ng makina kung ano ang pinapatakbo nito - isang punong grado, isang mas mataas na nilalaman ng salamin, isang mas mabilis na cycle - ang orihinal na geometry ay maaaring ang dahilan kung bakit nabigo ang bahagi nang maaga. Ang kapalit ay ang isang sandali kung kailan maaaring itama ang geometry nang walang dagdag na gastos.
Palitan ang turnilyo at bariles sa sinusukat na clearance at drift in process data, hindi sa isang nakapirming kalendaryo, at gamitin ang kapalit na order upang itama ang geometry na hindi na tumutugma sa resin na iyong pinapatakbo.
Magsuot ng Mga Bahagi na Dapat Palitan bilang Isang Set
Ang check ring ay ang pinakamurang bahagi sa plasticizing unit at ang pinakamadalas na naiwan sa lugar sa panahon ng muling pagtatayo. Ang nag-iisang desisyon na iyon ay nag-aalis ng karamihan sa benepisyo ng isang bagong tornilyo at bariles.
 Mga Accessory ng Custom na Injection Molding Machine at Mga Bahagi ng Check Ring Ang check ring ay mura ngunit kritikal, at ang SKD61 accessory set na ito ay kinabibilangan ng front body, mga bahagi ng screw, at nozzle para sa mga katugmang rebuild. Tingnan ang Produkto →
Gumagana ang check ring sa pamamagitan ng pag-slide sa ulo ng tornilyo at pagsasara sa upuan habang iniiniksyon. Parehong suot ang singsing at upuan. Ang isang bagong singsing sa isang pagod na upuan ay nag-iiwan ng isang puwang na bumubukas sa ilalim ng presyon ng iniksyon, at ang puwang na iyon ay kumikilos nang eksakto tulad ng isang sira na turnilyo - hindi pagkakapare-pareho sa laki ng shot, mas mahabang oras ng paghawak, flash sa isang shot at maiikling shot sa susunod. Ang mga bahagi na kabilang sa pangkat na ito ay:
- Suriin ang ring at check ring seat (non-return valve): ang pangunahing selyo laban sa backflow sa panahon ng iniksyon.
- Tip ng tornilyo at ulo ng nozzle: ang tuluy-tuloy na landas sa pagitan ng metering zone at ng molde sprue.
- Nozzle body at nozzle tip: contact parts na nakikita ang parehong thermal cycling at mechanical contact force laban sa amag.
- Pakainin ang lalamunan at manggas ng feed: ang interface sa pagitan ng tipaklong at ng bariles, kung saan pumapasok ang butil at kung saan lumalabas ang pagkasira bilang hindi matatag na pagpapakain.
- Mga heating band at thermocouple: hindi magsuot ng mga bahagi sa nakasasakit na kahulugan, ngunit ang mga bahagi na tumutukoy kung ang isang bagong tornilyo at bariles ay maaaring aktwal na hawakan ang profile ng temperatura nito.
Diretso ang ekonomiya. Ang isang check ring ay nagkakahalaga ng isang maliit na bahagi ng isang screw at barrel set, ngunit ang isang tumutulo ay maaaring magdagdag ng ilang segundo sa bawat cycle sa pamamagitan ng pinalawig na pagpigil at oras ng pagbawi. Sa isang makina na nagpapatakbo ng 20-segundong cycle sa tatlong shift, ang dalawang-segundong parusa ay humigit-kumulang 10 porsiyentong pagkawala sa output. Tahimik na tumatakbo ang pagkawalang iyon sa loob ng maraming buwan dahil walang alarma na kailanman sunog.
Ang lakas ng contact ng nozzle ay isa pang tahimik na punto ng pagsusuot. Kung ang nozzle ay napakalayo sa likod at ang karwahe ay itinutulak ito laban sa sprue bushing nang buong puwersa sa bawat pag-ikot, ang nozzle tip mushroom at ang sealing radius ay bumababa. Ang isang mahinang radius ay tumutulo, at ang isang tumutulo na nozzle ay madalas na maling natukoy bilang isang pagod na check ring dahil ang mga sintomas - drooling, stringing, hindi pare-pareho ang shot weight - ay mukhang magkatulad.
Palaging palitan ang check ring, upuan, screw tip at nozzle bilang isang set sa turnilyo at bariles — isang bagong turnilyo na ipinares sa isang lumang check ring ay gagawa ng orihinal na problema sa loob ng ilang linggo.
Injection Unit versus Clamp Unit: Dalawang Magkaibang Pag-uusap sa Pagbili
Ang pagbili ng mga bahagi sa gilid ng iniksyon at pagbili ng mga bahagi ng clamp-side ay nangangailangan ng iba't ibang mga katanungan, iba't ibang mga dokumento at iba't ibang pamantayan sa pagtanggap. Ang pagtrato sa mga ito bilang isang generic na purchase order ay kung paano dumaan ang mga hindi pagkakatugma ng dimensional.
Pagbili sa gilid ng iniksyon
Ito ay isang pagbili ng pagganap. Tinutukoy mo ang kalidad ng pagkatunaw, ang pag-uulit ng shot at ang wear life laban sa isang pinangalanang resin. Ibig sabihin, kailangan ng supplier ang iyong resin grade, filler content at percentage, ang iyong shot weight, ang iyong cycle time at ang iyong barrel heating configuration. Ang isang tagapagtustos na sumipi ng isang turnilyo nang hindi humihingi ng porsyento ng tagapuno ay sumipi ng isang pangkaraniwang bahagi, at isang pangkaraniwang bahagi ang kadalasang dahilan kung bakit maagang nabigo ang huli.
Pagbili sa gilid ng clamp
Ito ay isang dimensional at metalurhiko na pagbili. Ang mga tie bar, tie bar nuts at toggle pin ay mga load-bearing parts na ginawa sa mahigpit na tolerance, at ang mga pamantayan sa pagtanggap ay mekanikal: thread form, tigas, concentricity, straightness at material certification. Ang isang tie bar nut na may tamang sinulid ngunit ang maling klase ng katigasan ay isang pagkabigo sa pagkapagod na naghihintay na mangyari ang isang production run.
Ang praktikal na checklist para sa mga bahagi ng clamp-side ay maikli ngunit hindi mapag-usapan:
- Kumpirmahin ang thread pitch, thread form at hardness class laban sa drawing ng machine builder, hindi laban sa isang sample na bahagi.
- Humiling ng sertipikasyon ng materyal na may kakayahang masubaybayan ang numero ng init sa mga bagay na nagdadala ng pagkarga.
- Suriin ang mga limitasyon ng straightness at concentricity sa pagsulat, at kumpirmahin kung paano sila susukatin sa pagdating.
- Kumpirmahin kung ang bahagi ay ibinibigay na finish-machined o bilang isang semi-finished na blangko na nangangailangan ng panghuling pagkakabit sa site.
Isa pang punto na nalalapat sa magkabilang panig: panatilihin ang isang dimensional na tala ng kung ano ang lumabas sa makina. Diameter ng tornilyo sa seksyon ng pagsukat, bore ng bariles sa tatlong posisyon, suriin ang diameter ng singsing sa labas, radius ng nozzle. Kapag isinulat ang mga numerong iyon sa pag-alis, ang susunod na pagbili ay magiging isang detalye sa halip na isang hula, at ang rate ng pagsusuot ay nagiging isang masusukat na halaga sa halip na isang memorya.
Ang mga bahagi sa gilid ng iniksyon ay binili laban sa data ng resin, mga bahagi ng clamp-side laban sa mga guhit at mga sertipiko ng tigas — hindi kailanman magpadala ng parehong pagtatanong sa pareho.
Paano Binubuo ng Abrasive at Corrosive Resin ang Detalye ng Mga Bahagi
Ang dalawang makina na may magkaparehong data ng nameplate ay maaaring mangailangan ng ganap na magkakaibang mga turnilyo depende sa kung ano ang tumatakbo sa kanila. Ang uri ng tagapuno at porsyento ng paglo-load ay nagbabago sa mekanismo ng pagsusuot nang higit pa kaysa sa tonnage ng makina, at ang pagkakaibang iyon ay dapat magmaneho sa parehong mga pagitan ng pagpili ng materyal at inspeksyon.
Inihahambing ng tsart sa ibaba ang kamag-anak na pagkarga ng pagsusuot sa mga karaniwang pamilya ng materyal. Ito ay isang engineering approximation para sa general-purpose screws, hindi isang specification, at ang aktwal na buhay ay lilipat sa bilis ng turnilyo, back pressure, temperatura ng pagkatunaw at kung ang filler ay ganap na pinagsama.
Walang laman na PP / HDPE
1.0
Hindi napuno ang ABS / PS
1.3
30% Talc-filled PP
2.4
30% na puno ng salamin PA66
6.5
50% PBT na puno ng salamin
7.2
Basahin ang tsart bilang tagapagpahiwatig ng presyon sa halip na isang talahanayan ng habang-buhay. Ang paglipat mula sa hindi napunong PP tungo sa isang 30 porsiyentong PA66 na puno ng salamin ay nagpapataas ng kamag-anak na karga ng pagsusuot ng humigit-kumulang anim, kaya naman ang parehong profile ng screw na nagbibigay ng mga taon ng serbisyo sa linya ng mga gamit sa bahay ay maaaring matapos sa loob ng ilang buwan sa isang bahagi ng under-hood ng sasakyan. Ipinapaliwanag din nito kung bakit ang isang planta na tumatakbo sa parehong palapag ay hindi dapat mag-standardize sa isang detalye ng turnilyo.
Para sa mga mamimiling nagtatrabaho sa isang tagagawa ng tornilyo at bariles, ang praktikal na takeaway ay ang data ng tagapuno ay kailangang maging bahagi ng pagtatanong. Ang nilalamang salamin sa itaas ng humigit-kumulang 20 porsyento ay kadalasang nagtutulak sa pag-uusap patungo sa mga bimetallic barrels at mga tumigas o pinatigas na mga turnilyo sa ibabaw, at binabago nito ang inirerekomendang clearance, dahil ang mas malawak na clearance na nababagay sa isang punong grado ay tatagas nang masama sa isang hindi napunan.
Ang kaagnasan ay isang hiwalay na axis at nararapat sa sarili nitong paggamot. PVC, flame-retardant grade na naglalaman ng mga halogenated additives, at ilang acetal formulations ay umaatake sa bariles na may kemikal kaysa sa mekanikal. Ang mga kasong iyon ay nangangailangan ng corrosion-resistant alloys o angkop na plating, at binabago din nila ang shutdown routine, dahil ang pag-iiwan ng PVC na mainit sa isang bariles ay mas nakakapinsala kaysa sa pag-iwan sa PP.
Ipadala ang uri ng tagapuno at porsyento sa bawat pagtatanong ng turnilyo - ang mga nakasasakit at kinakaing unti-unti na resin ay nangangailangan ng iba't ibang mga materyales ng bariles, iba't ibang mga clearance at mas maikling mga pagitan ng inspeksyon.
Pagtutugma ng Screw Geometry sa Polymer na Talagang Pinapatakbo Mo
Ang pagpili ng geometry ay kung saan kumikita ang isang mahusay na supplier ng presyo nito. Tatakbo ang turnilyo na tama sa sukat ngunit mali ang geometriko, gagawa ng mga bahagi, at hinding-hindi maghahatid ng matatag na proseso.
Para sa mga turnilyo sa pangkalahatan, ang mga praktikal na panimulang punto ay nagkumpol sa ilang pamilyar na kumbinasyon:
- PP, PE at iba pang polyolefins: isang hadlang o pangkalahatang layunin na turnilyo na may katamtaman hanggang mataas na compression, magandang haba ng seksyon ng feed at isang seksyon ng pagsukat na may sapat na lalim upang maiwasan ang labis na paggugupit. Ang mga resin na ito ay thermally forgiving ngunit shear-sensitive sa mataas na rate.
- ABS, PS at iba pang amorphous resins: mas mababang compression, mas banayad na paglipat, at pansin sa katatagan ng temperatura ng pagtunaw sa halip na paghahalo ng intensity.
- Pinaghalong PC at PC: mataas na lagkit at makitid na window ng pagpoproseso, na nangangailangan ng mas mahabang transition zone at malawak na lalim ng pagsukat upang maiwasan ang labis na pag-init ng paggugupit.
- PA, PBT at POM na puno ng salamin: abrasion-resistant construction una, geometry pangalawa. Ang paghahalo ng mga seksyon na may matutulis na gilid at makitid na mga clearance ay nagiging wear accelerators kaysa sa mga feature ng performance.
- Matibay na PVC: maikling compression zone, mababang compression ratio at corrosion-resistant metalurgy, dahil ang PVC ay bumababa sa oras ng paninirahan at umaatake sa hindi protektadong bakal.
Ang pagpili ng diameter ay nakikipag-ugnayan sa lahat ng ito. Ang isang mas malaking turnilyo ay nagbibigay ng mas maraming shot capacity bawat stroke at mas mababang turnilyo para sa parehong output, na nagpapababa ng gupit. Ang isang mas maliit na turnilyo ay nagbibigay ng mas pinong kontrol ng shot at mas mahusay na pag-uugali sa oras ng paninirahan para sa maliliit na bahagi. Ang mga halaman na nagpapatakbo ng malawak na hanay ng mga shot weight sa isang makina ay kadalasang nauuwi sa isang kompromiso na turnilyo na karaniwan sa lahat ng dako — na isang desisyon sa pagbili, hindi isang limitasyon ng makina.
Ang isang parameter na madalas na hindi napapansin ay ang lalim ng seksyon ng pagsukat. Ang isang mababaw na seksyon ng pagsukat ay nagbibigay ng mas magandang pressure build-up at mas pare-parehong pagkatunaw, ngunit ito ay nagpapataas ng shear at melt temperature. Ang isang malalim na seksyon ng pagsukat ay mas banayad ngunit nagbibigay ng ilang katatagan ng presyon. Kapag ang isang makina ay nagsimulang magpakita ng hindi pare-parehong bigat ng shot sa mataas na mga rate ng pagbawi, ang lalim ng pagsukat ay karaniwang bahagi ng pag-uusap.
Tukuyin ang screw geometry laban sa resin family na pinakamadalas mong pinapatakbo, hindi laban sa orihinal na drawing — compression ratio at metering depth drive stability na higit sa diameter.
Mga Materyales at Surface Treatment na Nagtatakda ng Buhay ng Serbisyo
Dalawang turnilyo na may magkaparehong geometry ay maaaring mag-iba sa pamamagitan ng isang kadahilanan ng tatlo sa buhay ng serbisyo depende sa base na bakal at paggamot sa ibabaw. Dito kadalasang tumatanggap ang mga mamimili ng hindi malinaw na paglalarawan at ikinalulungkot nila ito sa bandang huli.
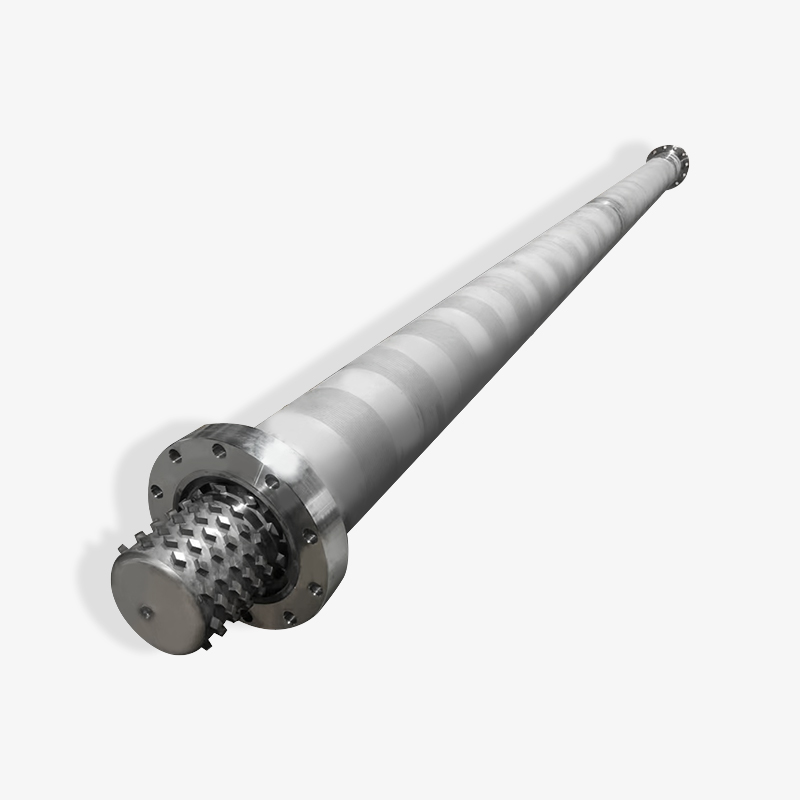
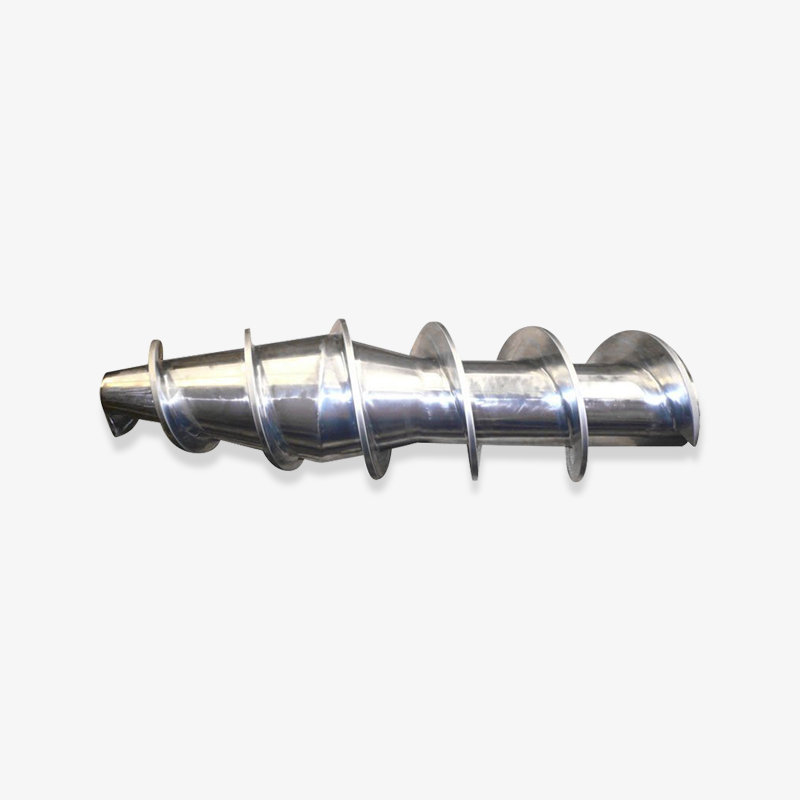
 Custom na Bimetallic Screw para sa Filled at Reinforced Plastics Gumagamit ang bimetallic construction ng isang espesyal na ibabaw ng haluang metal para sa pagsusuot, kaagnasan, at paglaban sa mataas na temperatura, na ginagawa itong angkop para sa glass-fiber-reinforced at iba pang mga engineering plastic. Tingnan ang Produkto →
Ang Nitrling ay ang default para sa pangkalahatang layunin na trabaho at nananatiling pinaka-epektibong pagpipilian para sa hindi napunong mga resin ng kalakal. Ito ay hindi angkop para sa nakasasakit na mga tagapuno, dahil ang isang nitrided na kaso ay matigas ngunit manipis, at kapag ito ay isinusuot sa ilalim ng pinagbabatayan na bakal, mabilis itong magsuot. Ang bimetallic construction ay ang karaniwang sagot para sa mga filled at reinforced na materyales: isang high-alloy liner na inihagis sa katawan ng barrel, na karaniwang nakakakuha ng tigas sa hanay ng HRC 58 hanggang 62 na may mas mahusay na abrasion resistance kaysa sa nitrided case.
| Konstruksyon | Batayang materyal | Karaniwang paggamot | Pinakamahusay na angkop sa | Kamag-anak na gastos | Ano ang dapat i-verify |
|---|---|---|---|---|---|
| Nitrided na tornilyo at bariles | 42CrMo o katulad na haluang metal na bakal | Gas nitriding, ang lalim ng case ay karaniwang 0.3 hanggang 0.6 mm | Hindi napuno ang PP, PE, PS, ABS | Baseline 1.0 | Ulat sa lalim ng kaso at tigas ng ibabaw |
| Bimetallic barrel na may bimetallic screw | Steel body na may centrifugally cast alloy liner | Alloy liner, tigas sa paligid ng HRC 58 hanggang 62 | Glass-filled na PA, PBT, mataas na mineral loading | 1.6 hanggang 2.2 | Kapal ng liner, integridad ng bono, grado ng haluang metal |
| Sa pamamagitan ng pinatigas na tool na bakal na tornilyo | H13-type na bakal | Hardening at tempering, opsyonal na PVD coating | Pinagsamang abrasive at corrosive na tungkulin | 2.0 hanggang 2.8 | Pagkakapareho ng tigas at kapal ng patong |
| Matigas na chrome plated na tornilyo | Nitrided steel na may chromium layer | Hard chrome plating, humigit-kumulang 20 hanggang 40 microns | Pagkontrol ng kaagnasan sa pangkalahatang layunin na tungkulin | 1.1 hanggang 1.3 | Plating adhesion at coverage sa mga ugat ng paglipad |
Ang column ng pag-verify ay mas mahalaga kaysa sa column ng pagpili. Ang isang bimetallic barrel ay kasing ganda lamang ng liner bond nito, at ang kapal ng liner ang tumutukoy kung ilang taon ng serbisyo ang makukuha mo bago ang muling pagtatayo. Hilingin ang rekord ng inspeksyon, hindi lamang ang pangalan ng haluang metal.
Ang pang-ibabaw na pagtatapos ay ang iba pang kalahati ng kuwento. Ang pinakintab na ibabaw ng daloy ay binabawasan ang pagdirikit ng materyal at nakakatulong sa mga pagbabago ng kulay at paglilinis. Ang isang magaspang na ibabaw sa metering zone ay nagtataglay ng masasamang materyal at nagiging pinagmumulan ng mga itim na batik na hindi malilinis ng kahit anong dami ng purging.
Itugma ang konstruksyon sa tagapuno, pagkatapos ay hilingin ang talaan ng inspeksyon — kapal ng liner at lalim ng case ang talagang binabayaran mo.
Isang Checklist ng Sukat at Pagkatugma Bago Ka Mag-order
Karamihan sa mga error sa pag-order ay dimensional, at karamihan sa mga dimensional na error ay maiiwasan gamit ang isang litrato at isang caliper. Pag-aralan ang listahang ito bago kumpirmahin ang isang purchase order.
- Diametro ng tornilyo at kabuuang haba , sinusukat sa dulo ng drive at sa seksyon ng pagsukat, hindi lamang ipinapalagay mula sa nameplate ng makina.
- Mga sukat ng flange ng bariles: bilang ng bolt hole, pitch circle diameter at laki ng butas. Nag-iiba ang mga ito sa pagitan ng mga gumagawa ng makina kahit na sa parehong tonelada.
- Pakainin ang pagbubukas ng lalamunan at pattern ng pag-mount ng hopper. Ang isang bariles na tumutugma sa lahat ng dako maliban sa pagbubukas ng feed ay scrap.
- Bilang ng heating zone, lapad ng banda at boltahe. Kumpirmahin kung ang makina ay gumagamit ng 220 V o 380 V na mga banda at kung gaano karaming mga zone ang inaasahan ng controller.
- Thermocouple pocket position at depth , kasama kung ang makina ay gumagamit ng J o K na uri at kung gaano kalalim ang probe.
- Nozzle radius at diameter ng orifice , tumugma sa sprue bushing radius sa amag. Ang isang mismatch dito ay nagdudulot ng flash sa sprue at napaaga na pagkasuot ng nozzle.
- Suriin ang uri ng singsing: sliding ring, ball check o three-piece na disenyo, at ang anggulo ng upuan na tumutugma sa ulo ng turnilyo.
- Koneksyon ng screw drive: spline, keyway o square drive, na nakumpirma ang mga sukat ng coupling laban sa output ng gearbox.
Dalawang dagdag na item ang nabibilang sa listahan kahit na hindi sila bahagi. Ang una ay isang dimensional na rekord ng makina kung saan ito nakatayo, kabilang ang mga sukat ng barrel bore na kinuha sa mga posisyon ng feed, gitna at pagsukat. Ang pangalawa ay isang tala kung aling mga marka ng resin ang tatakbo sa susunod na dalawang taon. Parehong binabawasan ang pagkakataong mag-order ng bahagi na tama para sa kasaysayan ng makina at mali para sa hinaharap nito.
Para sa mga imported na makina, magdagdag ng hakbang para sa dokumentasyon. Ang mga tagabuo ng makina ay nagbabago ng mga subcontractor, at ang isang 2019 build sheet ay maaaring hindi naglalarawan ng isang 2021 na makina ng parehong modelo. Ang mga larawan ng aktwal na barrel flange, na kinunan gamit ang isang ruler sa frame, ay malulutas ang karamihan sa mga tanong na ito sa iisang email exchange.
Sukatin ang flange, feed throat, thermocouple pocket at drive connection sa aktwal na makina — ang nameplate tonnage lamang ay hindi makakakuha sa iyo ng bahaging akma.
Ano ang Itatanong sa Manufacturer o Wholesaler Bago Ka Mag-commit
Mayroong tunay na pagkakaiba sa pagitan ng isang tagagawa at isang tagapagtustos ng kalakalan, at ito ay makikita sa pangalawang order kaysa sa una. Ang isang tagagawa ay maaaring mag-adjust ng geometry, magkaroon ng tolerance at magbigay ng isang materyal na talaan. Ang isang wholesaler na simpleng naglilipat ng mga kahon ay karaniwang hindi, at ang puwang ay makikita kapag ang isang bahagi ay nangangailangan ng pagbabago o kapag ang isang paghahabol sa pagsusuot ay kailangang ayusin.
Mga tanong na dapat itanong nang maaga sa pag-uusap:
- Maaari mo bang kumpirmahin ang batayang grado ng bakal at ang kapal ng paggamot sa ibabaw nang nakasulat?
- Ginamit mo ba ang screw geometry sa aking detalye ng resin, o nagbibigay ka ba ng karaniwang profile lamang?
- Anong dimensional na inspeksyon ang ginagawa bago ipadala, at anong ulat ang kasama ng bahagi?
- Maaari mo bang ibigay ang katugmang set — turnilyo, bariles, check ring, upuan at nozzle — bilang isang solong na-verify na pagpupulong?
- Paano mo pinangangasiwaan ang isang paghahabol sa pagsusuot: pagpapalit, muling paggawa, o isang dimensional na pagsusuri ng ibinalik na bahagi?
- Ano ang iyong karanasan sa porsyento ng tagapuno at pamilya ng dagta na aking pinapatakbo?
Ang mga sagot ay nagsasabi sa iyo ng higit pa sa presyo. Ang isang supplier na humihingi ng timbang ng iyong shot, pag-load ng tagapuno at pagsasaayos ng pag-init ng bariles bago mag-quote ay gumagawa ng mga detalye. Ang isang supplier na sumipi mula sa isang diameter at isang haba ay nagbebenta ng isang bahagi ng kalakal, at ang mga bahagi ng kalakal ay ang maagang nabigo sa abrasive na tungkulin.
Mahalaga rin ang karanasan sa paghahatid at pag-export sa sandaling bumibili ka sa mga hangganan. Dumarating ang mga bahagi na nagpapadala nang walang proteksiyon na pag-iimpake sa mga flight at ang nozzle seat nang may paghawak ng pinsala na mahirap patunayan pagkatapos ng katotohanan. Itanong kung paano naka-pack ang bahagi, kung ang nozzle at check ring ay indibidwal na protektado, at kung anong dokumentasyon ang naglalakbay kasama ang kargamento para sa customs at warranty na layunin.
Ang isang supplier na nagtatanong tungkol sa iyong pag-load ng filler at pagsasaayos ng heating bago mag-quote ay gumagawa ng specification work; ang isa na sumipi mula sa diameter lamang ay nagbebenta ng bahagi ng kalakal.
Mga Failure Pattern at Kung Ano ang Sinasabi Nila sa Iyo
Ang bawat kabiguan sa pag-plastic ay nag-iiwan ng pirma sa data ng proseso o sa ibabaw ng bahagi. Ang pagbabasa ng mga pirmang iyon nang tama ay nakakatipid sa iyo mula sa pagpapalit ng maling bahagi.
- Black specks o brown streaks sa bahagi: degraded na materyal na hawak sa isang magaspang na lugar, kadalasan ang metering zone, ang check ring seat o sa likod ng dulo ng turnilyo. Saglit itong nililinis ng purging, pagkatapos ay babalik ito.
- Ang bigat ng shot ay lumalawak sa isang shift: backflow sa mga flight o lampas sa check ring. Kumpirmahin sa pamamagitan ng pagsukat sa posisyon ng cushion sa magkakasunod na cycle.
- Matunaw ang oras ng pag-akyat na may matatag na temperatura: nabawasan ang kahusayan sa paghahatid, karaniwang nasusuot sa seksyon ng feed o isang pambungad na screw-to-barrel clearance.
- Mga maikling shot na lumilitaw nang random sa isang matatag na proseso: suriin ang pagtagas ng singsing o isang paghihigpit ng nozzle, hindi kadalasan ang turnilyo.
- Flash sa isang shot at maikling shot sa susunod: hindi pare-pareho ang laki ng shot mula sa isang tumutulo na non-return valve, kung minsan ay pinagsama sa isang pagod na upuan.
- Paglalaway o pagkuwerdas sa nozzle: degraded nozzle tip radius, pagod na contact sa upuan o maling mga setting ng decompression.
- Temperatura ng bariles na hindi mananatili sa isang zone: nabigo ang heating band, maling contact sa thermocouple o isang thermocouple pocket na hindi na nakakaupo nang maayos sa probe.
Ang isang methodical diagnostic sequence ay nakakatipid ng pera dito. Magsimula sa mga pinakamurang bahagi: mga heating band at thermocouple, pagkatapos ay nozzle at check ring, pagkatapos ay pagsukat ng clearance ng turnilyo at bariles. Ang pagbabalik sa utos na iyon ay nangangahulugan ng pagbabayad para sa pagpapalit ng turnilyo upang ayusin ang isang problema na nalutas sana ng dulo ng nozzle.
Kapag ang mga sintomas ay tumuturo sa tornilyo at bariles, isang mas detalyadong pagsusuri ng injection molding machine tornilyo barrel karaniwang mga problema ay maaaring makatulong sa iyo na ihiwalay ang pagsusuot mula sa pagtatakda ng mga isyu bago mag-commit sa isang kapalit na order. Maraming maliwanag na mga pagkabigo sa pagsusuot ay lumalabas na kumbinasyon ng isang tumutulo na check ring at isang setting ng back pressure na itinaas sa paglipas ng mga taon upang mabayaran ito.
Mag-diagnose mula sa pinakamurang hanggang sa pinakamahal: mga heating band, nozzle, check ring, pagkatapos ay pagsukat ng tornilyo at bariles — huwag magsisimula sa turnilyo.
Mga Madalas Itanong
Ano ang mga pangunahing bahagi ng plastic injection machine na napuputol?
Ang pangkat na may pinakamataas na pagsusuot ay ang plasticizing unit: turnilyo, bariles, check ring, check ring seat, screw tip at nozzle. Sa gilid ng clamp, itali ang mga bar nuts, i-toggle ang mga pin at bushings sa mas mahabang pagitan. Nabigo ang mga heating band at thermocouples sa pamamagitan ng thermal cycling kaysa sa abrasion, ngunit mas madalas itong pinapalitan kaysa sa anumang mekanikal na bahagi.
Paano ko malalaman kung kailan kailangang palitan ang turnilyo at bariles?
Sukatin sa halip na hulaan. Kung ang radial clearance sa pagitan ng paglipad ng tornilyo at ng barrel bore ay lumaki sa humigit-kumulang tatlong beses sa orihinal na detalye, kadalasang nabibigyang katwiran ang pagpapalit. Ang sumusuportang ebidensya ay ang data ng proseso: pagpapalawak ng pagkalat ng timbang ng shot, pag-urong ng unan, pagtaas ng oras ng pagkatunaw at pagtaas ng presyon sa likod na kailangan upang mahawakan ang parehong shot.
Dapat bang palaging palitan ang tornilyo at bariles nang magkasama?
Sa karamihan ng mga kaso, oo. Ang isang bagong tornilyo na tumatakbo sa isang pagod na bariles ay hindi matatak nang maayos, at ang bagong bahagi ay mas mabilis na nagsusuot bilang isang resulta. Ang parehong logic ay nalalapat sa check ring at upuan. Ang pagpapalit ng isang elemento ng isang katugmang hanay ay karaniwang gumagawa ng isang makina na tumatakbo nang mas mahusay sa loob ng ilang linggo at pagkatapos ay naaanod pabalik sa kung saan ito nagsimula.
Ano ang pagkakaiba sa pagitan ng isang nitrided at isang bimetallic barrel?
Ang isang nitrided barrel ay may hardened case na nakakalat sa ibabaw ng bakal, karaniwang 0.3 hanggang 0.6 mm ang lalim. Ang isang bimetallic barrel ay may high-alloy liner na inihagis sa butas, na may katigasan sa paligid ng HRC 58 hanggang 62 at mas mahusay na panlaban sa mga nakasasakit na tagapuno. Ang nitriding ay nababagay sa mga hindi napunong commodity resin; Ang bimetallic construction ay nababagay sa glass-filled at mineral-filled engineering resins.
Maaari ko bang palitan ang tornilyo nang hindi pinapalitan ang bariles?
Maaari mo, at kung minsan ito ay ang tamang desisyon kapag ang barrel bore ay nasa loob pa rin ng tolerance at ang clearance ay maaaring maibalik sa isang bahagyang sobrang laki ng tornilyo. Nangangailangan muna iyon ng tumpak na pagsukat ng bore. Kung wala ito, ang isang napakalaking turnilyo sa isang pagod na bore ay isang sugal na kadalasang nagtatapos sa masakit o napaaga na pagsusuot.
Gaano katagal dapat tumagal ang mga turnilyo ng injection molding machine?
Walang iisang sagot, dahil nangingibabaw ang nilalaman ng tagapuno. Ang mga hindi napunong commodity resin ay maaaring magbigay ng maraming taon ng serbisyo sa isang mahusay na pinapanatili na makina, habang ang mga resin na puno ng salamin ay maaaring magsuot ng isang pangkalahatang layunin na turnilyo nang mas mabilis. Ang praktikal na diskarte ay upang sukatin ang clearance sa mga naka-iskedyul na agwat at hayaan ang wear rate, hindi ang kalendaryo, ang magtakda ng kapalit na punto.
Dapat ba akong bumili mula sa isang tagagawa o isang mamamakyaw?
Bumili mula sa isang tagagawa kapag kailangang tumugma ang geometry sa isang partikular na resin, kapag mahigpit ang mga tolerance, o kapag kailangan mo ng materyal at dokumentasyon ng inspeksyon. Ang isang wholesaler ay maaaring magtrabaho para sa mga karaniwang bahagi sa hindi kritikal na tungkulin, ngunit ang kakayahang ayusin ang isang profile o siyasatin ang isang paghahabol sa pagsusuot ay karaniwang nasa tagagawa.
Napiling Display ng Bearing $

 浙公网安备 33090202000520 号
